言語

購買チームは、2.0 mm ミュージック ワイヤー、8 個のボディ コイル、および 90 度のフリー レッグ角度という 3 つの数字が記載された図面を送付します。最大たわみ時のトルクは 0.40 ~ 0.44 N-m にする必要があり、部品はシート ラッチ アセンブリ内で 250,000 回の開閉サイクルに耐える必要があります。最初のサンプルはすべてのチェックに合格します。 4 か月後、現場に戻ってきたところ、約 40,000 サイクルで脚に亀裂が生じており、すべての骨折が同じ場所、つまり脚がコイル本体から離れる曲がり部分に位置していることがわかりました。ワイヤーの化学的性質は正しかったです。コイル径は正確でした。失敗は誰も測定したことのない曲げ半径によって決まりました。
直接的な答えは、ねじりバネは 4 つの変数によって決まります。ワイヤーの引張強度と表面状態、各脚が本体から出る内側の曲げ半径、その曲げ部分の内側のファイバーでの曲げ応力、コイル状に巻いた後に適用される応力緩和です。 どれか 1 つを変更すると、トルク曲線、自由角、疲労寿命がすべて連動して変化します。
このガイドでは、これら 4 つの変数が製造現場で何を意味するのか、仕様書に書き込む価値のある数値、最新の CNC スプリング機械が脚の角度を繰り返し保持する方法、どのパラメータがドリフトしたかを示す故障パターンについて説明します。この本は、最初の商品検査に同意し、2年後にその決定を擁護しなければならない人々のために書かれています。
ねじりバネは、圧縮されるのではなく、ねじられることによってエネルギーを蓄えます。ボディコイルはねじりではなく曲げの際にワイヤーのコイルとして機能し、2 本の脚が荷重を伝達し、静止時の脚の間の角度が自由角度になります。機構が一方の脚をもう一方の脚に対して回転させると、バネが抵抗し、材料が降伏するまで抵抗トルクがたわみ角にほぼ比例して増加します。
速度 (1 度あたりのトルク) はワイヤ直径の 4 乗に比例し、アクティブなコイルの数と平均コイル直径に比例して減少します。この 4 乗の関係が、線径の 5% の変更でトルクが 20% 以上変化する可能性がある理由であり、線径の証明書が他の多くの種類のばねよりもねじりばねの方が重要である理由です。ワイヤの弾性率も直接影響します。炭素鋼は約 207 GPa で動作しますが、302 ステンレスは 193 GPa 近くにあるため、レートを再計算せずに直接材料を交換すると、トルク ウィンドウを逃してしまいます。
脚と本体の接合部の曲げ応力は、加えられたモーメントとワイヤーの断面から計算され、曲げがきつくなるにつれて増加する補正係数が乗算されます。分かりやすく言えば、脚がコイルから離れる角が鋭ければ鋭いほど、ピーク応力は高くなり、その角の内側で疲労亀裂が早く発生します。 設計ガイダンスでは一般に、ワイヤ直径の少なくとも半分の内側曲げ半径が必要であり、疲労が重要な部品ではワイヤ直径全体が使用されることがよくあります。 工具の跡、金型の傷、同じ角の研削焼けもクラックの原因となるため、表面状態は材料グレードの次の仕様に含まれます。
コイルスプリングは時計回りまたは反時計回りに巻くことができます。ねじりばねは、コイルを締め付ける方向にたわむ必要があります。締め付けると内径が減少し、ばねがシャフトまたはマンドレルに固定された状態に保たれるためです。逆の方向に負荷をかけると、本体が開き、内径が拡大し、スプリングがシャフトから外れたり、ハウジングに衝突したりする可能性があります。この 1 つの詳細は、組立ラインでの不良品の驚くべき割合を引き起こしており、通常、図面にローディングの矢印と風の手が一緒に示されている場合にのみ発見されます。
以下の表は、経験豊富なスプリングショップがハードリミットではなく作業領域として扱う範囲をまとめたものです。これらの範囲外の値が自動的に間違っているわけではありませんが、図面を公開する前に、工具、検査コスト、疲労余裕について話し合う価値があります。トルクと応力の背後にある方程式をより詳しく扱うには、これを参照してください。 ねじりバネの設計方程式と材料ガイド 計算シーケンスをステップごとに説明します。
| パラメータ | 一般的な動作範囲 | なぜそれが重要なのか |
|---|---|---|
| 線径 | 0.2mm~6mm | 6 mm を超えると、コールドコイリングと脚の曲げには、より高い機械力と慎重なツールサポートが必要になります。 |
| バネ指数(平均直径を線径で割った値) | 4~16 | 4 未満では、ワイヤーの曲げ部分に過度のストレスがかかります。 16を超えるとコイルが不安定になり絡みやすくなります |
| 脚部の内側の曲げ半径 | 線径の0.5~1.0倍 | 応力補正係数を設定し、部品全体の疲労寿命を設定します。 |
| アクティブボディコイル | 2~20 | コイル数が少ないとレートが急激に上昇し、応力が集中します。 |
| 自由角度公差 | プラスまたはマイナス 3 ~ 8 度 | よりきつめのバンドには、工程中の角度チェックと制御された応力除去が必要です |
| 定格たわみ時のトルク | プラスまたはマイナス 10 パーセントが一般的です | ワイヤーの直径、弾性率、コイル数によって決まります |
| コイリング後の応力緩和 | 冷巻きカーボン、ステンレスワイヤーの場合は約200~300℃ | ワイヤーを設計荷重以下に軟化させることなく、成形応力を軽減します。 |
これらの行のうち 2 行は、残りの行よりも強く相互作用します。インデックスと曲げ半径の組み合わせにより、脚のコーナーがスムーズな遷移であるか応力上昇部であるかが決まります。すでに過剰な応力がかかっているジオメトリを熱処理で救済することはできません。顧客がより厳しい自由角公差を要求した場合、実際的な答えは通常、より長い検査ベンチではなく、機械での角度制御の改善と安定した焼き戻しサイクルです。
材料の選択により、引張強度の上限、疲労挙動、完成部品に必要な腐食保護の度合いが決まります。以下のグレードは、冷間巻線装置で製造されるねじりバネの圧倒的多数をカバーします。
| ワイヤーグレード | 一般的な直径範囲 | ベストフィット |
|---|---|---|
| ミュージックワイヤー、ASTM A228 | 0.1mm~3mm | 小型スプリングで最高の引張強度と最高の耐疲労性。湿気が存在する場合はメッキまたはコーティングが必要です |
| オイルテンパー MB、ASTM A229 | 0.5mm~10mm | ミュージックワイヤーが在庫されていない大きなワイヤーサイズ。汎用性に優れた選択肢 |
| 硬絞り、ASTM A227 | 0.5mm~12mm | コストが優勢でストレスが低い、軽量で低サイクルの部品 |
| クロムシリコン、ASTM A401 | 1mm~16mm | 高応力、高サイクルの自動車部品および産業部品。成形後の焼き戻しによく反応します |
| ステンレス 302 および 304、ASTM A313 | 0.1mm~12mm | 腐食への曝露、食品および医療との接触、穏やかな温度でのサービス |
| 17-7PHステンレス | 0.3mm~6mm | 耐食性と高強度を備え、航空宇宙や計器の作業によく使用されます |
| リン青銅とベリリウム銅 | 0.1mm~5mm | 導電性と非磁性の要件。弾性率は鋼の約半分 |
やり直しを省くための 3 つの実践的なメモ。まず、同じ線径を維持して材料を置き換えても、弾性率と許容応力が変化するため、同じトルクは維持されません。第二に、ステンレスグレードは通常、同じ直径のミュージックワイヤーよりも許容曲げ応力が低いため、腐食のアップグレードにより直径の増加が余儀なくされる場合があります。第三に、ワイヤロットごとに引張証明書を要求します。応力限界近くで動作するコイルレベルのトーションスプリングは、より柔らかいロットが機械に到着するとすぐにトルクの変化を示します。
CNC ばね機械では、ねじりばねが短い手順で製造されます。制御された長さでフィード ロールを通してワイヤが引き出され、内径を設定するマンドレルに巻き付けられ、本体に隙間が必要な場合はピッチ ツールで間隔をあけてから、脚の形成、位置決め、切断が行われます。これらの各ステップのそれぞれが、完成した角度に指紋を残します。
スプリングバックはプロセスの正直な部分です。スチールワイヤーはツールが押し込んだ場所に留まるわけではなく、ワイヤーの戻り量はワイヤーの直径、張力、脚の曲がり具合によって異なります。 ほとんどのショップでは、実験的に脚を約 3 ~ 8% 過剰に曲げてから、修正されたツールの位置をプログラムに固定します。 カムレスマシンでは、その補正はプログラムに入力された数値です。カム駆動の機械では、機械的な調整となります。一連の部品が 1 台のマシンを共有する場合、その違いは切り替え時間に直接現れます。
3 軸機械は、ラッチ、クリップ、およびヒンジ スプリングの大部分をカバーする 1 つの直線脚を両側で処理します。 5 軸機械は、脚を異なる長さまたは高さに設置できるように、独立した脚の位置を追加します。これには、ダブル トーション スプリングとオフセット脚が必要です。 10 軸および 12 軸のカムレス機械は、単一サイクルで複数の曲げ、フック、さらには 2 番目のスプリング フィーチャを形成するため、別個の曲げステーションや別の治具が必要となる二次的な操作が不要になります。
 CNC-625D 3軸CNCスプリングフォーミングマシン 追加情報 製品を見る→
CNC625D 3 軸 CNC スプリング成形機などのこのクラスの機器は、まさにこの作業を中心に構築されています。つまり、本体の成形、両脚の角度の曲げ、長さの切断を 1 つの中断のないサイクルで実行します。得られるのはスピードだけではありません。ばねを 2 回扱うということは、曲げ半径に傷が付く可能性が 2 回あることを意味し、曲げ半径に傷が付くと疲労亀裂が始まります。
角度が自由であっても、測定方法が決まっていなければ意味がありません。通常の慣例では、コイルから指定された距離にある指定された直径のピン上に両方の脚を保持したときに、2 つの脚の間の夾角を測定します。ピンの直径を変更すると、報告される角度が数度変化します。図面にピンの定義がなく単に 90 度が記載されている場合は、たとえ両方の部品が同一であっても、ばねメーカーの検査シートと顧客の受入検査の間に不一致が生じることが予想されます。
コイル状に巻いたり脚を曲げたりすると、残留応力がワイヤにロックされたままになります。放っておくと疲労寿命が短くなり、最初の数千サイクルで自由角がドリフトします。制御された熱サイクルによりこれらの応力が緩和され、温度範囲はほとんどの人が想定しているよりも狭くなります。冷却しすぎると残留応力が残ります。加熱しすぎるとワイヤーの引張強度が失われるため、そのバッチからのスプリングはどれもトルクが低くなります。
ワイヤーのサプライヤーは、グレードごとに推奨されるストレス軽減スケジュールを公開しています。冷間巻きカーボンおよびステンレス スプリングは通常、規定の浸漬時間の間、摂氏 200 ~ 300 度の範囲で処理されますが、より硬い状態で形成されたクロムシリコン部品は、作動強度を高めるために高温で焼き戻される場合があります。スケジュールは再現性よりも重要です。均一な空気循環と記録されたサイクルを備えたオーブンは、月曜日と金曜日に同じ角度とトルクを生成します。
 WNJ420 スプリングテンパー炉(ステンレスシリーズ) ステンレスシリーズ WNJ スプリングテンパー炉 製品を見る→
WNJ ペイント シリーズ スプリング テンパー炉などの専用の焼き戻し装置は、設定されたチャンバー温度、制御された滞留、負荷全体にわたる一貫したエアフローなどの再現性要件を中心に設計されています。長いコイルスプリングや重いコイルスプリングの場合、移動式焼き戻し炉を使用すると、工場内を移動するのではなく、部品を取り扱う場所で処理できるため、歪みのリスクとサイクルタイムの両方が軽減されます。
トーションスプリングは不良検査が容易です。ある点でトルクを測定すると、2 番目の点との組み合わせでのみ速度がわかります。ピンを定義せずに自由角を測定しても、ほとんど何も分かりません。また、キャリパーを使って脚の半径を検査しても、キャリパーの経路が曲線に従っていない限り、何もわかりません。以下の計画は、実際の問題を捉えた短いリストです。
ばねが巻き方向に荷重されているかどうか、およびサイクル間で自由角度に戻るかどうかなど、アプリケーションとまったく同じように疲労サンプルをサイクルさせます。プリロードをかけて小さな角度で振動させたスプリングは、ストロークごとに完全に解放したスプリングとは大きく異なる挙動を示します。2 番目のケースで最も多くの亀裂が発生します。
ねじりバネは、ピボット周りの戻り力が必要な機構のあらゆる場所に発生します。自動車の内装では、ハンドル、ラッチ、カップホルダー、シート機構を保持します。で 自動車およびモビリティのスプリング用途 同じ部品ファミリーは、ペダルの戻り、ベルト テンショナーのアシスト、サイクル数が数百万に達する小さなサスペンション要素も処理します。電気工学では、スイッチ アームやリレー接点にこれらが使用されており、導電性と非磁性の動作により設計が青銅合金に向かうことがあります。
医療機器では、外科用ステープラ、クランプ、器具のハンドルに小さなねじりバネが使用されており、最大の強度よりも安定した力が優先されます。外科医はハンドルを通じて 10% のトルクの変化を感じます。航空宇宙および軍事ハードウェアは、別の方向に進み、厳密なトレーサビリティを備えたクロムシリコンまたは 17-7PH の高応力耐性を要求します。農業機械や建設機械は、ほこりの多い湿った環境でより大きな線径を使用します。このような環境では、スプリングがアセンブリの中で最も安価で、保護も最も不十分な部品となることがよくあります。電気通信機器では、コネクタや光ファイバーのハードウェアに小さなねじりバネが使用されており、数度の角度誤差により接触圧力が変化する可能性があります。
これらすべてに共通するのは、スプリングが最大のコスト項目になることはめったにありませんが、保証請求が行われるかどうかを決定する部品であることが多いということです。これは、最初の工具セットアップで生成されるものを受け入れるのではなく、図面の段階で形状と熱処理を適切に指定するための議論です。
現場での失敗は痕跡を残します。通常、その署名を正しく読み取ると、完全な設計計算を再実行するよりも多くの時間を節約できます。
曲げ半径がワイヤの直径に対して小さすぎるか、組み立て中に脚が 2 回曲げられているか、角に工具の跡が付いています。 1 つのワイヤ直径に向かって半径を広げ、成形操作をマシン サイクルの早い段階に移動し、曲げを作成するツールを検査します。
応力解放が不十分であるか、スループットを上げるために浸漬時間が短縮されています。ワイヤ グレードの公開されたスケジュールを復元し、炉負荷の中央から取得した部品のトルクを検証します。
スプリングには巻き方向に逆らって荷重がかかるため、たわみにより本体が締め付けられるのではなく拡張されます。風方向を逆にするか、荷重方向を逆にするか、組み立てのコストが安い方を選択します。
脚は自由角度を超えて取り付けられるよう強制されています。これは、アセンブリが定格たわみを超えてスプリングを受けることを意味します。設置位置が動作範囲内に収まるようにフリーアングルを開くか、スロットに入るために脚を曲げる必要がないように脚の長さの公差を小さくします。
めっきの被覆率は、まさに曲げ部分が表面を伸ばす部分で最も薄くなります。曲面上でプロセスが実際に達成できるコーティングの厚さを指定するか、ステンレス グレードに切り替えて弾性率と許容応力の変化を受け入れます。
マシンの選択は、ピーク時の生産量ではなく、部品ファミリーに従います。狭い範囲のシンプルなトーション スプリングを大量に生産する工場は、高速切り替えツールを備えたコンパクトなコイラーから最大限の利益を得ることができます。混合注文 (月に 40 個の異なるトーション スプリング、各注文が 500 ~ 20,000 個の注文) を見積もる工場では、生のサイクル速度よりも成形の柔軟性と迅速なプログラミングが必要です。
| マシンタイプ | 形状能力 | 最適な用途 |
|---|---|---|
| 3軸CNCコイラー | 丸いボディ、真っ直ぐな脚、各側面が 1 つずつ曲がっています。 | 安定した形状を備えた大容量のラッチ、クリップ、ヒンジ スプリング |
| 5軸成形機 | 独立脚角度、オフセット脚、ダブルトーションボディ | 脚の形状が注文ごとに異なる混合ファミリー |
| 10~12軸カムレス加工機 | 複数の曲がり、フック、複雑な三次元脚 | 迅速なプログラム切り替えが必要な小規模および中規模のバッチ |
| CNCワイヤー曲げ機 | オープンレッグまたはロングレッグを備えた 2 次元および 3 次元のワイヤーフォーム | 足の長いねじり部分と真のコイルではないワイヤ形状 |
カムレス アーキテクチャは、小規模バッチの経済性をどのように変えるかという点で特に言及する価値があります。カムマシンの場合、新しい脚角度は通常、新しいツールと機械セットアップを意味します。カムレスマシンの場合、通常はプログラムをロードすることを意味します。数百ものねじりバネのバリエーションを稼働している工場では、その違いによって 2,000 個の注文が利益を生むかどうかが決まります。
 CNC-1225 12軸CNCスプリングカムレスマシン CNC-1225 12軸CNCスプリングカムレスマシン 製品を見る→
CNC1225/1235/1250 CNC スプリング カムレス マシンなどの 12 軸カムレス プラットフォームは、混合バッチの現実を真正面から目指しています。サーボ軸は送り、コイリング、レッグ形成、切断に割り当てられ、あるトーション スプリングから次のトーション スプリングへの切り替えは、完全な再構築ではなく、プログラムとツールの位置の問題です。実際的なメリットは、ショップがセットアップに午後を費やすことなく 1,000 個の注文を受け入れることができることです。
トーション バーは、それ自体の軸を中心にねじられた真っ直ぐな金属であり、せん断応力によってエネルギーを蓄えます。ねじりバネは 2 本の脚を持つコイルであり、本体のコイルは主に曲げに働き、脚はモーメントを伝達します。用語の響きは似ていますが、設計計算、ツール、故障モードはまったく異なるため、混乱が起こりやすいです。
トルクは、ワイヤが降伏し始める点まで、たわみ角に対してほぼ線形です。この速度は、ワイヤーの弾性率、ワイヤー直径の 4 乗、アクティブなボディ コイルの数、および平均コイル直径によって異なります。この 4 乗項により、トルク偏差を追跡する場合は、より正確な角度測定よりも正確なワイヤ直径測定の方が価値があります。
一方向のみをお勧めします。巻き方向に荷重がかかるとコイルが締め付けられ、内径が縮小し、スプリングがシャフトに固定された状態に保たれます。巻き方向に逆らって荷重がかかるとコイルが開き、内径が拡大し、スプリングがハウジング内で滑ったり、詰まったり、固着したりする原因になります。図面や梱包材に積載方向を明記してください。
曲げは、最大の曲げ応力が最小の半径と交わる場所です。一般的な原因としては、ワイヤ直径の半分より小さい曲げ半径、クラックスターターとして機能するツールマーク、設計された角度を超えて脚を曲げる組み立てステップ、および出力を上げるために短縮された応力除去サイクルが挙げられます。これら 4 つの項目を順番にチェックすると、ほとんどの曲げの失敗が解決されます。
定義されたピン上で測定された冷間巻きスプリングの場合、プラスまたはマイナス 5 度が快適な製造目標であり、プラスまたはマイナス 3 度は、工程内チェックと安定した焼き戻しサイクルで達成可能です。 3 度よりも厳しい要求を行うと、通常、アセンブリ自体の角度変動がスプリングよりも大きいため、アセンブリの歩留まりを上げるよりも早くコストが上昇します。
ボディが短く、たわみが控えめな場合、小さなスプリングはサポートなしで動作することがよくあります。本体が長く、ワイヤの直径が大きいと、負荷がかかると座屈したり横に変形したりする傾向があるため、コイルの内側にシャフトまたはスリーブを入れるのが一般的です。コイルが締め付けられるときの固着を避けるために、コイル内径とシャフトの間にワイヤ直径の数パーセントの隙間を設けてください。
一般に消費者向けの機構は 50,000 ~ 300,000 サイクルと規定されており、自動車の内装部品は 500,000 ~ 200 万サイクルを目標とすることが多く、安全関連部品はさらにその数値を押し上げています。重要な数字は目標そのものではなく、それを主張するときのストレスレベルです。材料の許容曲げ応力近くで動作するばねは、それがどれほどよく作られていても 100 万回のサイクルに達しません。
はい、適切なツールと軸構成があれば可能です。圧縮スプリングにはピッチ制御と閉端が必要です。トーションスプリングには脚の形成と角度の制御が必要です。より多くのサーボ軸とオープン プログラミングを備えたマシンは切り替えを簡単に処理できますが、非常に単純なコイラーは通常 1 つのファミリー専用です。オーダーブックにスプリングのタイプが混在している場合は、最大コイリング速度よりもプログラミングの柔軟性とツールステーションへのアクセスを優先してください。
ねじりばねに関する論争のほとんどは、製造上の欠陥ではなく、不完全な図面に遡ります。ワイヤグレードとその標準基準、ワイヤ直径と公差、ボディ内径とコイル数、自由角度とピン直径と測定に使用したピン距離、脚の長さと各脚の内側曲げ半径、トルク値とそのたわみ角と回転方向、必要な応力除去または仕上げ、およびサイクル寿命目標とそれを定義する負荷条件を含めます。
これらの項目を定義すると、ばねメーカーは正しいワイヤを選択し、最初の試行で機械軸を正しく設定し、正しい熱サイクルを適用し、設計者が念頭に置いていたのと同じ形状を検査することができます。これらがなければ、最初の記事は実験となり、2 番目の記事は保証に関する議論になります。ねじりバネは、変数が激しく相互作用する単純なパーツであり、図面段階での詳細の指定に費やす数分が、プロジェクト全体で利用できる最も安価な保険となります。
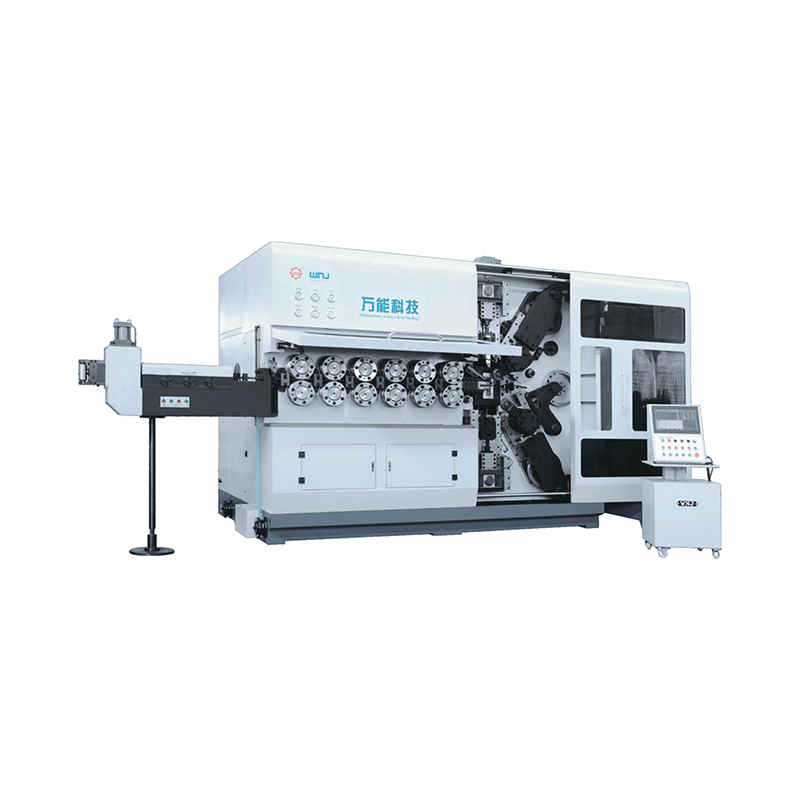
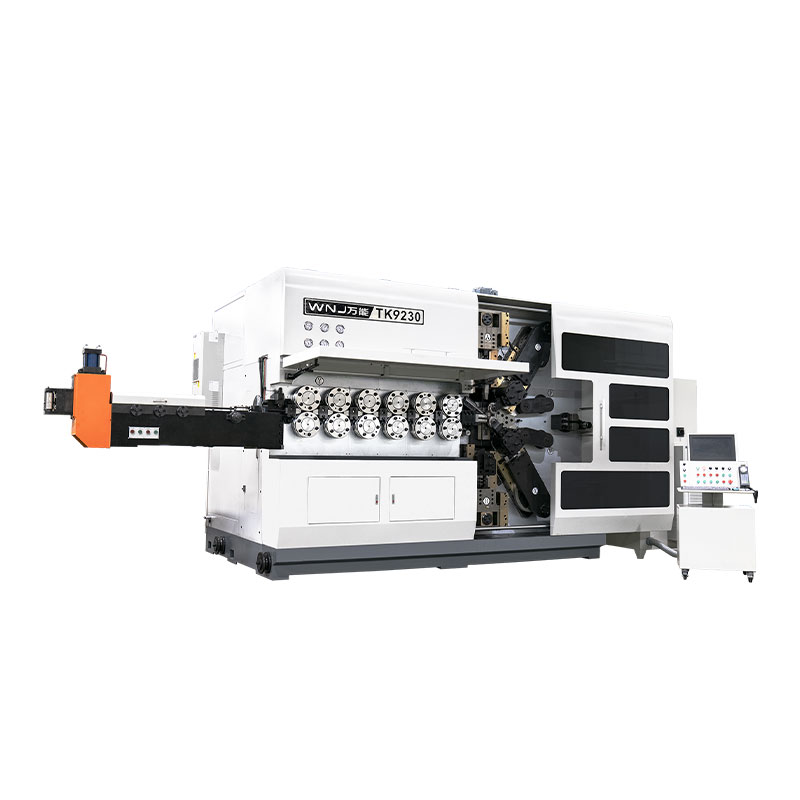
TK-13200、TK-7230 TK-13200、TK-7230 12軸CNCスプリングコイリングマシン ...
詳細を見る
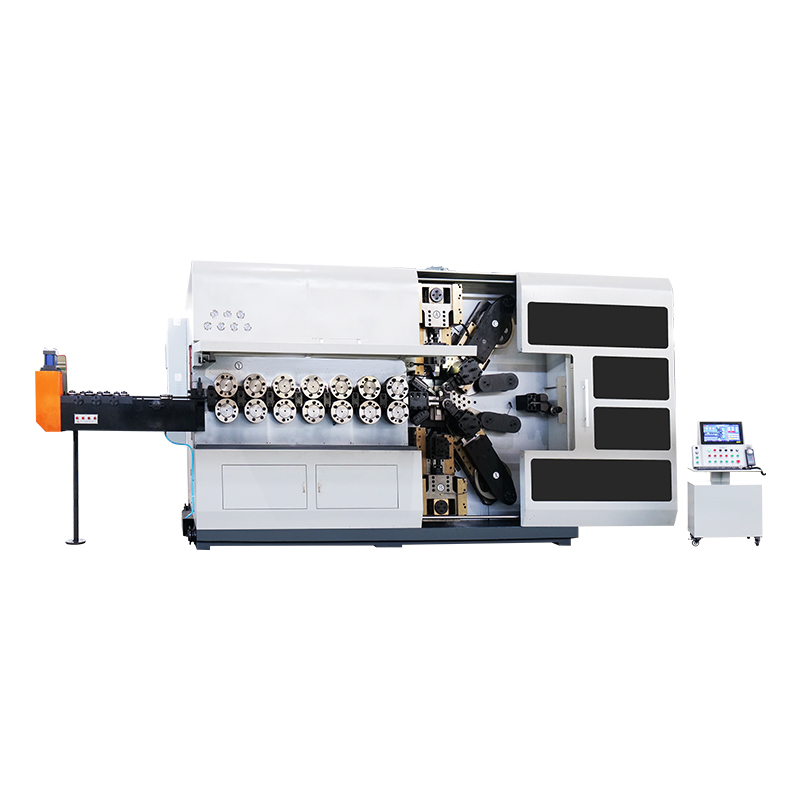
TK-13200、TK-7230 TK-13200、TK-7230 12軸CNCスプリングコイリングマシン ...
詳細を見る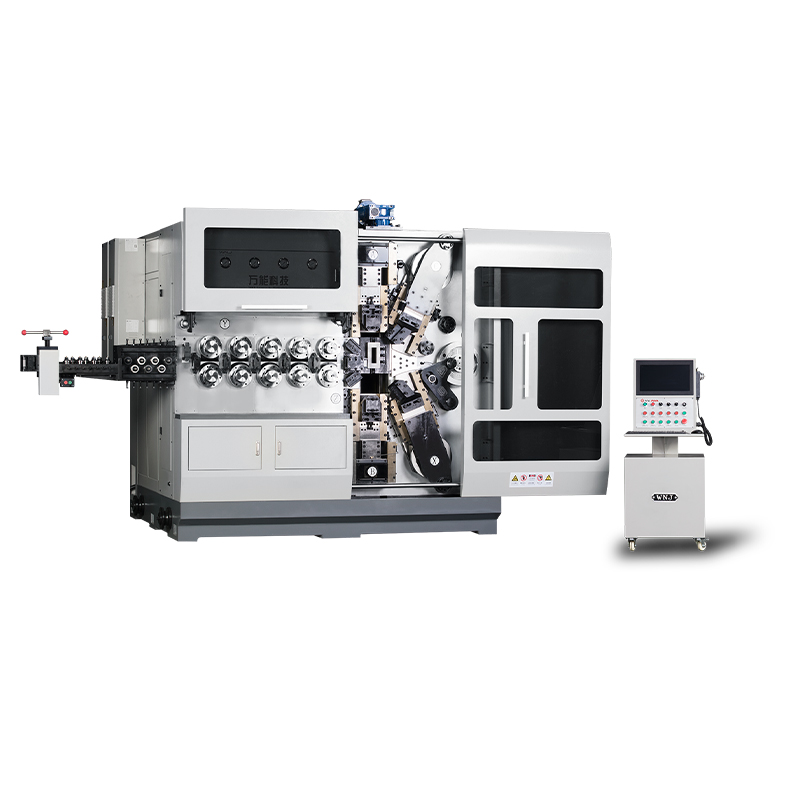
TK12120 TK-12120 12 軸 CNC スプリングコイリングマシン ...
詳細を見る