言語

コイルばねは、機械エネルギーを蓄積および放出する連続螺旋コイルに巻かれたワイヤです。圧縮したり、伸ばしたり、ねじったりすると、バネがたわみ、エネルギーが蓄えられます。外力を取り除くと元の形状に戻ります。このシンプルだが強力なメカニズムが、車のサスペンションからスマートフォンの小さなボタンに至るまで、あらゆるものにらせんバネが使用されている理由です。
「螺旋」という言葉はコイルの形状そのものを表します。このスパイラル形状により、ワイヤの全長に沿って応力が分散されるため、比較的細いワイヤでもかなりの荷重を支えることができます。線径 2 mm、外径 25 mm の一般的な圧縮バネの場合、永久に変形することなく数百ニュートンの力に簡単に対処できます。この効率性により、ヘリカル設計が 150 年以上にわたって現代工学で最も広く使用されているスプリング形式であり続けています。
メーカーにとって、実際の意味は単純明快です。ワイヤーの巻き方によってスプリングの動作が決まります。ピッチ、コイル数、ワイヤーの直径、端の構成はすべて、現場でのスプリングの性能に直接影響します。製造中にこれらのパラメータを正しく取得できるかどうかは、ばね製造機の精度に依存します。
結論: らせんバネは機械エネルギーを弾性変形に変換し、またその逆に変換します。その変換の品質は、製造精度によって決まります。製造機械を選択する前に、製造するコイルばねの種類を明確に理解する必要があります。 3 つのコア カテゴリはそれぞれ、異なるツール、セットアップ、マシンの機能を必要とします。
圧縮バネは軸方向の圧縮力に抵抗します。コイルはそれらの間にエアギャップを設けて配置されているため、荷重がかかるとスプリングが短くなる可能性があります。これらはスプリング市場の最大のセグメントを表しており、CNC コイラーによって大量に生産されています。一般的な用途には、自動車のサスペンション システム、ショックアブソーバー、エンジンのバルブ スプリング、マットレス コア、産業用空気圧機器などがあります。自由長 50 mm、線径 2.5 mm の圧縮スプリングは、固体高さに達する前に 20 mm 圧縮するように設計されている場合があります。これは、たわみ範囲全体にわたって抵抗を提供することを意味します。
引張りばねは逆の働きをし、引っ張り力に抵抗します。通常、コイルは隙間なくしっかりと巻かれており、荷重がかかるとスプリングが伸びます。通常、端には取り付け用のフック、ループ、またはネジ付きインサートが付いています。引張りばねは、トランポリン、ガレージ ドア機構、ベビーカー、コンベア ベルトの張力システムに使用されています。ワイヤには軸方向の張力がかかっているため、エンドフックの破損が一般的な懸念事項であり、まさにこれがコイリングプロセスにおいて精密成形ツールが重要である理由です。
トーションスプリングは回転トルクに抵抗します。端は、相互に回転するコンポーネントに取り付けられるように配置されています。ねじりバネはねじれることでエネルギーを蓄え、回転力として放出します。これらは、洗濯バサミ、ネズミ捕り、時計機構、車両のブレーキ システム、電気スイッチに不可欠です。ねじりバネの設計パラメータには脚の長さと角度が含まれます。これらを正確に製造するには、通常、多軸制御を備えた CNC バネ成形機が必要です。
コイルばねの製造プロセスは非常に決定的です。すべての操作は順番に実行する必要があり、1 つの段階でのずれはバネの品質に直接影響します。以下は、ばね製造施設内で何が起こっているかを段階的に示した実際的な図です。
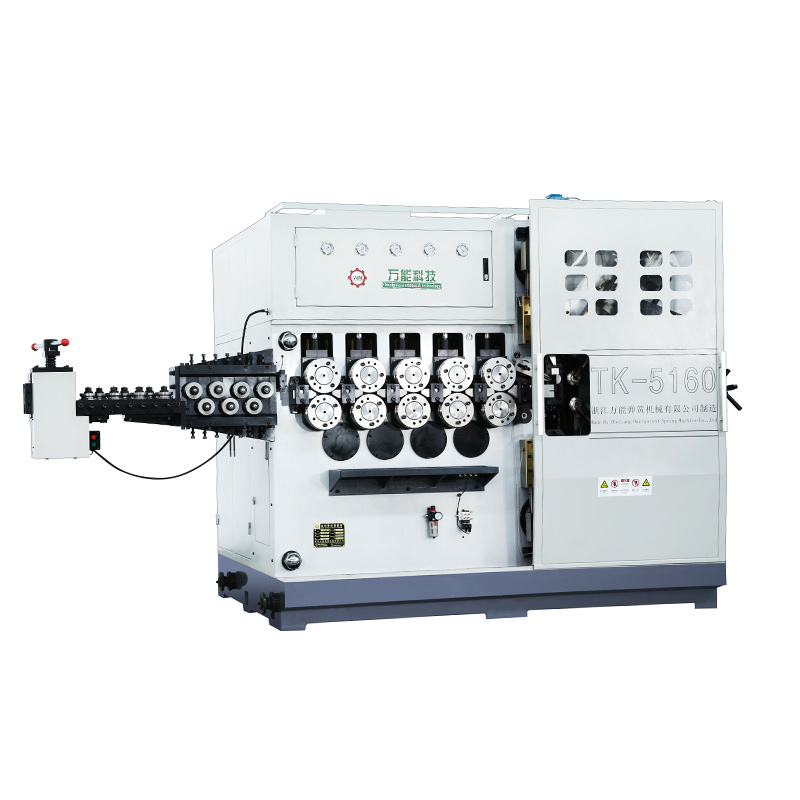
生のワイヤはスプールから来て、矯正機構を通って供給されます。ワイヤ送給システムは均一な張力を維持する必要があります。ワイヤーに滑りや不均一な引っ張りを与えた場合、ピッチが不均一になり、バネレートが変化します。適切にメンテナンスされたワイヤ送給ユニットにより、ワイヤが一定の速度と力で成形領域に入ることが保証されます。
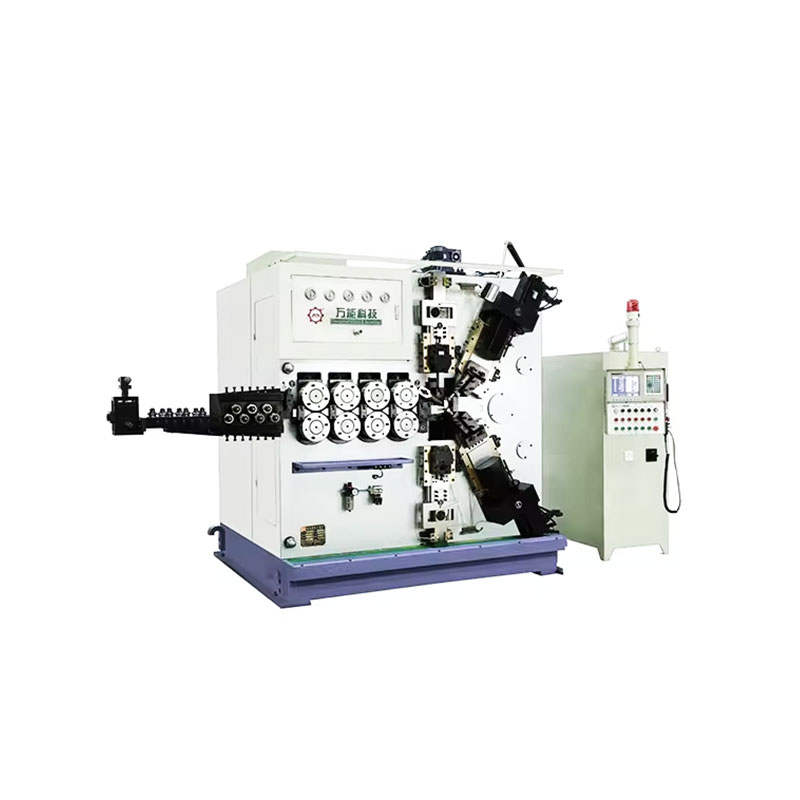
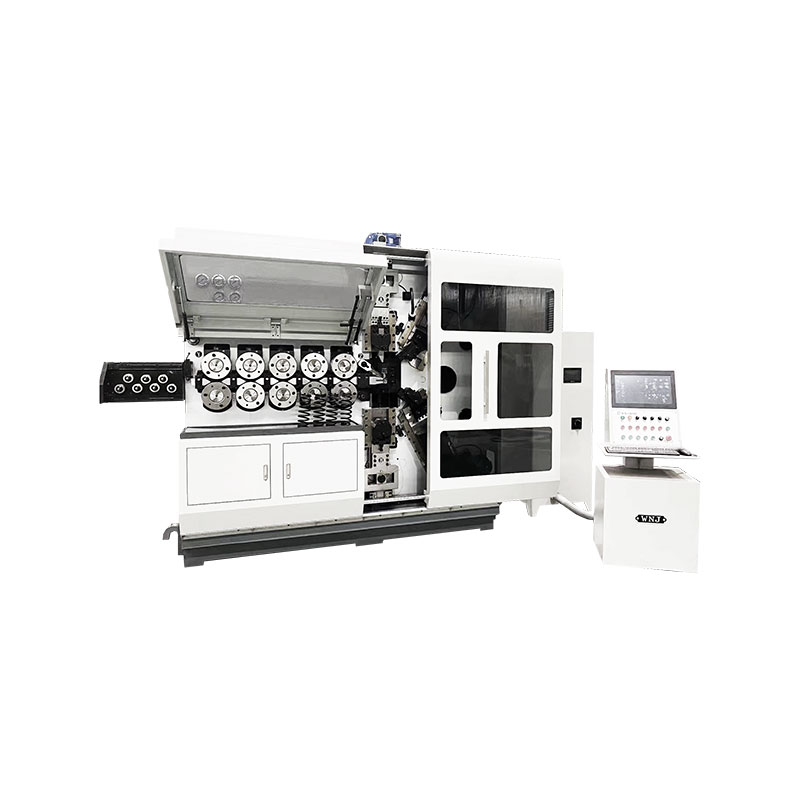
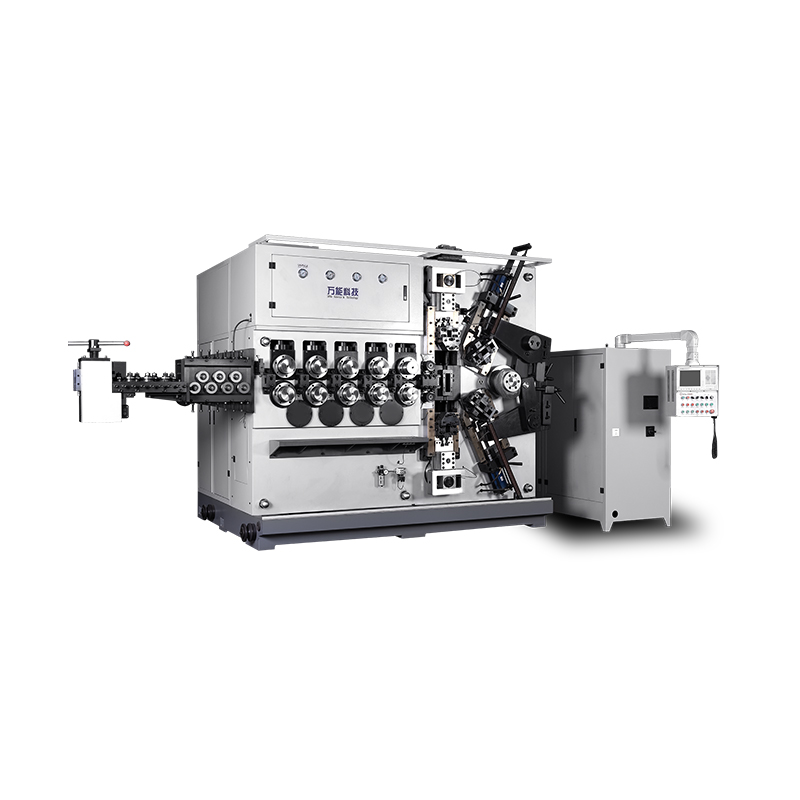
これがプロセスの核心です。 CNC スプリング コイリング マシンでは、ワイヤはマンドレルの周りにガイドされるか、サーボ駆動ツールによって直接成形されます。ピッチは、ワイヤ供給に対する成形ツールの軸方向の移動によって設定されます。複雑なスプリング形状の場合、多軸成形機が複数のサーボ動作を同時に調整します。ここで、機械の軸数が生産範囲を決定します。
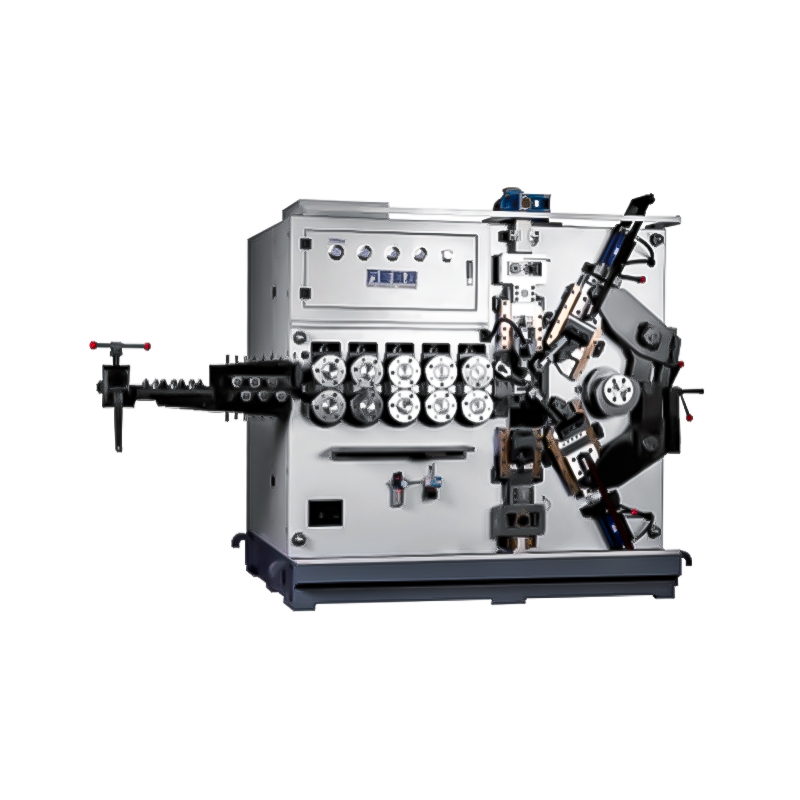
 多軸オプションを備えた CNC スプリングコイリングマシン この機械シリーズは、線径 0.3 ~ 8.0 mm を加工し、さまざまなばね形状に対応する多軸をサポートします。正確なコイリングと安定した熱処理性能を必要とする生産に最適です。 製品を見る→
コイル状に巻いた後、ほとんどのスプリングは内部応力を緩和し、必要な機械的特性を達成するために熱処理する必要があります。炭素鋼ばねの場合、約 850°C でオーステナイト化し、その後 350℃ ~ 450°C で油焼き入れおよび焼き戻しを行うのが標準です。焼き戻し炉は、スプリングを正確な温度で一定の時間保持します。不適切な熱処理は、脆化、早期疲労破壊、またはバッチ全体での硬度の不均一を引き起こします。
圧縮スプリングには平らで平行な端が必要です。スプリング研削盤は材料を除去して端面を作成します。高精度のばねの場合、平面度の公差は平行度から 0.05 mm まで低くなります。研削加工により、正確な自由長も得られます。適切な研削盤がないと、スプリングがアセンブリに正しく装着されない可能性があります。
最終作業には、疲労寿命を向上させるためのショットピーニング、耐食性を高めるためのコーティング、仕様を確認するための寸法検査が含まれます。各ばねの自由長、外径、ばね定数、表面品質を検査することができます。
素材はすべての春の基礎です。正しい材料の選択は、動作環境、負荷条件、予想されるサイクル寿命、およびコストの制約によって異なります。以下の表は、コイルばねの製造に最も一般的に使用される材料を比較したものです。
| 材質 | 引張強さ | 最高使用温度 | 耐食性 | 主な用途 |
|---|---|---|---|---|
| 65Mn炭素鋼 | 980~1080MPa | 120℃ | 低い | 汎用工業用ばね |
| 60Si2Mnシリコン鋼 | 1275~1375MPa | 200℃ | 低い | 自動車用重荷重用サスペンションスプリング |
| 304ステンレス | 515~675MPa | 300℃ | 高 | 医療機器、食品加工、屋外機器 |
| 316Lステンレス | 485~620MPa | 350°C | 非常に高い | 化学処理、海洋、製薬 |
| 17-7PH 析出硬化 | 1650~1900MPa | 400℃ | 高 | 航空宇宙部品、高性能機械 |
| リン青銅 | 510~650MPa | 100℃ | 中 | 電気接点、コネクタ、スイッチ |
生産の観点から見ると、材料が硬ければ硬いほど、コイリングマシンの課題は大きくなります。 17-7PH のような高張力材料には、より大きな成形力とより高い剛性の機械コンポーネントが必要です。特殊合金を扱う予定がある場合は、十分なサーボ トルクと強化された工具を備えた機械を選択してください。
すべてのスプリングは 6 つのコア パラメータによって定義されます。これらを理解することは、ばねを設計する場合でも、ばねを製造するための機械を構成する場合でも重要です。これらのいずれかが変化すると、他のプロパティも同様に変化します。
線径(d)
ワイヤーの太さ。レート式は d^4 に依存するため、ワイヤー直径を 2 倍にすると、バネレートは 16 倍に増加します。ワイヤ径の小さな変化が力に大きな変化をもたらします。
平均コイル直径 (D)
コイルの平均直径。バネ定数は D^3 に反比例するため、コイル直径が 10% 増加すると剛性が 27% 近く減少します。
ピッチ (p)
隣接するコイル間の距離。ピッチは自由空間と最大たわみを直接制御します。ピッチが大きいほど、スプリングがしっかりした高さに達する前に、より多くの移動が可能になります。
アクティブなコイルの数 (n)
荷重下で実際にたわむコイルの数。アクティブなコイルの数が少ないほど、より硬いバネが生成されます。よりアクティブなコイルはより柔らかいスプリングを生成します。
自由長(L0)
無負荷時のばねの長さ。自由長はコイリング中に設定され、コイルの数とピッチによって影響されます。
バネレート(k)
単位たわみごとに必要な力。圧縮バネの公式は k = Gd^4 / (8D^3n) で、G は材料のせん断弾性率です。
実稼働環境の場合、最も重要な洞察は次のとおりです。 ワイヤー直径の小さな変化は、バネ定数の指数関数的な変化を引き起こします。 ±0.02 mm のばらつきのある材料を供給するワイヤ サプライヤーは、バネ定数が約 15 パーセント変動する可能性があります。このため、精密なワイヤ測定と受け入れチェックが必須となります。
選択した機械によって、現在どのようなスプリングを製造できるかだけでなく、将来どのような種類の注文を受け入れることができるかが決まります。考慮すべき主なマシン タイプは 3 つあり、それぞれが異なる生産プロファイルに対応します。
これらは圧縮ばねの大量生産の主力製品です。これらは非常に高速で動作し、通常は 3 ~ 7 軸で構成されます。標準的な圧縮スプリングを大量に扱うビジネスに重点を置いている場合は、自動ワイヤ供給機能を備えた専用コイルマシンが、スプリングあたりのコストを最適化します。最新の機械での生産速度は、スプリングのサイズによっては 1 分あたり 150 コイルを超える場合があります。
成形機は、独立して制御される軸を使用して複数の成形ツールを移動させるため、より汎用性が高くなります。 5 軸成形機は、大規模な工具の再調整を行わずに、圧縮バネ、ねじりバネ、引張バネを切り替えることができます。中程度の生産量や製品構成が多様な場合に優れています。動作範囲が広いため、可変ピッチ スプリング、段付きスプリング、特殊な端部構成のスプリングを作成できます。
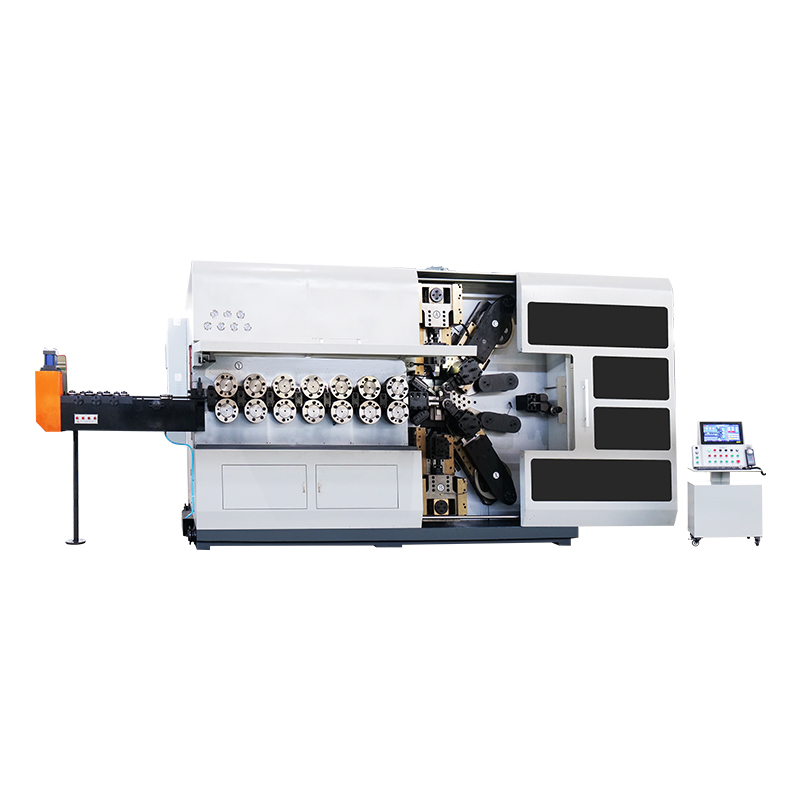
 複雑な形状に対応する多用途 CNC スプリング成形機 独立して制御される軸を備えたこの成形機は、大規模な再工具を必要とせずに、さまざまなタイプのばねを処理できます。その柔軟性は中程度のランや可変ピッチ、または特殊なエンド構成に適しています。 製品を見る→
カムレスマシンは、機械式カムの代わりにサーボ駆動のブレードを使用します。物理的なカム プロファイルを作成または調整する必要がないため、セットアップ時間は大幅に短縮されます。小ロット生産や頻繁な段取り替えの場合、カムレス機械は時間を大幅に節約します。従来のカムでは実現が困難な複雑なワイヤ形状やスプリング形状に特に適しています。
機械を評価するときは、まず軸数を考慮してください。各軸は独立して制御されるサーボ モーターです。 3 軸機械は基本的な圧縮バネを製造できます。 5 軸機械は、ほとんどの標準的なスプリング タイプをカバーします。 10 軸機械は、複雑なワイヤの曲げや非常に複雑な形状に対して最大限の柔軟性を提供します。これらの機能の違いは、顧客がより多様なスプリング仕様を持って戻ってきたときに重要になります。
機械を購入する前に、OEM のサービス記録とスペアパーツの入手可能性を確認してください。一貫した品質管理が行われた工場で製造された、よく構築されたマシンは、セットアップをより長く維持できます。新しいスプリング マシンを購入する場合は、詳細なガイダンスを調べることより良い出発点はありません。 良いスプリングマシンを購入する方法 契約を結ぶ前に。
現実的な選択ルール
大量のシンプルなスプリング:コイリングマシン。混合品、中量:5軸以上の成形機。小ロット・多品種のカムレス機。決定は、現在の作業だけでなく、1 年後に予想される注文プロファイルによって決定される必要があります。
スプリングの品質不良は、バッチの拒否、生産時間の損失、顧客との関係の悪化につながります。最も一般的な品質問題は、材料のばらつき、機械の位置ずれ、一貫性のない熱処理の 3 つの原因から発生します。
集中的な品質チェック ルーチンにより、これらを早期に発見します。少なくとも、すべてのバッチの自由長、外径、およびバネ定数をサンプリングベースでチェックする必要があります。重要なアプリケーションを実行するときは、自由長と公差寸法を 100% チェックすることを検討してください。
既存のスプリングの運用で品質上の問題が発生している場合、その多くは機械そのものではなく、機械のセットアップに遡ります。 スプリングマシンの使用におけるよくある誤解を理解する スループットと品質を静かに侵食する問題を特定して修正するのに役立ちます。
駆動原理: ワイヤー、工具、熱処理の一貫性により、何度でも仕様を満たすスプリングが製造されます。
コイルスプリングはいたるところにあります。各業界の特定の需要を理解することは、生産能力を正確に配置するのに役立ちます。
自動車部門は、これまでのところコイルスプリングの最大の消費者です。 1 台の乗用車には、サスペンション スプリング、バルブ スプリング、クラッチ スプリング、ブレーキ レリーズ スプリングなど、25 ~ 40 個のスプリングが搭載されています。サスペンション スプリングには、高強度で耐疲労性に優れた 60Si2Mn などのケイ素鋼線がよく使用されます。公差は厳しく、バルブ スプリングではバッチ全体で 5% 未満の荷重変動が必要な場合があります。
医療機器には最高の信頼性と清潔さが求められます。手術器具、輸液ポンプ、整形外科用インプラントで使用されるスプリングは、多くの場合 316L ステンレス鋼で作られています。表面汚染がなく、非常に小さな寸法公差を満たさなければなりません。携帯用インスリン ポンプで使用されるスプリングの線径はわずか 0.3 mm であるため、細い線を正確に扱える機械が必要です。
航空宇宙用のスプリングは極端な条件下で動作します。 -50 °C から 150 °C まで一貫した性能を維持し、高い振動に耐える必要があります。 17-7PH 析出硬化型ステンレスのような材料が一般的です。飛行に重要なシステムで使用されるすべてのスプリングは、通常、組み立て前にたわみ範囲内のいくつかの点で荷重がテストされます。
コネクタやスイッチでは、接触圧力を維持するために小型ねじりバネが使用されています。ここでは、優れた導電性と耐食性を備えたリン青銅が一般的です。これらのスプリングは非常に小さく、ワイヤの直径が 0.5 mm 未満であることが多く、優れた細線処理能力を備えた機械が必要です。
 ミニチュアスプリング用精密3軸成形機 この CNC マシンは、細いワイヤの取り扱い向けに設計されており、エレクトロニクスに使用される小さなねじりバネを正確に成形できます。高い軸方向分解能と、厳しい公差でも安定した性能を提供します。 製品を見る→
各業界には独自の認証と材料要件があります。新しい分野に取り組む前に、ご使用の機械が必要な材料を処理できること、および業界の一般的な許容範囲を満たしていることを確認してください。エレクトロニクス産業用のばねを製造する場合、高い軸分解能と低い熱ドリフトを備えた機械が必須です。
スプリングマシンは精密機器です。 10 年間確実に稼働する機械と、頻繁に修理が必要な機械の違いは、メンテナンスの規律にあります。生産ラインを健全に保つための実践的なメンテナンス スケジュールを次に示します。
小さな問題が早期に発見された場合、修正には数分かかります。同じ問題が検出されないまま放置されると、数日間のシャットダウンや一連のスプリングの拒否につながる可能性があります。メンテナンスプロセスは体系化され、文書化されている必要があります。多くの場合、工具の磨耗や機械の調整の簡単なログを保存すると、故障が発生する前に予測するパターンが明らかになります。
圧縮コイルばねのばね定数はどのように計算されますか?
バネ定数 k は、式 k = G*d^4 / (8*D^3*n) を使用して計算されます。ここで、G はワイヤ材料のせん断弾性率、d はワイヤ直径、D は平均コイル直径、n はアクティブなコイルの数です。炭素バネ鋼のせん断弾性率は約 79 GPa です。この公式は、力とたわみがどのように関係しているかを正確に示します。
カム駆動ばねマシンとカムレスばねマシンの違いは何ですか?
カム駆動機械は、物理的に切断されたカムプロファイルを使用して工具の動きを制御します。スプリングの設計を変更することは、新しいカムを作成することを意味します。カムレス機械はサーボモーターを使用してツールを直接制御するため、新しいカムを製造する代わりにソフトウェアでパラメーターを変更できます。カムレス機械はセットアップがはるかに速く、少量のバッチや頻繁な製品変更に最適です。
CNC スプリングマシンは生産中にスプリングのピッチを自動的に調整できますか?
はい。最新の CNC マシンは、コイリングプロセス中にリアルタイムでピッチを制御できます。機械のサーボ軸は相対的な送り速度をプログラム的に変更して、可変ピッチ スプリングを作成します。自動補正機能は、実行中にばねの寸法を監視し、パラメータを自動的に調整して目標公差を維持できます。
繰り返し荷重がかかるとスプリングが破損する原因は何ですか?
最も一般的な原因は疲労破壊です。これは、表面欠陥または応力集中点で亀裂が発生し、その後破損するまで段階的に亀裂が成長することによって生じます。一般的な原因としては、コイル巻きによる表面の傷、不十分なショット ピーニング、動作中の過度に高い応力などが挙げられます。設計では、使用応力を材料の極限引張強さの安全な割合に制限する必要があります。
コイルばねの線径はどのように選択すればよいですか?
線径の選択は、必要なバネ力、許容応力、利用可能なスペースによって決まります。開始点として、最大荷重時のせん断応力は、静的用途の場合は材料の極限引張強さの 50 ~ 60 パーセント未満に維持し、繰り返し荷重の場合はそれより低くする必要があります。標準ワイヤ サイズ テーブルを使用して、要件を満たす最も近い利用可能なゲージを選択できます。
スプリングテンパリング炉はすべてのコイルスプリングに必要ですか?
ほとんどの冷間コイル スプリングは、成形後の残留応力を軽減するために低温熱処理の恩恵を受けます。硬鋼線またはステンレス鋼で作られたばねは、低応力用途では焼き戻しなしで使用できます。ただし、高強度ばね、特に自動車や航空宇宙で使用されるばねでは、通常、必要な機械的特性を達成し、早期故障を防ぐために、制御された焼き戻しプロセスが必要です。
CNC スプリング成形機には何軸必要ですか?
基本的な圧縮バネの場合は 3 軸で十分です。伸長や単純なねじりを含むほとんどの一般的なスプリング タイプでは、5 軸で十分な自由度が得られます。複雑なワイヤ形状やさまざまなピッチのスプリングを製造する場合、10 軸以上の軸が最大の柔軟性を提供します。軸数は、工具を変更せずに製造できるスプリングの複雑さに直接関係します。
高品質のコイルばねを製造することはシステムの課題です。材料サプライヤー、機械、工具、熱処理プロセス、検査プロトコルはすべて連携する必要があります。機械は唯一の要素ではありませんが、スプリングの形状と一貫性を最大限に制御できる要素です。
お客様のビジネスに適した機械は、生産量、製品範囲、および処理する材料によって異なります。専用のコイリングマシンは、大量生産とシンプルな形状に優れています。多軸成形機は、より幅広い作業に対応できる多用途性を提供します。カムレス機械は、多品種少量生産のセットアップ時間を最小限に抑えます。
どのような道を選択するにせよ、定期的なメンテナンスに投資してください。規律あるチェックスケジュール、一貫した潤滑、事前の工具交換により、ダウンタイムが減り、ばねの品質が向上します。ばね業界は、一貫性、精度、長期信頼性を重視するメーカーを表彰します。
機能を拡張したり、既存の機器をアップグレードしたりする場合は、まず対象となるスプリングのタイプと量を明確に把握します。利益を得るマシンは、最も長い機能リストを備えたマシンではなく、実際の生産の現実に一致するマシンです。
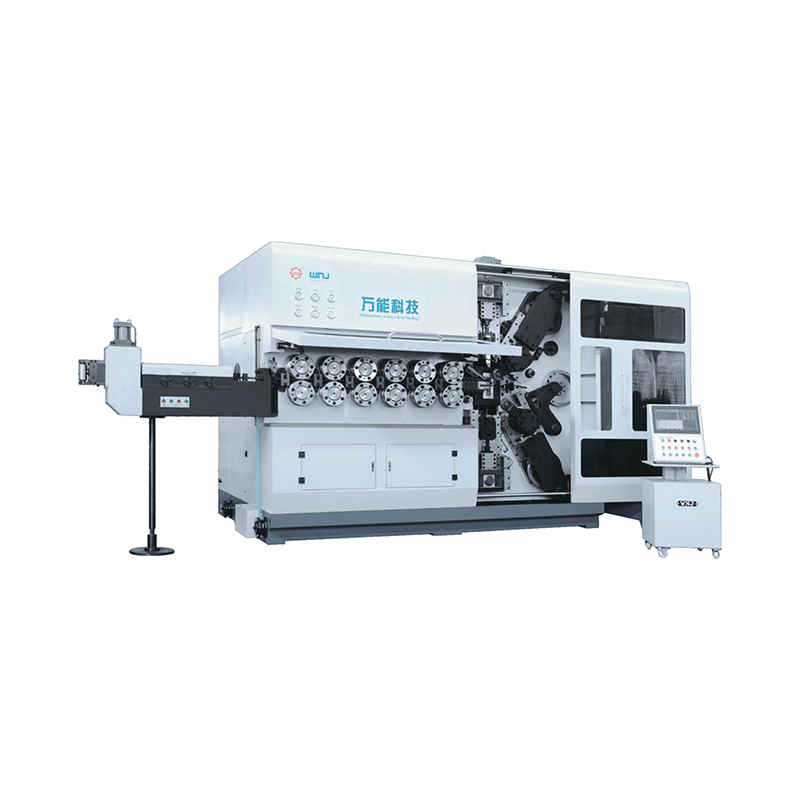
TK-13200、TK-7230 TK-13200、TK-7230 12軸CNCスプリングコイリングマシン ...
詳細を見る
TK-13200、TK-7230 TK-13200、TK-7230 12軸CNCスプリングコイリングマシン ...
詳細を見る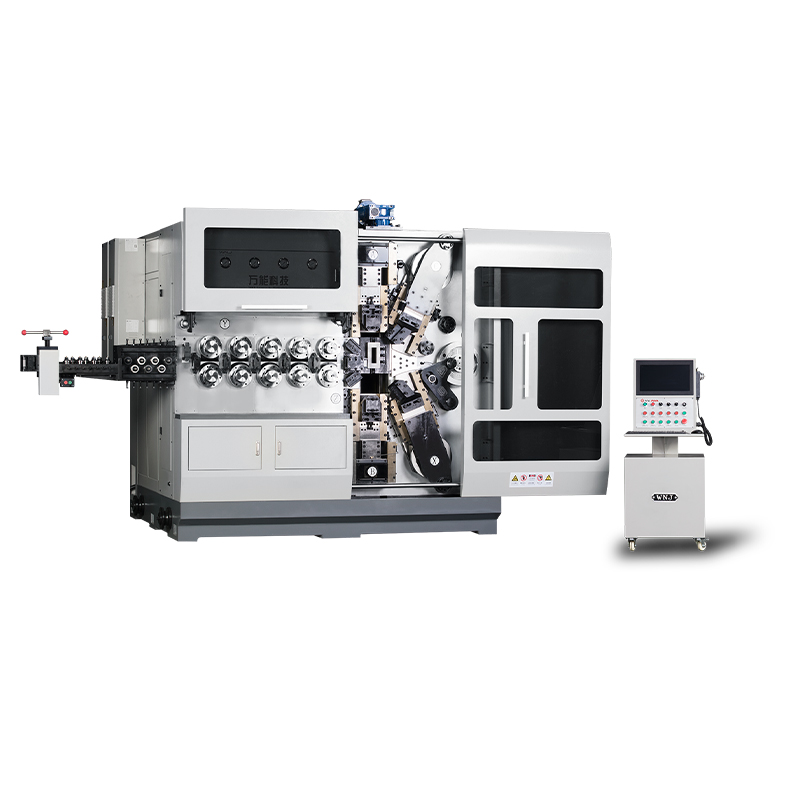
TK12120 TK-12120 12 軸 CNC スプリングコイリングマシン ...
詳細を見る