言語

ねじりバネは、角度のたわみによって回転エネルギーを蓄積および放出するコイル状の機械要素です。車のドアのラッチ、ガレージのドアのヒンジ、カメラのシャッター、電気の開閉装置の内側にあります。ネズミ捕りを閉じた状態に保持する力は、ねじれによるトルクです。小さな部品であるにもかかわらず、その製造には従来の手作業による成形方法では確実に実現できないレベルの精度が要求されます。
直接的な結論は単純です。製造目標が一貫した荷重精度、厳しい角度公差、および 1 日あたり数千個を超える生産量である場合、CNC スプリング成形機は贅沢品ではなく必須です。この記事では、ねじりバネとは何なのか、どこで使用されるのか、最新の CNC 装置でどのように製造されるのか、ねじりバネを製造する機械を購入する際に考慮すべき点について説明します。
ねじりバネはトルクの原理で動作します。スプリングの片方の脚に荷重がかかると、ワイヤー本体が自身の軸を中心にねじれ、反力が発生します。ワイヤはコイル状に巻かれているため、角度たわみの量は弾性範囲内で加えられるモーメントに直接比例します。
2 つのエンジニアリング指標がパフォーマンスを決定します。の 春の指数 (平均直径をワイヤー直径で割ったもの) は、 4:1~16:1 範囲。 4:1 未満では、応力集中が大幅に増加します。 16:1 を超えると、スプリングは負荷がかかると安定性を失います。の 巻き方向 (左側または右側) も重要です。これは、トルクの方向が意図した用途と一致しているかどうかを決定するためです。
ねじりバネは、復元力や信頼性の高いクランプ動作を必要とするほぼすべての機械アセンブリに使用されます。次の表は、最も一般的なセクターと、それぞれのセクターでトーション スプリングが実行する一般的な機能を示しています。
| 産業 | アプリケーション | 一般的なトルク |
|---|---|---|
| 自動車 | ドアラッチ、ウィンドウレギュレーター、アクセルリターン | 0.2~12N・m |
| 電気 | サーキットブレーカー、リレー接点、スイッチスプリング | 0.05~2N・m |
| 医療 | 外科用クランプ、ピルディスペンサー、医療用ポンプ | 0.01~0.5N・m |
自動車分野だけでも、中型車は次のものを運ぶことができます。 ねじりバネユニット90個 ドアシステム、シートアジャスター、ペダルリターン、緊急ブレーキ機構など。このスケールは、ばねメーカーが約 100 メートルの速度で動作しながら角度公差を ±2 度以内に維持できる装置を必要とする理由を説明しています。 毎分60~120個 。この市場にサービスを提供するメーカーは、単一部品の精度だけでなく、スループットの安定性についても成形装置を評価する必要があります。完全な機器構成ガイドについては、当社の製品を参照してください。 自動車産業ソリューション .
トーション スプリングの製造には、ワイヤの供給、巻き取り、曲げ、脚の形成、切断を制御する必要があります。この領域を支配するのは 3 つのマシン ファミリです。
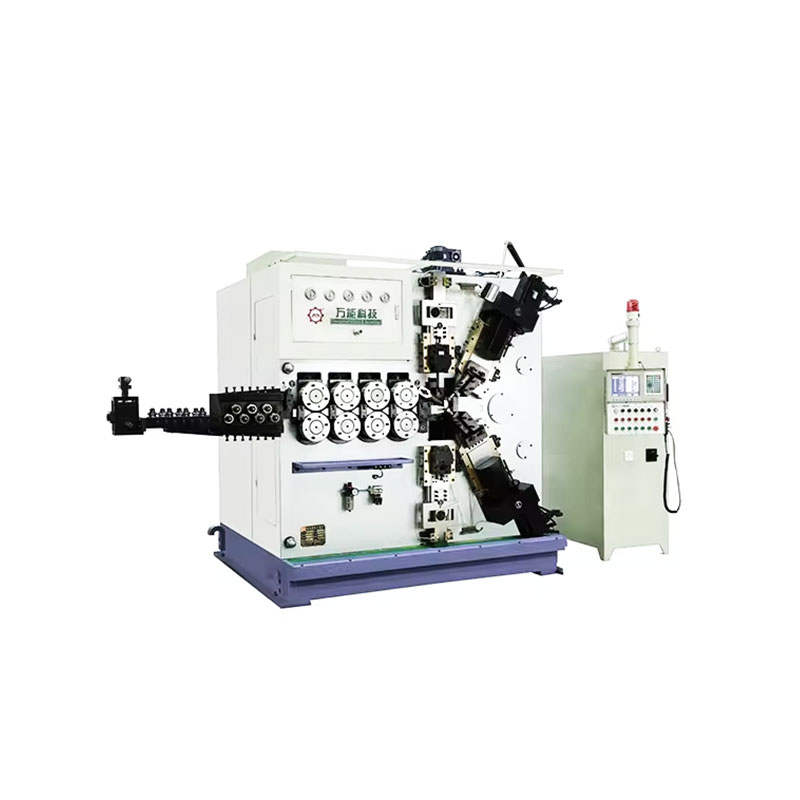
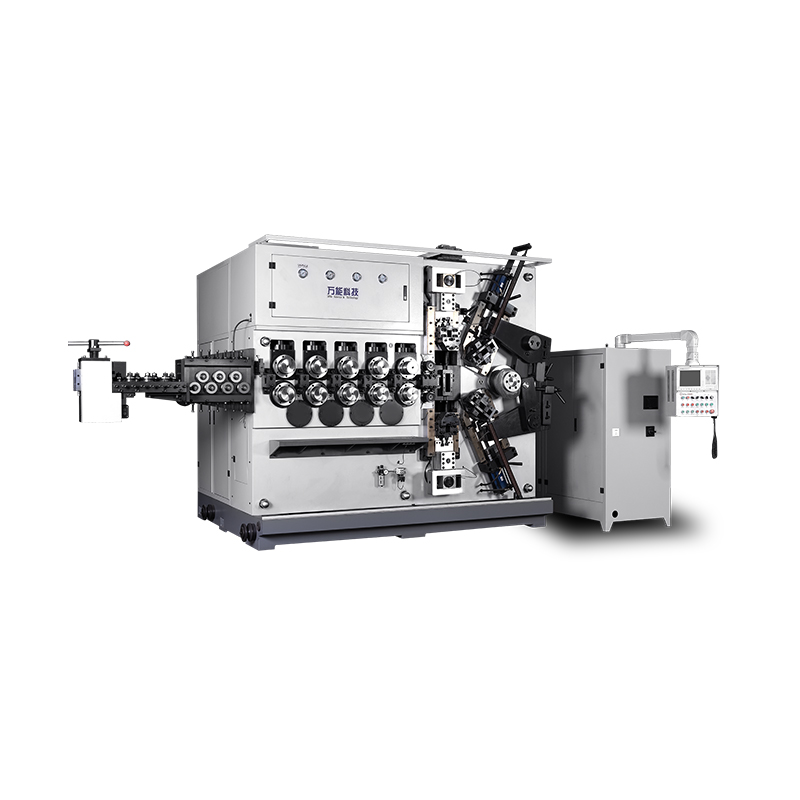
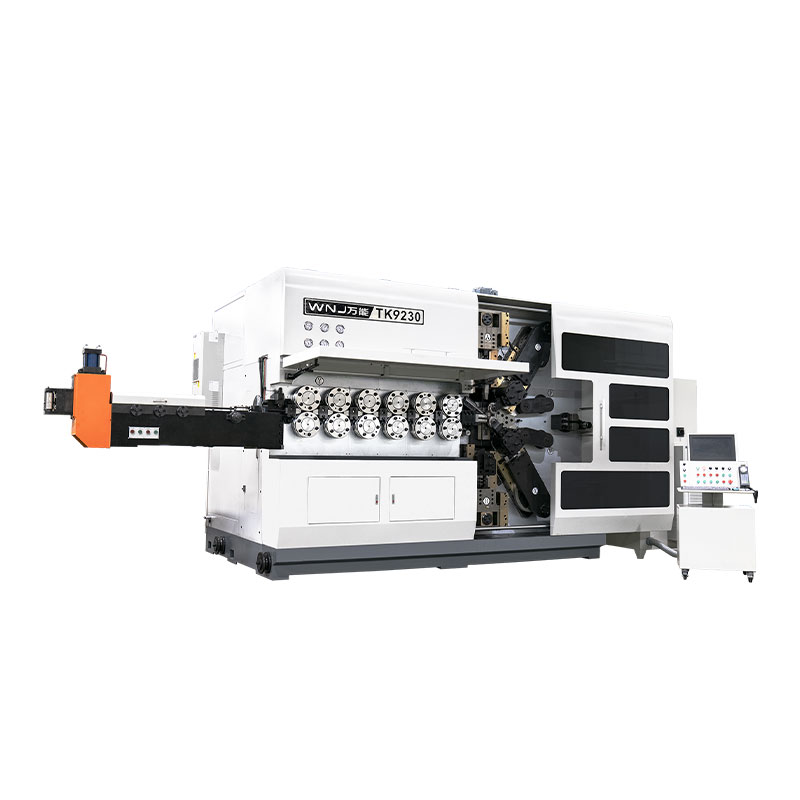
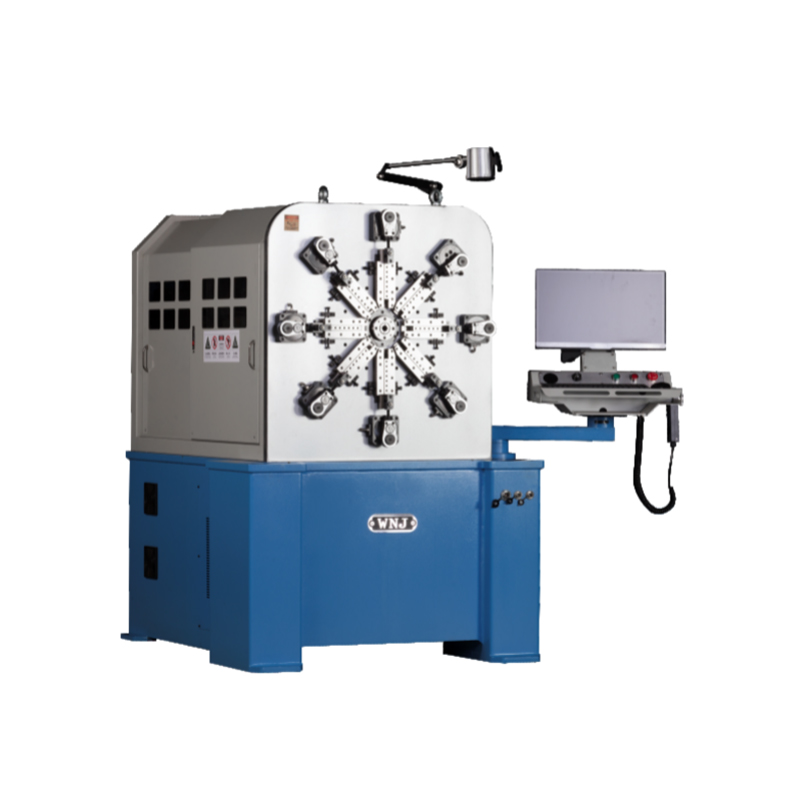 複雑なねじりバネ用の 12 軸カムレス CNC スプリングマシン この 12 軸カムレス マシンは、複雑な脚の曲げに対して独立したサーボ制御を可能にし、セットアップ時間を大幅に短縮します。高い柔軟性と精密な成形が必要な混合生産バッチに適しています。 製品を見る→
12 軸カムレス機械は、ねじりばねの製造に最高の柔軟性を提供します。各サーボ軸が独立して動くため、通常は複数の金型が必要となるような複雑な脚の曲げを機械で生成できます。混合生産バッチを実行しているメーカーでは、プログラミング手法によりセットアップ時間が数時間から数分に短縮されます。
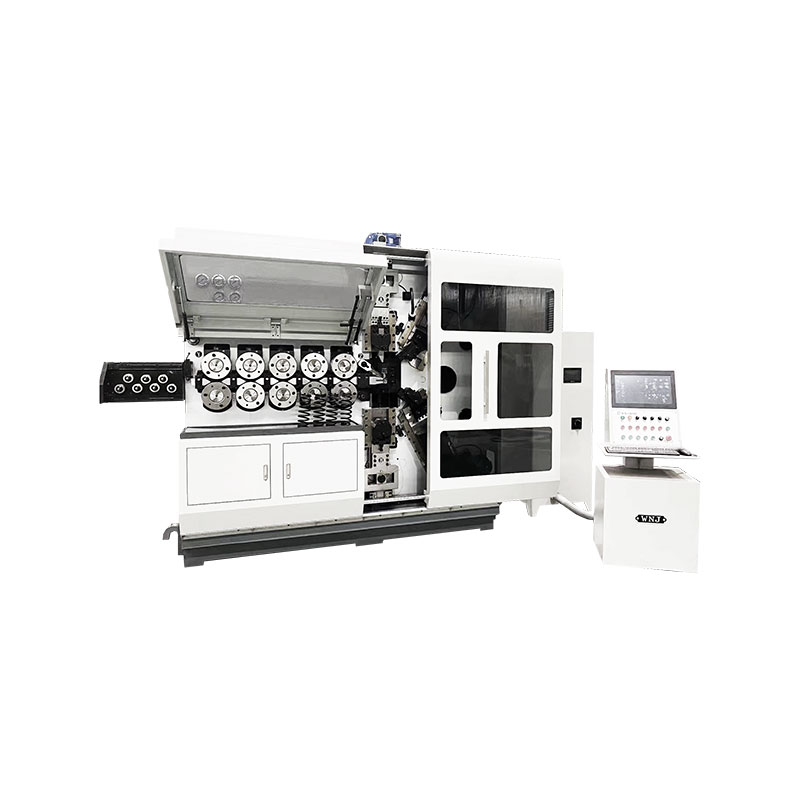
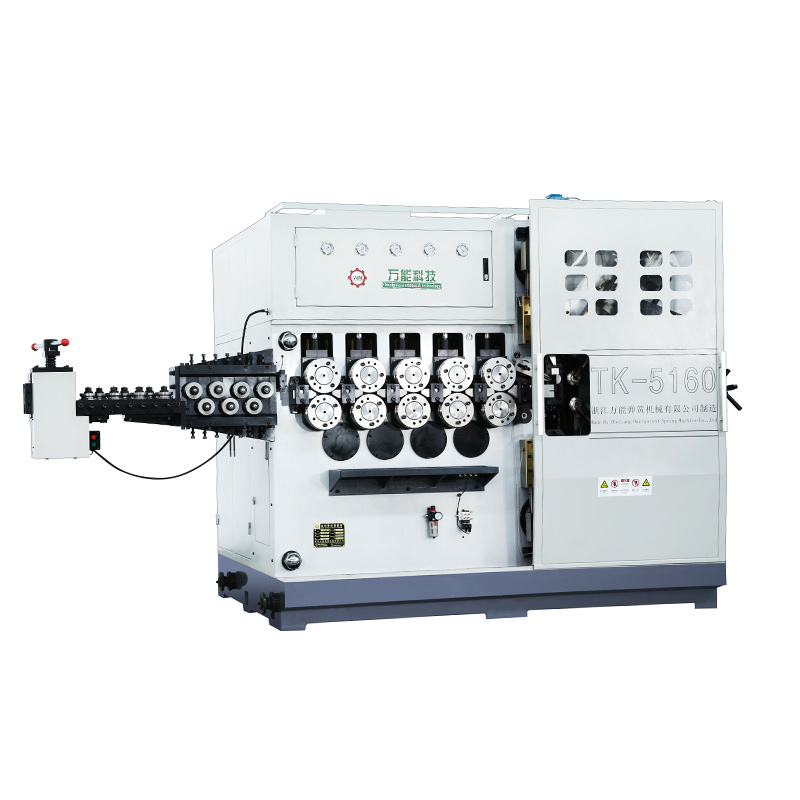
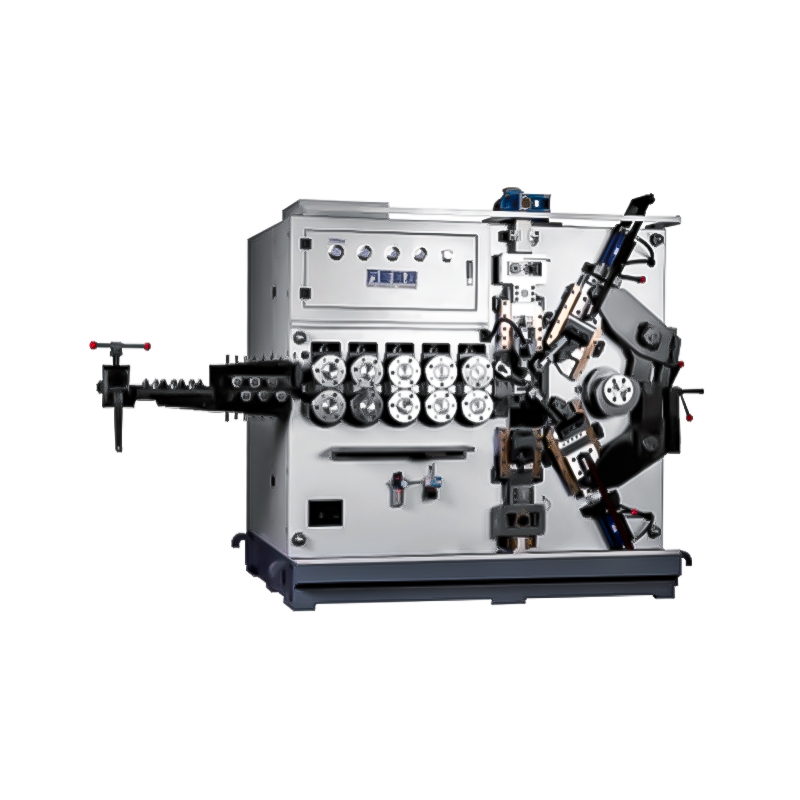
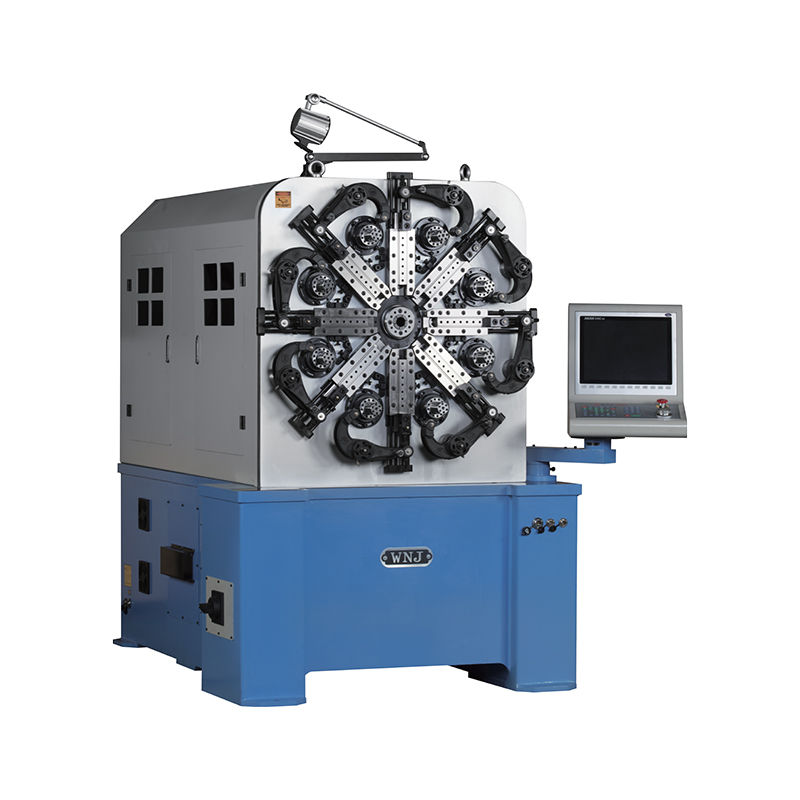 標準ねじりバネ用 5 軸 CNC バネ成形機 標準のねじりバネで優れた角度精度を提供する、コスト効率の高い 5 軸成形機です。設備投資とメンテナンスの諸経費のバランスが取れ、理想的な中間ソリューションとなります。 製品を見る→
5 軸成形機は、コスト効率の高い中間点を提供します。標準のねじりバネで優れた角度精度を実現しながら、設備投資とメンテナンスのオーバーヘッドを 12 軸システムよりも低く抑えます。
ばねの設計は、ジオメトリとマテリアルが相互作用する反復プロセスです。パフォーマンスと製造可能性の両方に影響を与えるパラメータを次に示します。
製造経験からの実践的なルールの 1 つは、スプリングの自由角の合計許容範囲が ±3° 未満の場合、製造装置には少なくとも 5 軸 CNC 制御が必要です。 3 軸加工機は、いくつかの成形動作を機械的な停止に依存しているため、終日勤務を通じてその許容範囲を一貫して維持するのに苦労します。
適切な成形機の選択は、ばねの複雑さ、必要な角度精度、毎日の生産量、切り替え頻度、予算の 5 つの要素によって決まります。以下の表は、一般的なマシン構成間のトレードオフをまとめたものです。
| 構成 | 軸数 | 角度精度 | 切り替え時間 | 最適な用途 |
|---|---|---|---|---|
| 従来のカムタイプ | 3~5 | ±0.15mm | 3~6時間 | 大容量単純バネ |
| 5軸CNC成形 | 5 | ±0.05mm | 30~60分 | 中量混合バッチ |
| 10/12軸カムレス | 10–12 | ±0.02mm | 15~30分 | 複雑なねじりバネ |
1 バッチあたり 5,000 ~ 20,000 個のねじりバネを製造し、週に 3 回設計を変更するワークショップでは、5 軸 CNC 成形機が最高の投資収益率を実現します。 12 軸カムレス機械は、ばねの形状が非常に複雑である場合 (たとえば、1 つの脚に 3 つ以上の曲がりがあるばね)、または角度公差が ±2 度よりも厳しい場合に効果を発揮します。
CNC ねじりバネ機械は、精密な電気機械システムです。定期的なメンテナンスは、寸法の一貫性と機器の寿命に直接影響します。ここでは、3 つの頻度レベルに基づいた実践的なフレームワークを示します。
ねじりバネは、トルクと呼ばれる回転力を供給します。ドアラッチの戻り動作を駆動し、クラッチ機構の接続を制御し、スイッチ接点を規定の圧力下に保持します。復元モーメントを生成するために角度のたわみが必要な機構では、ねじりバネを使用できます。
トーションスプリングは、CNC スプリング成形機またはカムレススプリングマシンで製造されます。成形機は、矯正ローラーを通してワイヤーを送り、マンドレルまたはサーボ駆動のクイルの周りにワイヤーを巻き付け、脚を必要な角度位置に曲げます。詳細な動作原理については、次の記事を参照してください。 ねじりバネ機械の動作原理 .
ミュージック ワイヤーは、最大の引張強度を提供するため、小型精密スプリングに最適です。耐食性が耐荷重を上回る場合には、ステンレス鋼 304 が推奨されます。適度なコスト制約がある工業用ねじりばねの場合、65Mn ばね鋼は優れた性能を発揮し、既存の成形工具で広くサポートされています。
理論的には、十分な軸を備えたカムレス機械は、圧縮、ねじり、伸長、およびワイヤー曲げ製品を形成できます。実際には、生産効率と工具の形状により、この柔軟性が制限されます。ねじりバネ脚の成形に最適化された機械は標準的な圧縮バネを製造できますが、長時間の生産では専用のコイリング機械の生産性に匹敵しません。
ねじりばねの製造は、形状の複雑さ、角度精度、および製造コストの間のトレードオフになります。大量の単純なスプリングの場合は、従来のカムマシンでも引き続き使用できます。シフト後の一貫性が必要な混合バッチの複雑なトーション スプリングの場合、CNC カムレス成形機が最終的な選択肢となります。
最も重要な購入決定は、軸の数ではなく、マシンの機能と製品ロードマップの適合性です。精密ねじりバネがカタログの大きなシェアを占めるようになっている場合、5 軸または 12 軸 CNC 成形機を使用すると、切り替え時間の短縮とスクラップ率の低下により、コストをすぐに回収できます。
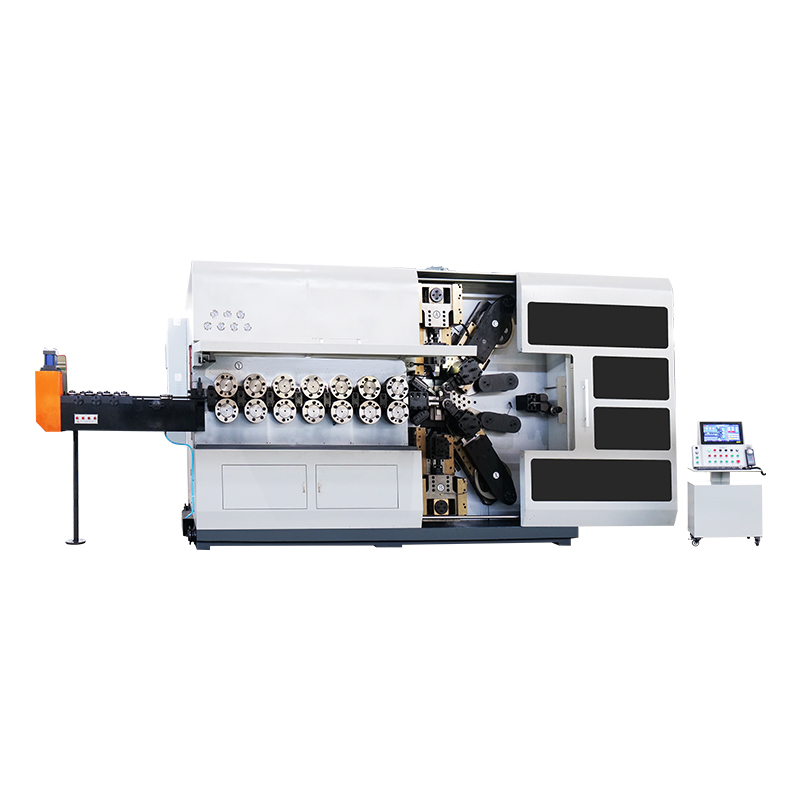
TK-13200、TK-7230 TK-13200、TK-7230 12軸CNCスプリングコイリングマシン ...
詳細を見る
TK-13200、TK-7230 TK-13200、TK-7230 12軸CNCスプリングコイリングマシン ...
詳細を見る
TK12120 TK-12120 12 軸 CNC スプリングコイリングマシン ...
詳細を見る