言語

圧縮バネは、軸が荷重と一直線にならずに横に曲がると座屈します。何も亀裂はなく、ワイヤのサイズも小さくなく、短いサンプルで測定された速度は正確でした。バネが不安定になっただけで、一度曲がると、図面上のすべての数字が意味を失ってしまいます。
詳細の前に簡単な答えを示します。 スプリングの座屈は安定性の問題であり、強度の問題ではありません。 その大部分は 3 つの変数によって決まります。細長比 (自由長をコイルの平均直径で割ったもの)、両端がシートにどのように着座するか、そしてスプリングが吸収する必要がある移動量です。次に、製造管理は、紙上で安定しているスプリングがビン内でも安定しているかどうかを判断します。
軸方向の荷重がかかったコイル スプリングは、部分的には円柱のように、部分的にはフレキシブル シャフトのように動作します。らせんは主にねじりで荷重を支えますが、曲げ剛性もあり、バネが圧縮されると曲げ剛性は低下します。中心を外れたシート、湾曲したワイヤ、またはわずかに先細になった端を通して、加えられた荷重がたとえ小さな横方向成分であっても発生すると、横方向のたわみは軸方向のたわみよりも早く大きくなります。それは、バネがバネであることをやめ、不安定な支柱になり始める瞬間です。
実稼働環境では、座屈が劇的な横方向のスナップとして現れることはほとんどありません。それは、ボアが擦れたり、コイルの片側に沿って光沢のある研磨バンドが摩耗したり、自由長が失われたり、予測されたレート計算よりも明らかに低い 80% のたわみで荷重を与えるスプリングとして現れます。
世界中のばね設計の実践は、2 次元のない数値に基づいて行われます。 1つ目は LF/D 、自由長を平均コイル直径で割ったもの。 2つ目は たわみを自由長で割った値 、Lf の分数として書かれます。標準的な座屈曲線は、一方を他方に対してプロットしており、曲線の上のすべての点は、ばねが曲がることが予想されることを意味します。
スプリング設計文献で広く使用されているスクリーニング ルールは次のとおりです。 Lf/D が約 2.6 未満の圧縮スプリングは座屈しません。 圧縮の程度に関係なく。およそ 2.6 ~ 4 の間では、リスクは移動と終了条件によって異なり、4 を超える場合は、スプリングを後付けとしてではなく、設計の最初からガイド付きコンポーネントとして扱う必要があります。
終了条件は同等の列の有効長を変更するため、重要です。古典的なオイラー関係では、臨界荷重は次のように変化します。 1 を有効長係数 K の 2 乗で割った値 したがって、K を 1.0 から 0.5 に改善しても、座屈しきい値は 2 倍ではなく 4 倍になります。
| アセンブリの終了条件 | 有効長係数 K | 相対的な座屈抵抗 | 実際のハードウェアではどのように見えるか |
|---|---|---|---|
| 平らな平行プレート上の閉じた端と接地端 | 0.5 | 最高 | 機械加工されたポケット、フラットリテーナー、研磨端面 |
| 閉じた端、平行だが接地されていない | 0.7 | 中程度から高程度 | 平ワッシャーまたはスタンプシートのコイル状端部 |
| 片端は自由に傾けることができます | 1.0 | 低い | 球面座、曲面保持器、円錐形ポケット |
| 摩耗したポケット、先細りのポケット、または特大のポケットに装着されている | 2.0 | 非常に低い | 再加工されたハウジング、鋳造シート、リサイクルされた固定具 |
平均的なスプリングを設計図で説明します。座屈に関する苦情は常に分布の末端から発生します。つまり、3 つまたは 4 つの小さな偏差が同じ方向に並んでいます。実際には、製造現場や顧客監査で発生する苦情のほとんどは、次の変動要因によって引き起こされます。
サーボ制御のコイリングはこれに直接対処します。プログラム可能なピッチ、閉ループ外径補正、および一貫したワイヤ送給圧力により、自由長、ピッチ、直径がタイトなバンド内に保持されます。これは、生産全体を座屈曲線から回避するための最も安価な方法です。
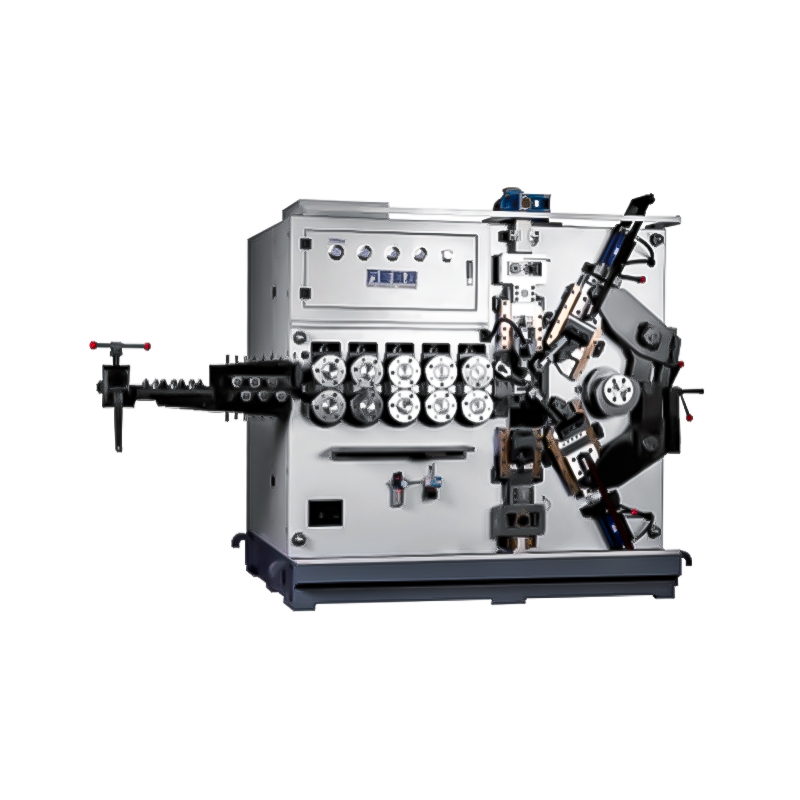
 TK-335 3軸CNCスプリングコイリングマシン TK-335 3軸CNCスプリングコイリングマシン 製品を見る→
このクラスの装置では、ワイヤの送り、ピッチおよび直径の修正は機械式カムではなく制御システムによって処理されるため、ワイヤのロットの変更が自動的にスプリングの形状の変更を意味するわけではありません。かろうじて安定しているばねの場合、その再現性が最初の製品の合格と不合格の分かれ目となることがよくあります。
ここでの計算は単純なので、ワイヤ サイズを変更する前に実行する価値があります。 自由長 100 mm のばねの端面を 3 度傾けると、遠端は軸から約 5.2 mm 外れます。 3 度のタンジェントはおよそ 0.052 であるためです。これだけの偏心量は、最初の圧縮ストロークで座屈曲線を超える境界線のスプリングを押すのに十分です。
適切な研削方法は、ワイヤ直径の少なくとも 4 分の 3 にわたって平坦な接触面を形成し、2 つの端面がワイヤ直径のわずかな部分内で平行になるようにすることを目的としています。研削作業では、ワイヤー端の過熱も避ける必要があります。研削焼けは、麦わら色または青い焼き戻し色として見え、スプリングの端、まさにコラム荷重がかかる場所に局所的に柔らかいヒンジを残します。
 CNCバネ研削盤メーカー WNM2.5 WNM CNCスプリングエンド研削盤 製品を見る→
制御された送り速度と研削圧力を備えた自動エンドグラインダーにより、オペレータの変動を排除します。端面が不均一に研磨されている場合、下流の検査で失われた直角度は回復せず、設計上の問題と思われる症状でばねは不合格になり続けます。
冷間巻き圧縮スプリングには、コイリング操作により大きな残留応力がかかります。応力緩和サイクルがないと、負荷がかかるとこれらの応力がゆっくりと緩和され、ばねの自由長と真直度の両方が失われます。冷間巻き炭素鋼スプリングは通常、200 ~ 300℃ の範囲で 30 ~ 60 分間応力が解放されますが、正確な範囲はワイヤのグレードと設計で許容される応力レベルによって異なります。
座屈に関して重要な炉の詳細は、ピーク温度ではなく均一性です。負荷の片側が低温ゾーンにある場合、コイルの片側が軽減する応力はもう一方の側よりも少なく、スプリングはすでに湾曲した状態で炉から出ます。数℃以内の作業ゾーンの均一性が、ストレートスプリングをサポートする炉と静かにスクラップを生成する炉を分けるものです。
熱間で巻かれたスプリングは、はるかに高い温度でオーステナイト化、焼き入れ、焼き戻しという順序で行われる異なるルートを通過します。ここで、不均一な焼き入れにより反りが生じ、いくら端部を研削しても修正できません。これは、曲率がスプリングの端部にあるのではなく、スプリングの本体全体を通っているためです。
 WNJ210 スプリングテンパー炉(パニントシリーズ) Panint シリーズ WNJ スプリングテンパー炉 製品を見る→
どのような炉設計が使用される場合でも、実際のテストは簡単です。バッチを実行し、ストレート ラック内で冷却し、定盤上で軸の反りを測定します。反りがコイル内の位置ではなく炉内の位置と相関している場合は、コイリングマシンではなく熱処理が問題となります。
現場ですでにバネが座屈している場合、これらは実際に結果を変えるレバーであり、おおよその実装コストの順に使用されます。
座屈は苦情になるずっと前に証拠を残します。基本的な受信検査ルーチンでほとんどの情報を検出できます。
座屈が単一部品の問題であることはほとんどありません。これはシステムの問題であり、アセンブリ内での横方向の動きに対する許容度が最も低い業界が最初にそれを感じます。
車のサスペンションやシートの用途では、シート内で曲がるスプリングによりホイールレートが変化し、シートの絶縁体が摩耗し、顧客がすぐに報告する騒音が発生します。で 自動車用ばね製造 、コイル直径の一貫性と端の直角度は、まさにこの理由から機能要件として扱われます。動弁装置のスプリングは狭いボア内で動作し、横方向の接触がリテーナーとヘッドの摩耗につながります。航空宇宙および医療のアセンブリでは、限られた穴内で細長いスプリングが使用されることが多いため、設計者はテストの不合格を待つのではなく、最初のスケッチからガイドを作成します。テレコムおよびコネクタのスプリングは十分に短いため、座屈が問題になることはほとんどありませんが、座屈を防ぐ同じピッチと端の品質管理により、接触力の一貫性も保護されます。
商業的なポイントはシンプルです。座屈不良は通常、組み立て時または納品後に見つかります。つまり、再加工、分類、設計のレビューが必要になります。 3 つとも、機械の状態を解消するためのコイル ワイヤの実行よりもはるかに高いコストがかかります。
広く使用されているスクリーニング値は、Lf 対 D 比約 2.6 です。それ以下では、座屈は実際的な問題として扱われません。おおよそ 4 を超えると、スプリングをガイドするか、設計をやり直す必要があります。これら 2 つの数値の間で、答えは使用する自由長の量と最終条件によって異なります。
いいえ。座屈のしきい値は通常、計算された臨界たわみの 60 ~ 80% で到達し、ばねはストロークの後半にわたって曲がった状態になる可能性があります。スプリングが作業高さでの一点荷重テストに合格しても、使用中に失敗する可能性があるのはこのためです。
接地端は偏心を低減し、有効長係数を 0.5 に近づけるため、しきい値が大幅に上昇する可能性があります。本物の細いスプリングのガイドを置き換えるものではありません。研削により負荷の導入が修正されます。バネ自体が直径に比べて長すぎるという事実は変わりません。
ほとんどありません。座屈は形状と弾性率に依存し、一般的なばね鋼の弾性率は 200 ~ 210 GPa の数パーセント以内です。グレードが高くなると、ワイヤーが耐えられる応力が高くなりますが、これは疲労とセットの問題であり、安定性の問題ではありません。
それは実際に行われており、その効果は測定可能です。応力が適切に解放されていない冷間巻きスプリングは、負荷がかかると不均一に緩和し、最も高い残留応力がかかるコイル側で緩和する傾向があります。その結果、最初の数百サイクルで弓が成長します。
これは最も信頼性の高い単一の測定方法ですが、摩擦、磨耗片、隙間が機能するには十分にタイトである必要がありながら、焼き付きを避けるために十分に緩い必要があるなど、独自の問題を引き起こします。ガイドが不可能な場合は、入れ子状のスプリング、または移動量を減らした短くて硬い設計を使用すると、通常、全体的な結果が向上します。
座屈は、荷重と細さによって引き起こされる静的な横方向の不安定性です。サージングは励起周波数によって引き起こされる動的現象であり、短くてしゃがんだスプリングは、座屈に近づくことはなくても、激しくサージングすることがあります。修正には関連性がないため、修正措置の前に診断を行う必要があります。
バネの座屈は予測可能であり、それは良い知らせです。細長比を計算し、有効終了条件を決定し、業界の座屈曲線に対して操作点をプロットしてから、プロセスが実際に計算で想定した形状を保持できるかどうかを確認します。ほとんどの場合、修正方法は、短いスプリング、接地端、適切なサイズのガイド、またはバッチごとに真直度を維持するコイリングと熱処理プロセスです。
最初に数値を実行し、次にシートを検査し、それからスプリングを交換します。この注文により、時間と配線が最も節約されます。
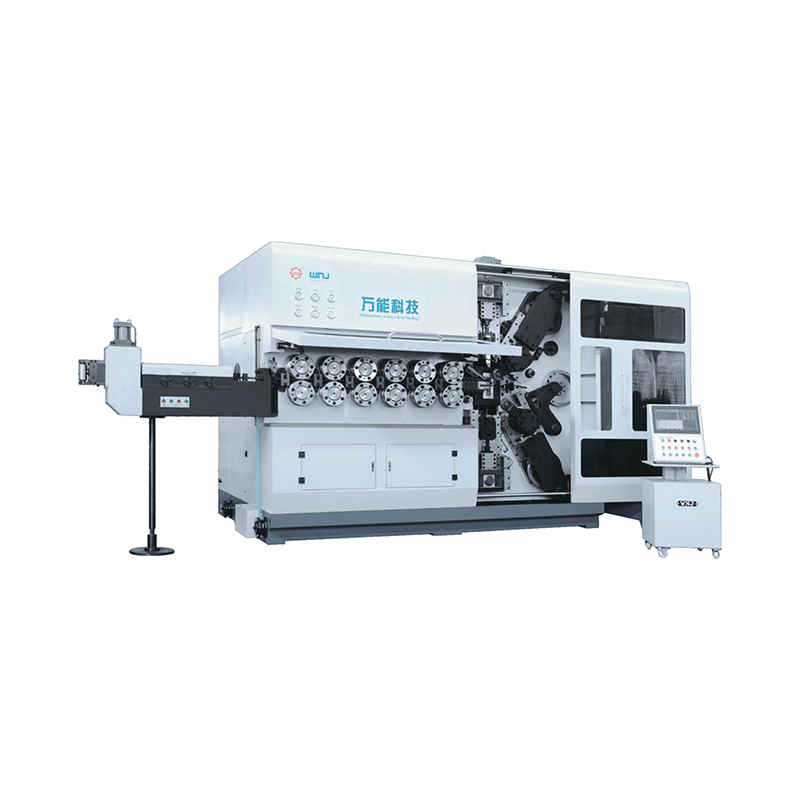
TK-13200、TK-7230 TK-13200、TK-7230 12軸CNCスプリングコイリングマシン ...
詳細を見る
TK-13200、TK-7230 TK-13200、TK-7230 12軸CNCスプリングコイリングマシン ...
詳細を見る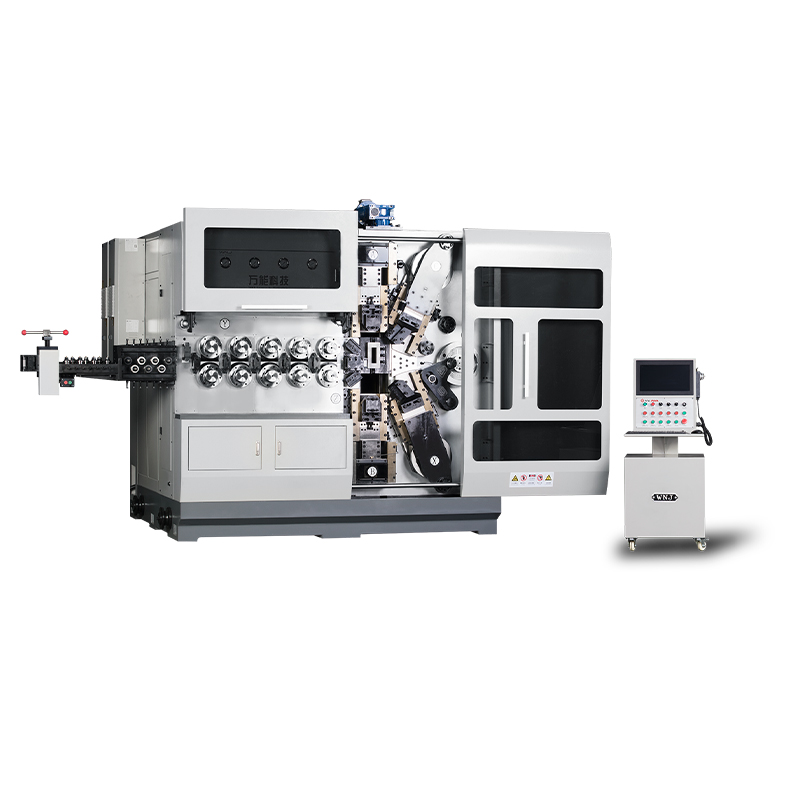
TK12120 TK-12120 12 軸 CNC スプリングコイリングマシン ...
詳細を見る