言語

プレス ブレーキ シート メタルの曲げでは、実証済みの 4 つのルールを適用すると、正確で再現性のある曲げが実現します。つまり、V ダイの開口部を材料の厚さの約 8 倍に設定し、デフォルトのプロセスとしてエア曲げを使用し、1 つの式でトン数を計算し、最初の部品をリリースする前にスプリングバックを補正します。 これらの基本的な決定を無視した製造業者は、フランジの亀裂、角度のドリフト、過負荷アラーム、ブランクの廃棄などに対処します。これらを適用する製造者は、最新の CNC 装置で角度の一貫性を /-0.5 度以内、バックゲージの位置決めを /-0.02mm に保っています。
このガイドでは、プレス ブレーキの種類、ステップごとの曲げシーケンス、曲げ許容量とトン数の計算式、ダイとパンチの選択、材料制限、精度管理、メンテナンス計画、板金工場が CNC ワイヤ曲げ能力を追加する必要があるポイントについて説明します。最後のセクションでは、バイヤーとオペレーターから寄せられる最も一般的な質問に答えます。
プレス ブレーキは、上部パンチと下部 V ダイの間に平らな金属シートをクランプし、シートが目標角度まで塑性変形するまで、制御された力または位置でパンチを下方に駆動します。バック ゲージは各ストロークの前にシートを正確な曲げラインに移動し、CNC コントローラーはラムの移動、ダイの接触、ゲージの位置を同期させます。曲げの成功を定義するのは、その角度に一度到達するのではなく、バッチ内のすべてのパーツで同じ角度を繰り返すことです。
結果のほとんどは 4 つの決定によって決まります。 機械の種類、工具、材料の状態、曲げ加工。
現在、購入者は 4 つの主要な駆動テクノロジーから選択します。機械式プレス ブレーキはフライホイールを使用しており、完全な位置制御ができない場合がよくあります。彼らは古い工場で単純な繰り返しの仕事をして生き延びています。 CNC 油圧機械は、高いトン数と優れたストローク制御を兼ね備えているため、中量および重量物の製造の標準となっています。サーボ電気機械はサーボ モーターとボールネジでラムを駆動するため、油圧が不要になり、エネルギー使用量が削減されます。 CNC ハイブリッド システムは、要求の厳しい部品向けに適応型角度測定と自動クラウニングを追加します。
| 種類 | 通常のトン数範囲 | ラムの再現性 | エネルギーの挙動 | ベストフィット |
|---|---|---|---|---|
| 機械式 | 30~400米国トン | /-0.05mm | フライホイール、連続運転 | 長時間にわたる単純なベンド |
| 油圧CNC | 40~2,000トン | /-0.02 mm | ポンプは継続的に作動します | 厚板、長尺部品、可変ストローク |
| サーボ電気 | 20~220トン | /-0.01mm | モーターオンデマンド、約50%の省エネ | 薄型および中型ゲージ、クリーンなショップ、高いサイクル率 |
| CNCハイブリッド/アダプティブ | 60~500トン | /-0.01mm | ハイブリッドドライブ、適度な消費 | 複雑な部品、適応的な角度制御、低い工具摩耗 |
3 mm より薄い板金を中バッチで曲げる工場では、サーボ電気ユニットが 1 ユーロあたり最高の精度を提供します。厚いプレート、長い曲げ線、または深い箱の場合、ストロークのどの時点でも高いトン数を適用できるため、CNC 油圧機械が依然として実用的な選択肢です。
規律あるシーケンスにより、ほとんどの品質問題は発生する前に除去されます。書面化された手順に従うショップは、最初の部品の廃棄を減らし、セットアップ時間を予測可能な状態に保ちます。
フラットブランクの長さは、2 つの直線フランジの長さに曲げ許容値を加えたものに等しくなります。曲げ許容値は、シートの中立軸に沿って測定された円弧の長さです。中立軸は急カーブの内面近くに位置するため、計算に K ファクターが表示されます。
BA = (pi / 180) x 曲げ角度 x (内側半径 K ファクター x 材料の厚さ)
内径 2 mm、K ファクター 0.44 の 2 mm 軟鋼の 90 度曲げの場合、許容値は 1.5708 x (2 0.88) = 4.52 mm です。この小さな数値によってフラットブランクのサイズが変化し、無視すると良好な部品が短いフランジになってしまう可能性があります。
| 材質または曲げ状態 | 典型的な K ファクター |
|---|---|
| 軟銅、焼きなましアルミニウム、非常に柔らかい焼き戻し | 0.45~0.50 |
| 冷間圧延軟鋼 | 0.40~0.44 |
| ステンレス304 | 0.40~0.44 |
| 6061-T6などの硬質アルミニウム | 0.33~0.40 |
| 半径が厚さの5倍を超える大半径 | 0.50に近づく |
パンチが持ち上げられた後、あらゆる金属は跳ね返ります。スプリングバック角度は、曲げ角度とプログラムされた角度の間のギャップです。標準的な修正方法は、軟鋼に適したわずかにオーバーベンドするか、エアベンディングからボトミングに切り替えることです。これにより、シートを金型に完全に押し込み、弾性回復を機械的に減少させます。
| 材質 | スプリングバック range | 実践メモ |
|---|---|---|
| 軟鋼 | 1~3度 | 通常はプログラム内でオーバーベンドを行うことで修正できます |
| ステンレス304 | 5~10度 | 加工硬化されたステンレスのスプリングはさらに戻ります。底つきが役立つ |
| アルミニウム 5052-H32 | 2~4度 | ロット内でのばらつきが少ない |
| アルミニウム 6061-T6 | 1~3度 | 鋭い半径はスプリングバックが問題になる前に亀裂が入る可能性があります |
| 高張力鋼 780MPa | 8~15度 | 可能な場合は適応型角度測定を使用します |
プレス ブレーキ板金の品質が決まるのは金型です。ポンチの先端が摩耗すると、あらゆる部品に目に見える線が生じます。材料に対して金型が狭すぎると、外面に亀裂が入ります。グースネックパンチは、曲げ後にフランジが工具を通過する必要がある場合に必要です。ダイの選択に最も役立つ唯一のルールは、V 開口部のルールです。つまり、V 開口部を材料の厚さで割ります。この比率は 6 ~ 12 の間にある必要があり、軟鋼のデフォルトは 8 です。
| パラメータ | エアベンディング | ボトミング | コイニング |
|---|---|---|---|
| 工具接触 | たったの3点 | 金型にプレスされたシート | シート表面の下を完全に押し込みます |
| 相対トン数 | 1x ベースライン | 約3~4倍のエアベンディング | 5~10倍のエアベンディング |
| 角度精度 | /-0.5度(通常) | /-0.25度(均一材質) | 非常に高い、機械の剛性によって制限される |
| 厚さの変化に対する感度 | 低から中程度 | 高 | 中 |
| 一般的な使用方法 | 一般的な製造、デフォルトの選択 | 鋭い内角が必要な部品 | マイクロベンド、薄いストック、正確な角度 |
空気曲げ軟鋼の業界標準の公式は、力を材料の厚さとダイの開口部に関連付けます。以下の式は、引張強さが 450 MPa 付近の鋼の曲げ長さ 1 メートルあたりのキロニュートンを示します。
P (kN/メートル) = 650 x (厚さ mm) x (厚さ mm) / (V 開口部 mm)
力のメートルトンに変換するには、結果を 9.81 で割ります。 24 mm ダイ上の 3 mm 軟鋼の場合、計算は 650 x 9 / 24 = 243.75 kN/メートル、つまり約 24.8 トン/メートルになります。 1.2 m のフランジを持つ部品には、安全率を考慮する前に 292.5 kN、つまり約 29.8 トンが必要です。定格 30 トンの機械を購入しても余裕はありません。 40トンモデルが現実的な選択です。
| 厚さ(mm) | 推奨V開き(mm) | 力(kN/m) | 力 (トン/メートル) |
|---|---|---|---|
| 1.0 | 8 | 81.3 | 8.3 |
| 1.5 | 12 | 121.9 | 12.4 |
| 2.0 | 16 | 162.5 | 16.6 |
| 3.0 | 24 | 243.8 | 24.9 |
| 4.0 | 32 | 325.0 | 33.1 |
| 5.0 | 40 | 406.3 | 41.4 |
ステンレス鋼の場合は、結果に 1.4 ~ 1.6 を掛けます。 5xxx アルミニウムの場合は、0.7 ~ 0.8 を掛けます。 780MPa高張力鋼の場合は1.7~2.2倍となります。これらの要因は、軟鋼と比較した引張強さの違いを反映しています。
各材料には床があり、その下では曲げ線で亀裂が発生します。この表は、一般的なグレードの空気曲げの最小値を示しています。これらは出発点です。より鋭いパンチの先端、より小さな V 開口部、または木目に平行な曲げはすべて、実用的な最小半径を上げます。
| 材質 | 最小内径(空気曲げ) | トン数係数と軟鋼の比較 | 主な注意事項 |
|---|---|---|---|
| 冷間圧延軟鋼 | 0.5~1.0×T | 1.0 | 木目を横切って曲げてフランジを表示します |
| ステンレス304 | 1.5~2.0×T | 1.4~1.5 | 加工硬化したシートには大きな半径が必要です |
| アルミニウム 5052-H32 | 0.5~1.0×T | 0.7 | H32焼戻しでの良好な成形性 |
| アルミニウム 6061-T6 | 2.0~3.0×T | 0.7 | 鋭い半径は亀裂の原因となります。硬い形状の場合は O テンパーを考慮する |
| 高-strength steel 780 | 2.0~3.0×T | 1.7-2.2 | 高 springback and edge micro-cracks possible |
材料の厚さの公差によって角度のばらつきも生じます。空気曲げでは、公称厚さよりも 0.1 mm 厚いシートの角度が 1 度以上シフトする可能性があります。これは、公称厚さに作用するパンチの深さが異なる角度を形成するためです。このため、精密プレスブレーキ板金加工では角度フィードバックによる適応制御が一般的になりつつあります。
プレス ブレーキの精度は、その位置決めシステムと同程度です。バック ゲージは曲げ線から基準エッジまでの距離を制御し、その再現性はフランジの長さに直接影響します。基本的な機械には 2 軸のゲージが付いています。生産機械では、ゲージ高さ用の R 軸と、さまざまな部品幅用の Z 軸ストップが追加されます。 4 つの 1 軸バック ゲージは、ジョブショップの柔軟性を実現するための実用的な最小限のものです。
高精度の作業を行う場合は、ツールをラムと平行に保ちます。 2 m の長さにわたってパンチとダイの間に 0.1 mm の不一致でも、傾斜角が生じます。新しい工具を取り付ける際には、精密研磨されたダイスを使用し、平行度を確認してください。
プレス ブレーキは、平らなシートからシンプルで強力、コスト効率の高い形状を製造できるため、ほぼすべての金属製品産業をサポートしています。製造リストは長く、各分野では独自の公差と表面要件が追加されます。
のために モビリティおよび自動車用途 電気自動車への傾向により、バッテリーハウジングと構造ブラケットが以前は溶接されていた部品に取って代わられるため、精密で高強度の鋼曲げ材に対する需要が高まっています。
プレスブレーキの故障のほとんどは突然起こるものではありません。それらは、最初に角度のずれ、傷、異常なノイズとして現れます。シンプルな障害レジスタは、原因を迅速に特定するのに役立ちます。
| 故障 | 考えられる原因 | 実用的な修正 |
|---|---|---|
| バッチ全体で角度が一貫していない | 材質 thickness shifts, springback not compensated | 深さを制御したエアベンディングを使用します。新しいロットごとに最初の部分を測定する |
| 外側の曲げ線に亀裂が発生 | 半径が小さすぎます。木目は曲げに平行です | パンチの半径を大きくします。ブランクを 90 度回転します。穏やかな気性をテストする |
| ねじれや反りのある部分 | パンチとダイが平行ではない、バックゲージの端がずれている | ラム/ダイの並列性をチェックします。両方のゲージの指がシートに触れていることを確認します |
| 底面に傷あり | ダイエッジのバリ、工具の汚れ、硬い粒子 | ダイを石で研ぎ、きれいにします。バリ取りブランク。保護フィルムを貼ります |
| コントローラーの過負荷アラーム | V 開口部が狭すぎる、またはトン数が過小評価されている | 650 の式で再計算します。幅の広いダイに移動する |
板金を曲げる製造工場は、同じ製品アセンブリに属するクリップ、フック、ピン、ワイヤー ブラケットなどのワイヤー成形部品のリクエストを受け取ることがよくあります。プレスブレーキではワイヤプロファイルを効率的に曲げることはできませんが、CNC ワイヤ曲げ機はプログラムされた同じ精度で丸ワイヤ、平角ワイヤ、ストリップを加工します。 CNC ワイヤー ベンダーは、ワイヤーの矯正、送り、曲げ、切断を 1 つのシーケンスで行うため、小規模から中規模のワイヤー バッチの収益性が高くなります。
ワイヤー ベンダーの制御ロジックはプレス ブレーキと多くの共通点があります。つまり、曲げ角度、送り長さ、スプリングバック補正をプログラムすることができます。 ZW-480 などの多軸加工機には、ツイスト軸や曲げアームが追加され、複雑な 3 次元形状も可能になります。曲げ運動学のより詳しい説明については、「 ベンディングマシンの仕組みに関する完全ガイド .
 ZW-480 複雑な 3D 形状用 4 軸 CNC スプリング ワイヤー ベンディング マシン 腕のねじりや曲げの動きをサポートする4軸ワイヤーベンダーで、複雑な三次元形状を実現します。無人操作が可能で、小規模から中規模のバッチ生産に経済的です。 製品を見る→
 ZW-880 高精度加工用8軸CNCスプリングワイヤーベンディングマシン 8軸リンクと回転式ワイヤ送給により、高い安定性と精度を実現したモデルです。複雑な成形タスクを処理でき、完全なアセンブリを製造したい作業工場に最適です。 製品を見る→
 WNJ CNCワイヤーベンディングマシンシリーズ(ワイヤー径1~12mm) このメーカーの製品ラインは、多軸リンケージを備えた 1 ~ 12 mm のワイヤ径をカバーしています。これにはグローバル サポートとスペアパーツ サービスが含まれており、生産統合のための信頼できる選択肢となります。 製品を見る→
プレス ブレーキの隣にワイヤー曲げラインを追加すると、作業工場は個別の部品ではなく完全なアセンブリを見積もることができます。セットアップコストが低く、機械は無人で稼働するため、数百個のバッチでも経済的です。
エアベンディングにより、2 つのダイのエッジとパンチのノーズの 3 点のみが接触してシートが形成されます。角度はパンチの深さに依存するため、1 つのツールでさまざまな角度を作成できます。ボトミングによりシートが V ダイに完全に押し込まれ、スプリングバックが減少し、内側のコーナーが鋭くなりますが、トン数は 3 ~ 4 倍増加します。コイニングでは材料が非常に圧縮されるため、パンチ形状がシートに押し込まれます。最大のトン数が必要であり、薄い材料に対して最高の再現性を実現します。ほとんどのプレス ブレーキ板金作業では、エア曲げが正しいデフォルトです。
8 の法則から始めます。軟鋼の場合は、材料の厚さの 8 倍に等しい V 開口部を使用します。ステンレス鋼の場合は 10 ~ 12 回、軟質アルミニウムの場合は 6 ~ 8 回に移行します。幅の広いダイはトン数を減らし、より大きな内径を生成します。ダイが狭くなるとトン数が増加し、半径が鋭くなります。 V 開口部は、標準材料の厚さの 5 倍を下回ってはなりません。
最も簡単な方法は、測定されたスプリングバックと等しいオーバーベンド角度をプログラムすることです。生産で実行する正確なコイルからのテストピースを使用してください。ステンレスや 780 MPa 鋼などのスプリングバックの高い材料の場合は、ボトミングに切り替えるか、最初のテスト曲げ後にパンチ深さを自動的に修正する適応型角度測定機能付きプレス ブレーキを使用します。
式 P = 650 x 9 / 24 = 243.75 kN/メートル、つまり約 24.8 トン/メートルを使用します。安全係数を追加し、定格能力の 80% を超えて稼働しないようにするため、3 mm 軟鋼の 1 メートルの曲げには 40 トンのプレス ブレーキが最低限の賢明な選択となります。ステンレスや高張力鋼も曲げる場合は、機械のサイズを大きくします。
外面が伸びの限界に達すると亀裂が発生します。一般的な原因としては、パンチ半径が材料の厚さの 1.5 倍未満、圧延砥粒と平行に曲がっている、前の成形ステップで加工硬化したシート、または狭すぎる V ダイが挙げられます。より大きな半径を使用し、木目に沿って曲げ、生産前にスクラップの曲げテストで確認します。
サーボ電気機械は、よりクリーンな動作、より低いエネルギーコスト、より優れた位置決め再現性を備え、最大約 3 mm の板金に適しています。 CNC 油圧機械は、ストローク全体にわたって高いトン数を生成するため、厚板、深い部品、長い曲げ線に対して依然として優れています。精密な軽量作業にはサーボ電動を選択し、幅広い材料範囲での一般的な製造には油圧 CNC を選択してください。
プレスブレーキ板金の曲げ加工は成熟したプロセスであり、その技術の基本は変わっていません。収益性の高いショップを分けるのは規律です。つまり、正しい金型の選択、正直なトン数計算、テスト済みのスプリングバック補正、および定期的な工具のメンテナンスです。これらの実践を一貫して適用すると、プレス ブレーキは現場で最も予測可能な機械の 1 つになります。
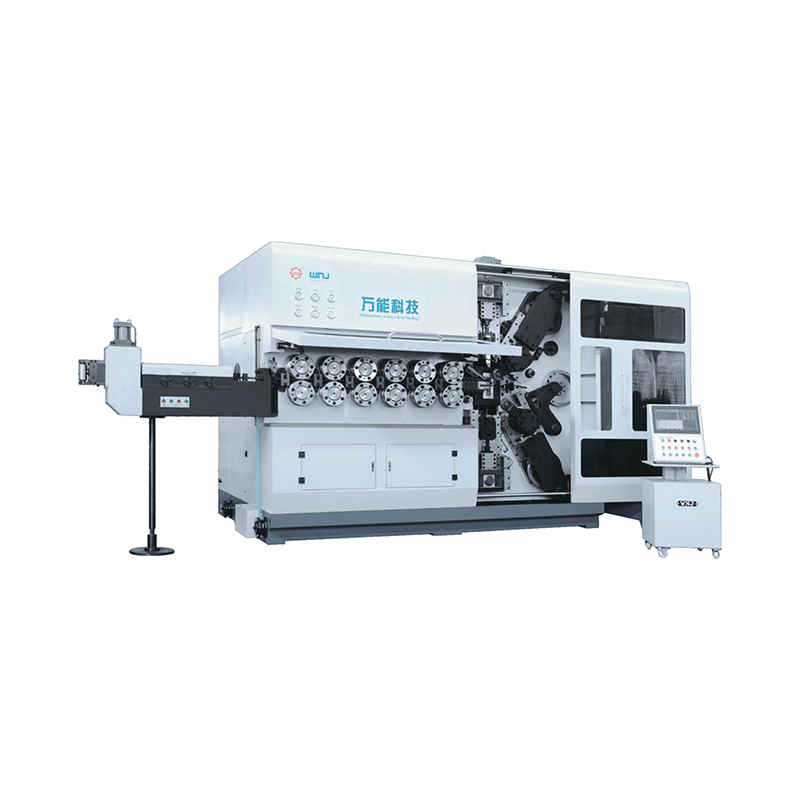
TK-13200、TK-7230 TK-13200、TK-7230 12軸CNCスプリングコイリングマシン ...
詳細を見る
TK-13200、TK-7230 TK-13200、TK-7230 12軸CNCスプリングコイリングマシン ...
詳細を見る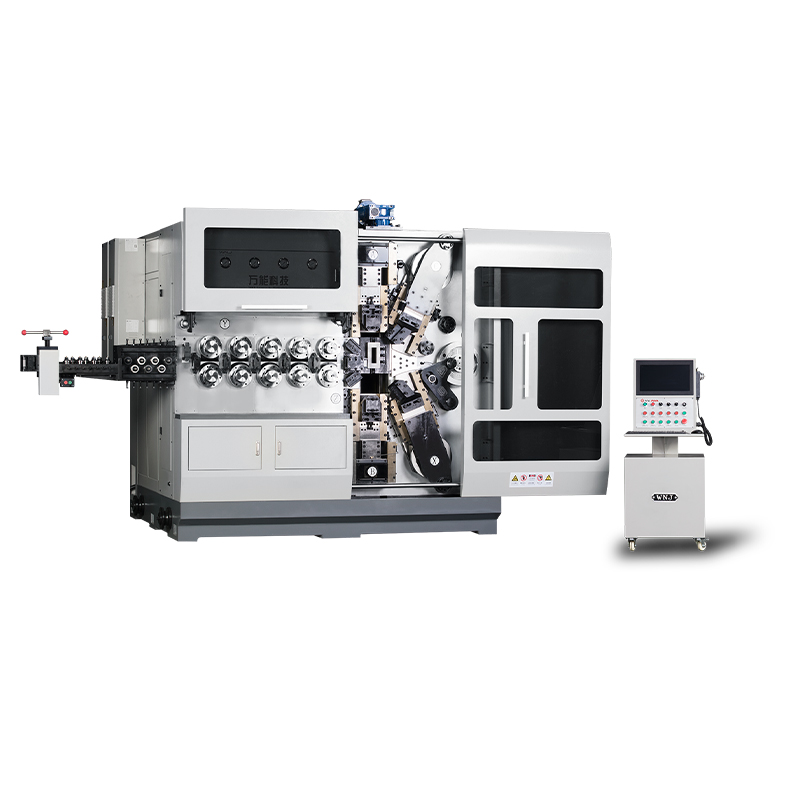
TK12120 TK-12120 12 軸 CNC スプリングコイリングマシン ...
詳細を見る