言語

ワイヤーの曲げは制御された塑性変形であり、サポート、曲げ半径、スプリングバックの 3 つの変数を同時に管理する場合にのみ機能します。曲げの両側でワイヤーを支え、希望の位置に正確に変形できるようにします。内側半径は材料が許容できる最小値を超えてください。次に、ワイヤーが実際に必要な角度に戻るように、測定された量だけ過剰に曲げます。 1 mmの軟銅線が指に沿って動きます。 5 mm オイルテンパーばね鋼棒は、工具が触れる前に半径、焼き戻し、および曲げ方向を計画していないと、きつい曲げの外側で亀裂が発生します。
このガイドでは、曲げの背後にある仕組み、重要な半径の数値、再現可能な手曲げ方法、一般的なワイヤ材料の挙動、および手動ベンダーが実用的ではなくなり CNC ワイヤ ベンディング マシンに取って代わられるポイントについて説明します。ここにあるすべての数値はテスト曲げの開始点であり、数値の代わりとなるものではありません。
ワイヤーが曲がると、曲線の外側が伸び、内側が縮みます。中立軸と呼ばれる中間層は、元の長さを維持します。曲げが存続するかどうかを決定する数値は外面のひずみであり、簡単に計算できます。
表面ひずみ = d / (2R d) 、ここで d はワイヤーの直径であり、 R は内側の曲げ半径です。
これら 3 つの結果は、製造現場で発生するほとんどのひび割れ曲げの原因を説明しています。つまり、伸びすぎ、半径が小さすぎ、延性がほとんど残っていない材料です。バッチをコミットする前に、ワイヤー サプライヤーのデータシートから許容曲げひずみを取得し、計算された数値と比較します。また、曲げるたびにその箇所のワイヤが加工硬化されるため、一度きれいに曲がったワイヤでも、同じ箇所で繰り返し開いたり閉じたりすると断線する可能性があります。
同じ合金で作られた 1 mm ワイヤと 6 mm ワイヤは同じ絶対半径制限を共有しないため、最小曲げ半径は通常ワイヤ直径の倍数として記述されます。以下の表は、ワイヤ成形とばね製造に使用される一般的な開始値を示しています。気性が荒ければ数値は上がります。予熱またはアニーリングによってそれが低下します。
| 線材 | 最小内側半径 | 実践メモ |
|---|---|---|
| なまし銅、真鍮 | 0.5日から1日 | 非常に寛容で、スプリングバックが少ない |
| 軟鋼、焼きなまし | 1次元から2次元へ | 厚い株のオレンジの皮に注意してください |
| ステンレス 304、316 焼きなまし | 1次元から2次元へ | 加工が早く固まる、一度曲げる |
| リン青銅、スプリングテンパー | 3Dから4Dへ | 適度なスプリングバック、きれいなエッジ |
| ミュージックワイヤー、オイルテンパーばね鋼 | 4次元から6次元へ | 高張力、高スプリングバック |
設計で表で許容されているよりも狭い半径が必要な場合は、3 つのオプションがあります。より柔らかい焼き戻しに切り替えるか、曲げゾーンを予熱して降伏強度を下げるか、ワイヤ直径を変更して 1 本の太いワイヤを計画していた場所に 2 本の細いワイヤを使用します。
曲げの力が解放されるとすぐに、変形の弾性部分が回復し、曲げが開きます。これはスプリングバックであり、その影響は小さくありません。実際には、その量は焼き戻しや、曲げ半径とワイヤの直径の比率によって異なります。
信頼できる方法は、1 つの試験片を目標角度まで曲げ、実際に得られた角度を測定し、オーバーベンド係数を計算することです: オーバーベンド係数 = 目標角度 / 達成角度。次に、ジョブ内のすべての角度にその係数を掛けます。 90 度のターゲットが 82 度で出た場合、係数は 1.098 なので、90 度に着地するように 99 度をプログラムします。CNC 曲げプログラムは、この補正を補正値として保存し、曲げごとに適用します。そのため、適切に補正した機械は、手動オペレーターがすべての部品の再チェックをやめた後も、長い間その角度を保持します。
フリーハンド曲げは試作や修理には有効ですが、繰り返し行うことはできません。以下のシーケンスでは、手曲げ部品を図面に近い状態に保ち、同じロジックが機械プログラミングにそのまま引き継がれます。
この作業に役立つハンドツールには、小径用の丸ペンチ、ワイヤーに対してジョーを直角に保つ平行動作ペンチ、電線管スタイルのスイープ用のヒッキーベンダー、型枠上の緩やかな曲線用のハードウッドブロックと木槌、そして 4 mm から 8 mm のワイヤーに手首で扱える以上のてこの作用が必要な場合のアーバープレスなどがあります。
材料の選択により、ほとんどの人が予想するよりもはるかに大きく曲げが変化します。半径や工具について議論する前に、まず修正する必要があります。
曲げ荷重はおおよそ直径の 2 乗に応じて増加するため、2 mm のワイヤから 4 mm のワイヤにジャンプするには、2 倍の労力がかかるのではなく、4 倍近くになります。この 1 つの関係だけで、ワイヤが太くなるにつれてツールが急激に変化する理由が説明されます。
もう 1 つの制限要因は繰り返しです。 10 個のパーツの場合は手曲げで問題ありません。何千もの同一のワイヤ フォームを実行するジョブには、オペレータの判断なしに曲げシーケンスを再現する機械が必要です。オペレータは、手動プロセスにおける変動の最大の原因だからです。
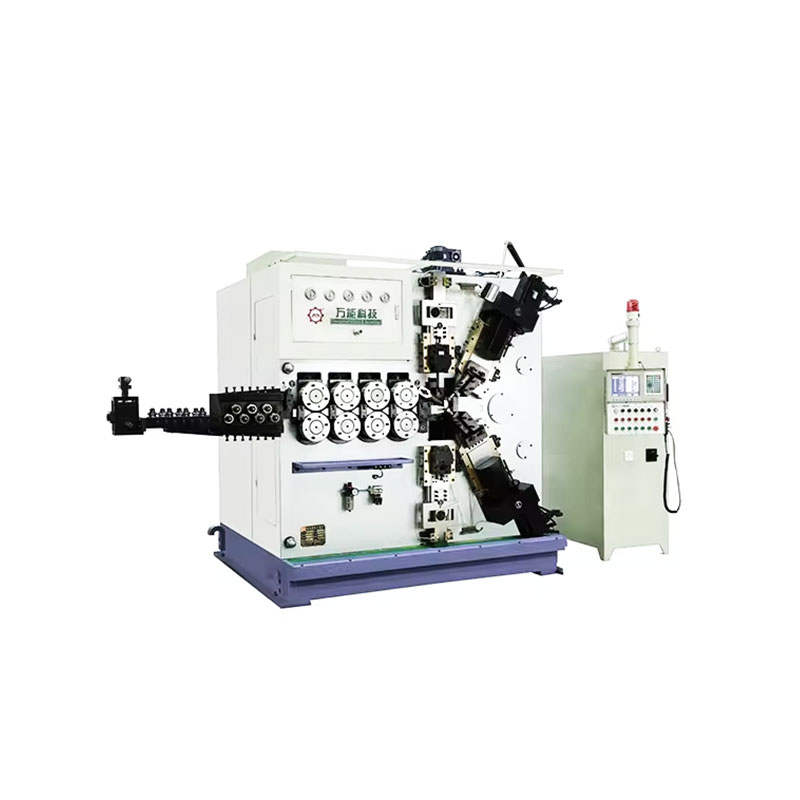
CNC ワイヤ曲げ機は、オペレータの手をサーボ駆動の軸に置き換えます。ワイヤは、長さを測定する一対のローラーによって供給され、次の曲げの平面を設定するスピンドルによって回転され、プログラムされた位置に移動するツール スライドまたは曲げピンによって形成されます。各軸はサーボ制御されているため、マシンはプログラム内のすべての曲げに異なるスプリングバック補正を適用でき、すべてのシフトで同じシーケンスを繰り返すことができます。送り軸、回転軸、曲げ軸がどのように連携するかなど、これらの機械の基本的な動作原理については、この記事で説明されています。 ベンディングマシンの仕組みに関するガイド .
手曲げから機械曲げに移行する場合、2 つの機能が最も重要になります。まず、長さの制御です。フィード ローラーは切断長さを数分の 1 ミリメートルに維持するため、複数の曲げがある部品の曲げ間の距離は一定に保たれます。第二に、角度制御: サーボ曲げピンは、スプリングバック値をダイヤルインすると、曲げ角度を数十分の 1 度以内に維持できます。これは、ベンチでの分度器チェックよりもはるかに厳密です。
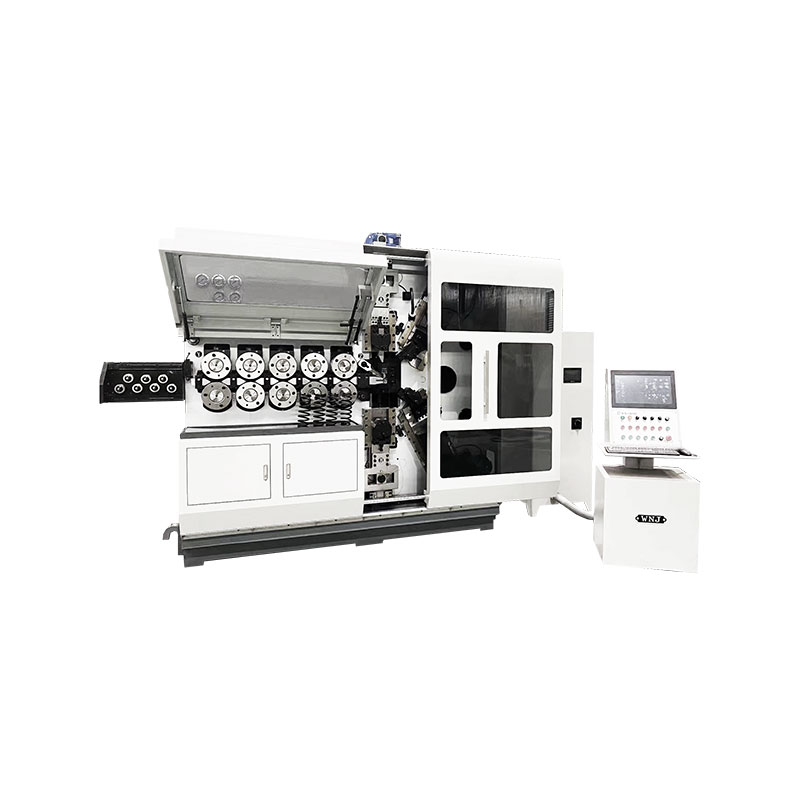
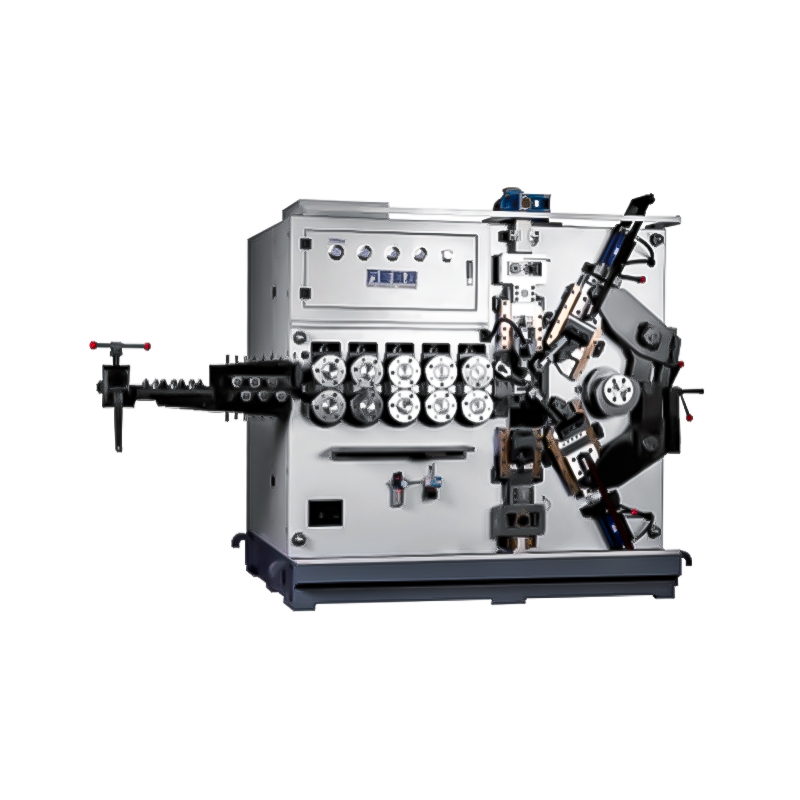
 ZW-480 4軸CNCスプリングワイヤーベンディングマシン ZW-480 4軸CNCスプリングワイヤーベンディングマシン 製品を見る→
このタイプの 4 軸加工機は、大部分の 2 次元ワイヤ フォームと単純な 3 次元部品 (送り、回転、および 2 つの曲げ方向) をカバーします。フック、クリップ、ハンドル、フレーム、シンプルなワイヤー ラックを製造するショップの場合、通常はこの構成で十分です。
適切な軸数は、予算のサイズではなく、パーツの形状によって決まります。計画を立てるのに役立つ方法は、ワイヤーに必要な独立した動作の数を数えることです。
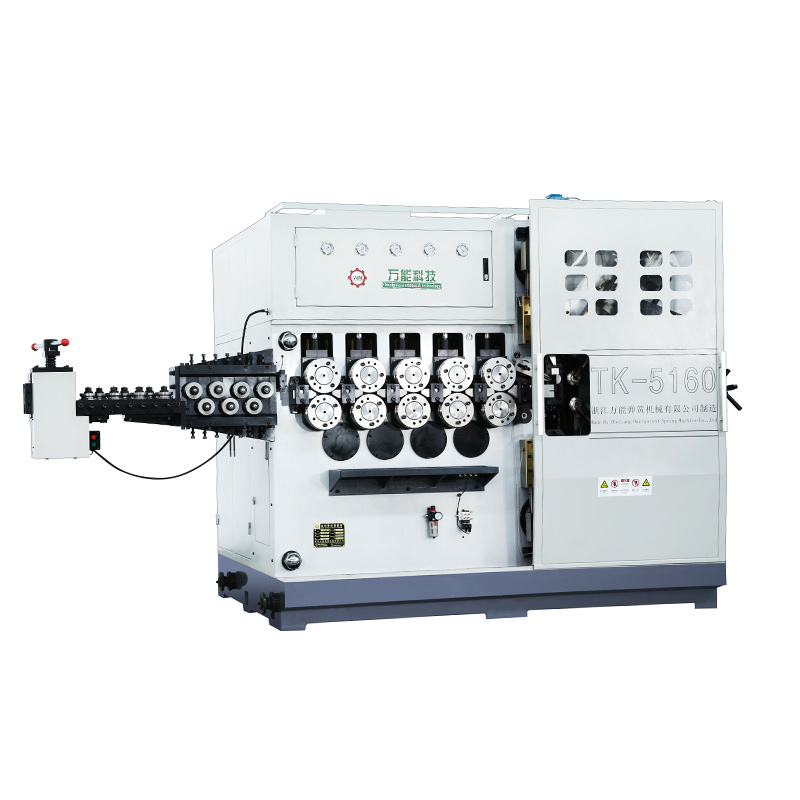
 TK-5120 5軸CNCスプリングコイリングマシン TK-5120 5軸CNCスプリングコイリングマシン 製品を見る→
5 軸ベンダーは、脚がオフセットした保持クリップやコーナーが折り曲げられたフレームなど、ワイヤ フォームに平面外でねじれる曲げがある場合の通常のステップアップです。自動車およびモビリティのサプライヤーは、シート フレーム、リンケージ ロッド、ケーブル端が 1 つの部品に複数の曲げ面を組み合わせているため、このクラスの機械を指定することがよくあります。その分野の要件は、 自動車およびモビリティのワイヤー成形用途 概要。
バッチに遡って追跡される曲げ欠陥のほとんどは、実行の途中ではなく、実行の開始時に発生します。最初の適切な部分が承認される前に、このリストを確認してください。
 SLB-2800 ワイヤ送給ラック 追加情報 製品を見る→
ワイヤ供給ハードウェアは曲げプロセスの一部であり、付属品ではありません。張力を制御した動力供給ラックまたはフリーランニング供給ラックにより、シフト開始 3 時間で不合格部品として現れる長さの変動の大部分が除去されます。
曲げに問題がある場合、その症状は通常、少数の原因のうちの 1 つを示しています。以下の表は、一般的な欠陥と、それらを最も早く解決する修正を組み合わせたものです。
| 欠陥 | 考えられる原因 | 最初の修正 |
|---|---|---|
| 曲がりの外側に亀裂または裂けがある | 材料の最小値を下回る半径、またはすでに加工硬化されたワイヤ | 半径を増やすか、より柔らかい雰囲気に移行してください |
| ラン全体で角度がドリフトする | スプリングバック値が低すぎる、ワイヤ張力の変化、工具の摩耗 | スプリングバックを再テストし、スプールの張力を安定させます |
| ねじれを平面外に曲げる | 回転軸の位置がずれており、曲がり付近のサポートが不十分です | 回転を再調整し、ツールの近くにガイドを追加します |
| 曲がり部分の平坦または楕円形のセクション | ピン半径が小さすぎる、クランプ圧力が高すぎる | ピンを2Rに合わせてクランプ力を軽減 |
| 仕上がりの長さは短くても長くても | 曲げ代無視、送り滑り | 平面長さに曲げ代を追加し、ローラーグリップを確認します |
正しく見える曲がりは、正しく測定される曲がりではありません。 3 つのチェックでほぼすべてが検出されます。
サンプリング頻度はカレンダーではなくプロセスに従う必要があります。安定したスプリングバック値による安定した動作は、50 番目のパーツごとにチェックできます。セットアップされたばかりの配線や、新しいワイヤロットを使用する配線には、最初の製品チェックとツール交換のたびにチェックが必要です。
ソフトジョーを備えた万力でワイヤーをクランプするか、固定ピンに押し当てて保持し、自由端を丸い形の周りに引っ張ります。ワイヤーが跳ね返ってわずかに開くため、フォームの直径は希望する内径の 2 倍近くにする必要があります。パーツの寸法の一貫性を保つために、最初にデータムから曲げ線にマークを付けます。
それは材料と質によって異なり、通常はワイヤ直径の倍数として見積もられます。焼きなましされた銅は直径の半分を受け入れることができます。ミュージック ワイヤーとオイルテンパーばね鋼には、通常 4 ~ 6 の直径が必要です。特定のロットについては、ワイヤ供給業者のデータシートを必ず確認してください。
推測するのではなく測定してください。テストピースを曲げ、達成した角度を記録し、目標角度をその数値で割ります。一般的な回復は、焼きなまし銅では 1 ~ 3 度、硬質ばね鋼では最大 15 度であるため、高張力ワイヤでは倍率が最も重要です。
はい、制限内です。 0.5 mm ~ 2 mm の範囲のグレードは、半径が十分であれば、適切なペンチと治具を使用して曲げることができます。それを超えると、力とスプリングバックの制御が難しくなり、曲がりの外側でクラックが発生する危険性が急激に高まります。
外面が材料が耐えられるひずみを超えています。一般的な理由は 3 つあります。内側の半径が材料の許容範囲よりも小さい、ワイヤが以前の操作によってすでに加工硬化されている、または焼き戻しが用途には硬すぎるということです。 d / (2R d) を使用して表面ひずみを計算すると、設計が限界をどれだけ超えているかがすぐにわかります。
必要な半径が材料の現在の性質で許容されるよりも狭い場合、またはワイヤが十分に厚くて成形荷重が非実用的になる場合にのみ使用されます。局所的な加熱により曲げゾーンの降伏強度が低下しますが、そのゾーンの特性も変化するため、荷重がかかる部品は問題ないと仮定するのではなく、後で評価する必要があります。
曲げにより、機械に通されるワイヤーに個別の角度と形状が生成されます。コイリングにより連続的な螺旋が生成され、ワイヤーが一定のピッチと直径で巻き付けられますが、通常は次の応力除去ステップが必要です。多くの機械は両方を処理しますが、ツール、制御戦略、および公差の焦点は異なります。
最終曲げの後に切断し、切削工具が部品を引っ張らずにグリップできる十分な直線長を確保し、最後の曲げのスプリングバック補正を以前の曲げとは別に設定します。パーツがワイヤ フォームの残りの部分によって拘束されなくなるため、通常、最後の曲げでは最も多くの補正が必要になります。
ワイヤをうまく曲げるためには、材料と質、ひずみ公式に対して測定された内側半径、実際の試験片から取得したオーバーベンド値、および量に見合ったプロセスという 4 つの決定が順番に行われます。治具付きベンチにはパーツが10個付属します。 3 つの曲げ面を持つ 1 万個の部品が、制御されたワイヤ送りと保存されたスプリングバック補正を備えたサーボ駆動ベンダーに属します。
最初にテスト曲げを実行します。角度、半径、仕上がり長さを測定します。これら 3 つの数字は、ジョブが手動のままであるかマシンに移行するかを示し、選択したルートの開始値を示します。
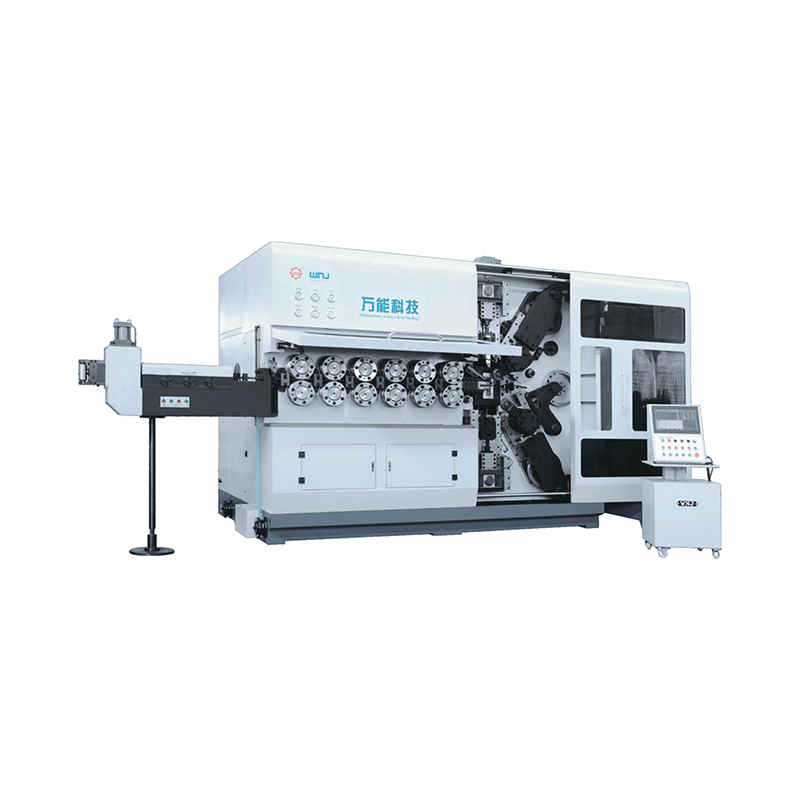
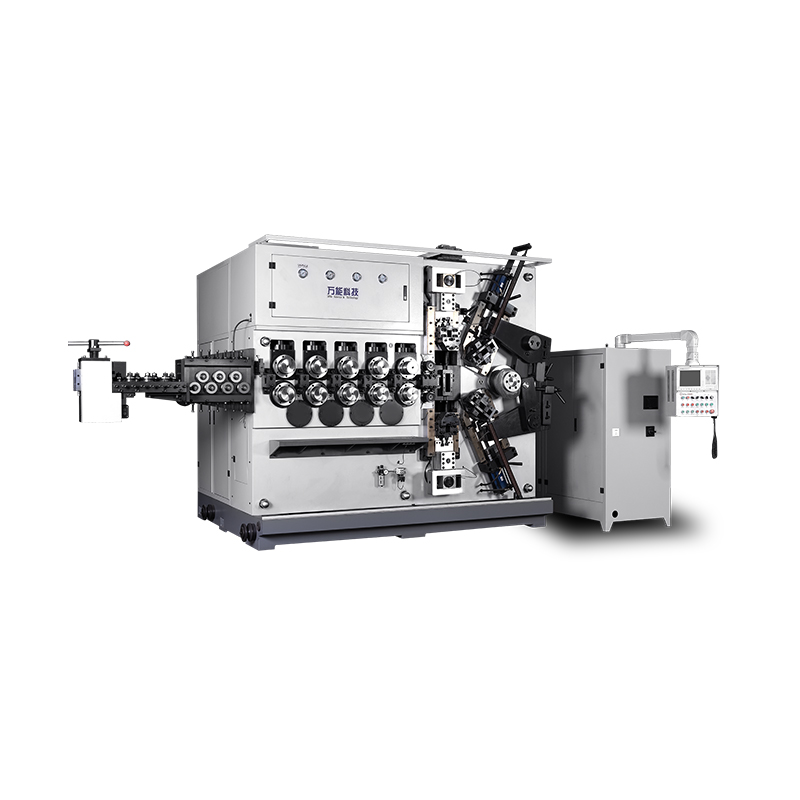
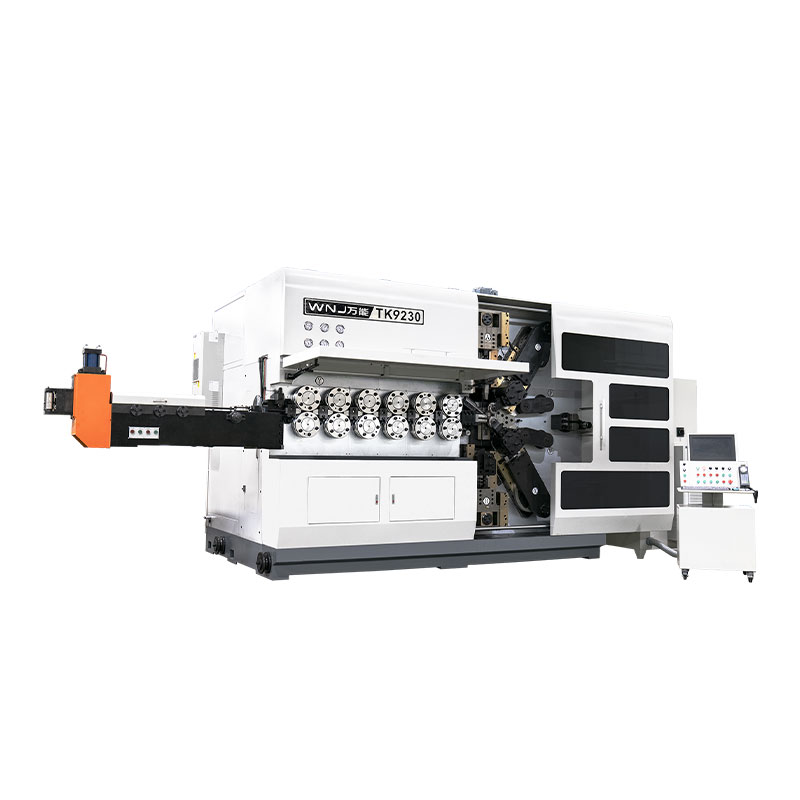
TK-13200、TK-7230 TK-13200、TK-7230 12軸CNCスプリングコイリングマシン ...
詳細を見る
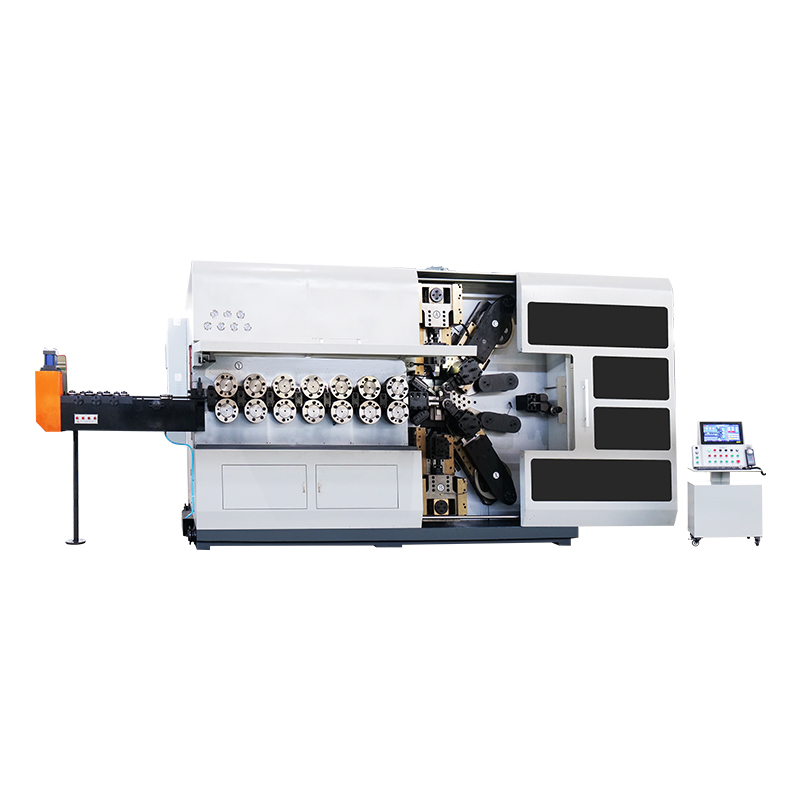
TK-13200、TK-7230 TK-13200、TK-7230 12軸CNCスプリングコイリングマシン ...
詳細を見る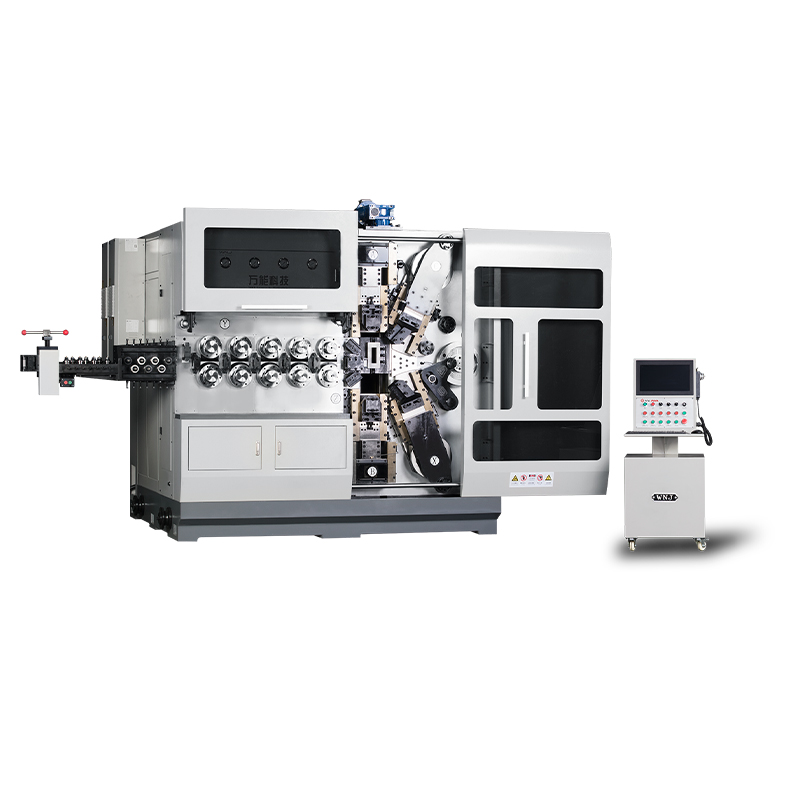
TK12120 TK-12120 12 軸 CNC スプリングコイリングマシン ...
詳細を見る