言語

圧縮バネの設計は、荷重、たわみ、疲労の要件と、それを形成する機械の能力のバランスが取れている場合にのみ機能します。 バネレートから始めて、応力と固体高さをチェックし、最後に製造チームと公差を確認します。このシーケンスを正しく行うことで、何週間も試行錯誤する必要がなくなります。
このガイドでは、中心となる設計パラメータ、段階的な計算例、一般的な製造公差、圧縮バネを一貫して製造できるかどうかを決定する機器の選択について説明します。
の バネレート(k) 最も重要な設計値です。スプリングを 1 ミリメートル圧縮するのに必要な荷重を定義します。圧縮コイルばねの公式は k = G d^4 / (8 D^3 ナ) です。ここで、G はせん断弾性率、d はワイヤ直径、D は平均コイル直径、Na はアクティブなコイルの数です。ワイヤ直径の増加は、4 乗されるため、レートに最も強い影響を及ぼします。平均直径またはアクティブコイルが増加すると、スプリングが柔らかくなります。
他のパラメータには、自由長、固体高さ、ピッチ、総コイル、屈折率比、および応力が含まれます。バネ指数 C = D/d は、通常 4 ~ 12 である必要があります。指数が低いほど、コイルの内側にかかる応力が大きくなります。指数が高くなると、スプリングが座屈しやすくなり、側面荷重の影響を受けやすくなります。
| パラメータ | シンボル | 代表的な範囲 | パフォーマンスへの影響 |
|---|---|---|---|
| 線径 | d | 0.5~20mm | 速度と応力に対する最も強い影響 |
| 平均コイル直径 | D | 3~100mm | Dを下げるとスプリングが硬くなります |
| 春の指数 | C | 4~12 | 低すぎると高応力が発生し、高すぎると座屈が発生します |
| アクティブコイル | Na | 2~20 | コイルが増えるとバネが柔らかくなる |
| 自由長 | LF | 設計によって決まる | 固体高さのたわみより上に設定 |
| 総コイル数 | 北部 | な2 | 閉じた端と接地端の場合は 2 を追加します |
の ends of the spring matter too. 閉じた端と接地端 平らな座面を必要とする圧縮バネによく使用されます。研削を行わないクローズドエンドは疲労寿命が向上しますが、平坦度は低下します。通常、コイルの合計はアクティブ コイルに閉端の 2 を加えたものになります。
圧縮バネは多くの分野で使用されており、用途が次のような場合には、設計要件が急速に変化する可能性があります。 自動車またはモビリティ システム 。このような場合、疲労寿命と寸法の一貫性がさらに重要になります。
を実現するスプリングが必要だと仮定します。 25 mm のたわみで 100 N の力 。せん断弾性率 G = 80,000 N/mm² のオイルテンパーばね鋼を使用してください。ワイヤ直径 d = 2.0 mm、平均コイル直径 D = 20 mm を選択します。
の calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. d を 2.2 mm に増やすか、D を 22 mm に増やします ストレスを軽減するために。なお、Dが増加するとバネレートが低下するため、kを維持するにはNaを減らす必要があります。
動的スプリングの場合、保守的な業界の経験則では、平均応力を 0.45 × 極限引張強さ (UTS) 未満に保ち、交番応力を 0.30 × UTS 未満に保つことです。常に最終設計を実際の材料グレードと比較して確認してください。
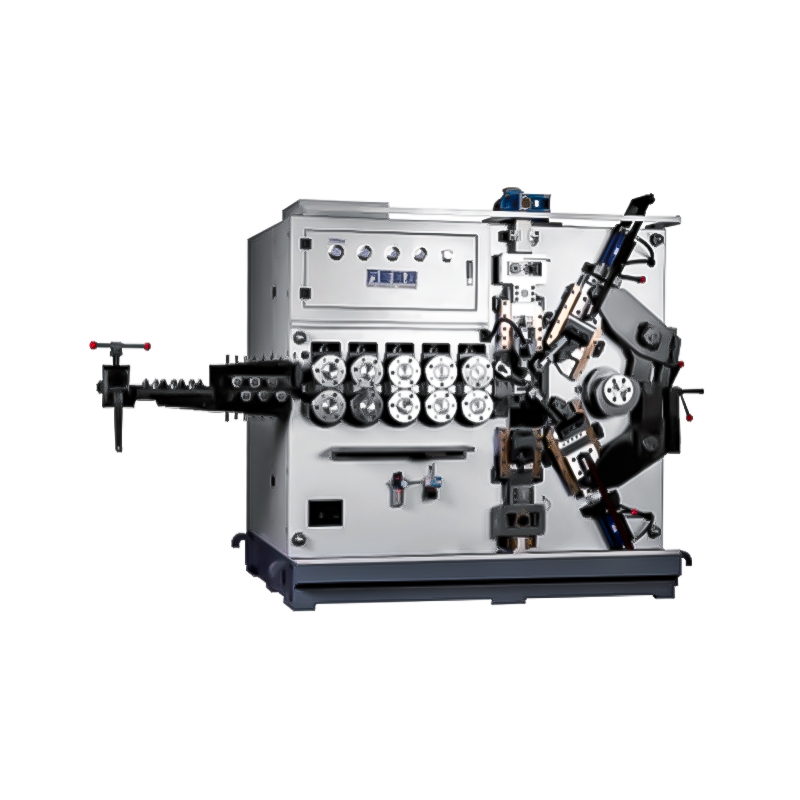
 TK-320B ピッチ制御付き 3 軸 CNC スプリングコイリングマシン この CNC コイラーは、独立したピッチ軸制御と高速同期動作を特徴としており、前述の応力設計の説明で強調したように、正確なピッチと一貫したワイヤ送りを備えた圧縮バネの製造に最適です。 製品を見る→
圧縮ばねの公差は単なる後付けではありません。彼らは、ばねを許容可能なコストと一貫性で製造できるかどうかを決定します。以下の表は、CNC スプリングコイリングマシンが通常の生産で達成できる一般的な公差レベルを示しています。
| パラメータ | 許容範囲 | 注意事項 |
|---|---|---|
| 外径 | d ≤ 3 mm の場合は ±0.1 mm | 太いワイヤの場合は ±0.2 mm |
| 自由長 | ±0.3~±0.5mm | コイルの総数に依存します |
| バネレート | ±5%~±10% | たわみ時の荷重に影響 |
| 総コイル数 | ±0.25コイル | CNC送りによる制御 |
| 直角度 | 長さ10mmあたり0.02mm | 平らなシートに対して測定 |
| 接地端の平行度 | 0.05mm | 研削作業が必要です |
これらの値よりも厳しい公差を設定することも可能ですが、公差範囲が減少するたびに検査とセットアップに時間がかかるため、コストが増加します。 アプリケーションが許容できる最大の許容誤差を考慮して設計する 、特定のたわみにおける荷重が本当に重要である場合は、バネ定数を指定します。
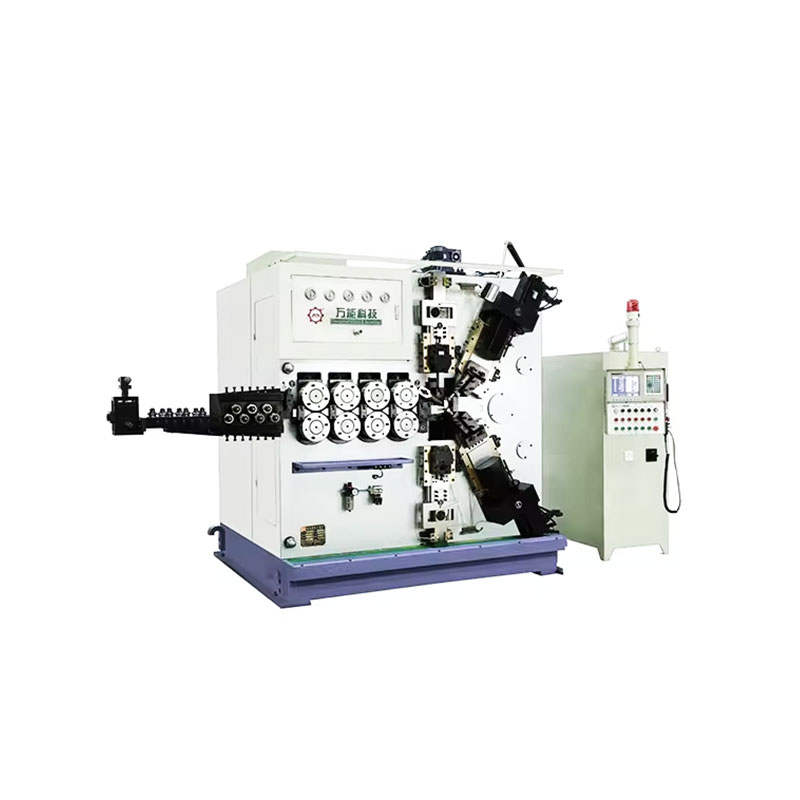
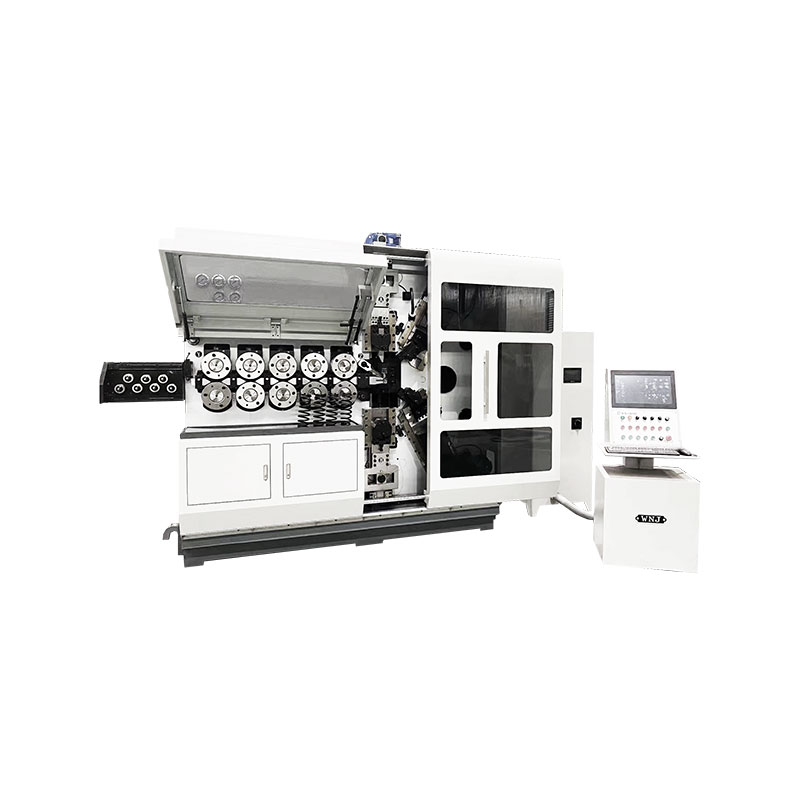
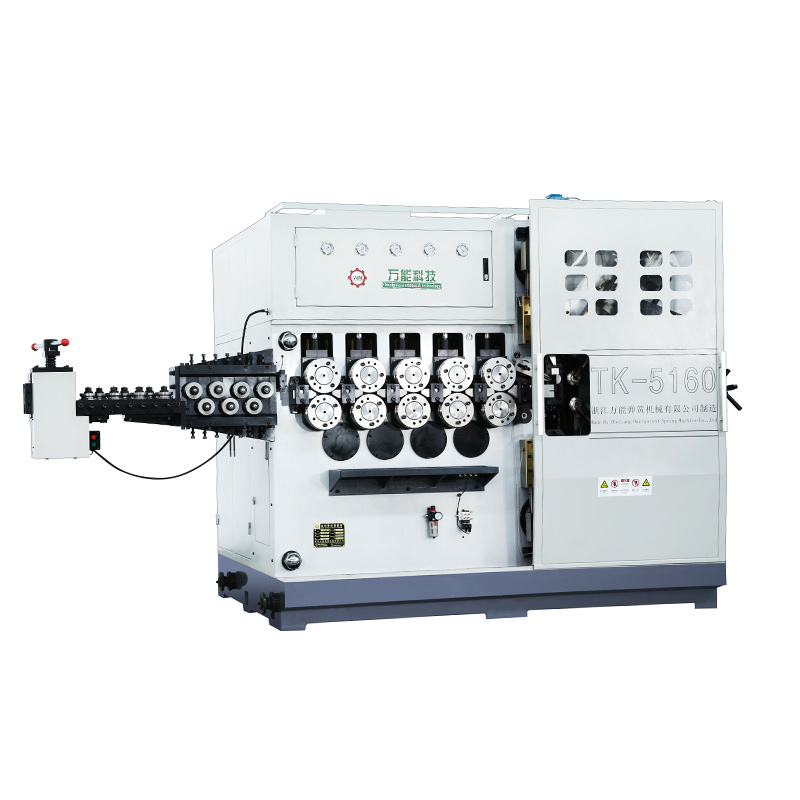
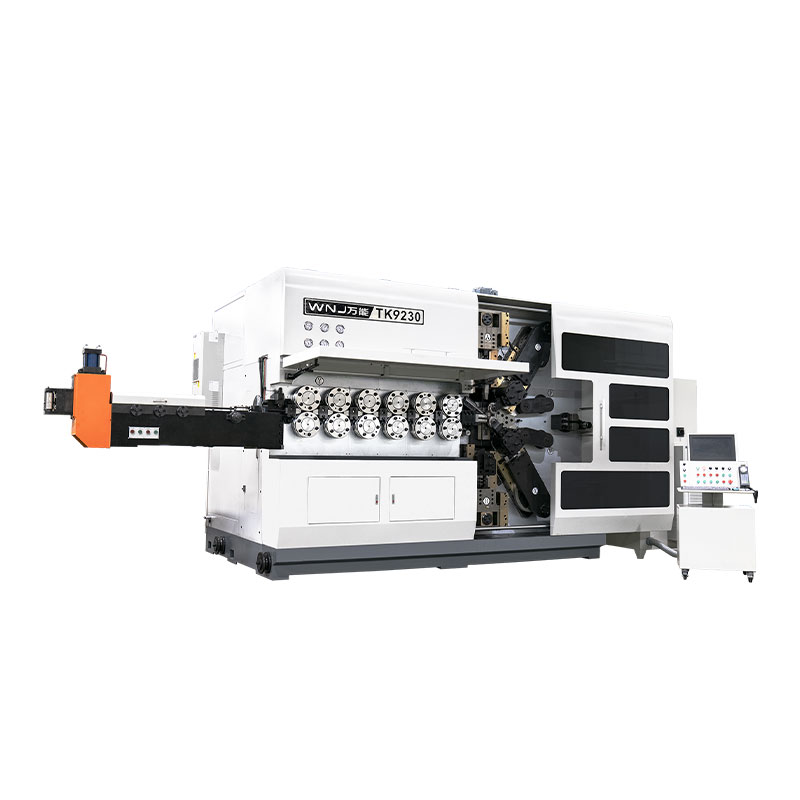
の CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
 CNC-625D 検出機能付き 4 軸 CNC ばね成形機 4 軸と自動検出を備えたこの成形機は、欠陥で停止し、パラメータ調整を可能にし、さまざまなばね形状を繰り返し生産することを保証し、前述の設計から製造までの連続性をサポートします。 製品を見る→
圧縮バネの設計は、それを成形する機械によって決まります。 CNC スプリング成形機は、ワイヤの送り、巻き取りピッチ、外径、切断長さを電子的に制御します。このため、機器によく適合した設計をドリフトすることなく何千回も繰り返すことができます。
の number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read CNCスプリングマシンはどのように動作しますか 。これは、特定のばね設計が他のばね設計よりも製造しやすい理由を理解するのに役立ちます。
ばねのばね指数が高い場合、または線径が非常に小さい場合、機械は正確な線張力制御を必要とします。そうしないと、ピッチがスプリングの長さに沿って変化し、レートが不均一になる可能性があります。 現実的なデザインと適切な CNC 成形機を組み合わせることが、安定した生産プロセスへの最短ルートです。
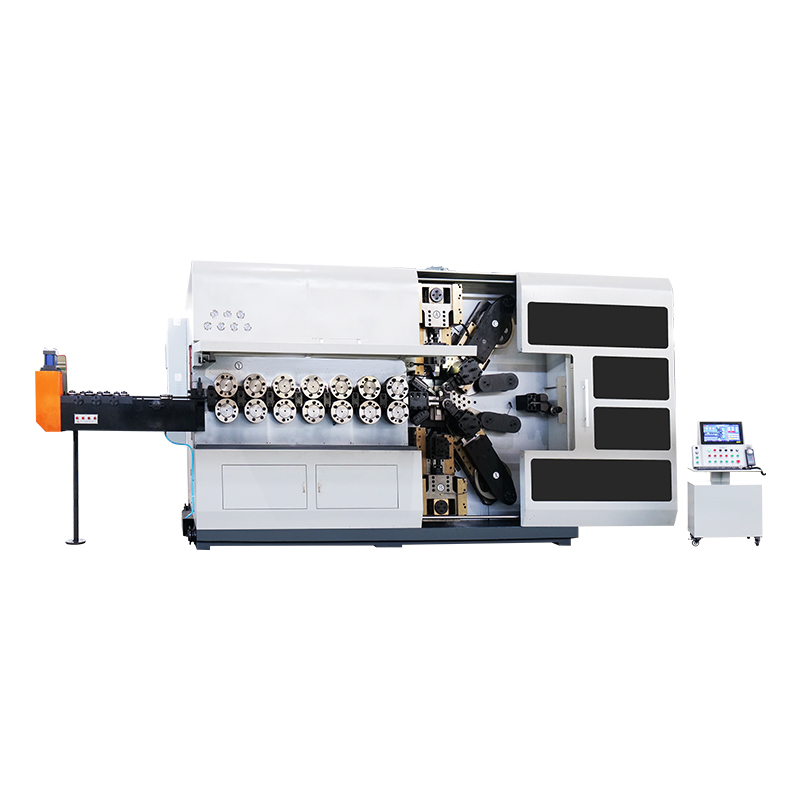
 精密仕上げ用CNCスプリングエンド研削盤シリーズ このシリーズは、サーボ制御ホイールと自動検査を備えた CNC 研削を提供し、0.3 ~ 12 mm ワイヤのスプリング端の研削に適しており、要求の厳しい用途での組み立て前に必要な平坦度と平行度を確保します。 製品を見る→
の material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
コイル状に巻いた後、スプリングには内部残留応力が発生し、疲労寿命が短くなる可能性があります。スプリングテンパー炉を使用して材料の応力を取り除き、寸法を安定させます。高性能スプリングの場合、このステップはオプションではありません。熱処理温度は、微細構造の変化を避けるのに十分な温度ですが、コイルの応力を緩和するのに十分な温度です。
端部が研削されたスプリングの場合、CNC スプリング研削盤により端面が平らで平行であることが保証されます。これにより、スプリングへの荷重分散が改善され、合わせ面の早期摩耗が防止されます。 の grinding operation is especially important when the spring is assembled in a compact cavity.
のse mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
このチェックリストは、完全な製造可能な設計をばねメーカーに提供するのに役立ちます。
の spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
必要な応力とバネ定数から開始します。ワイヤが太くなるとスプリングが硬くなり、特定の荷重に対する応力が増加するため、ワイヤの直径は平均コイル直径およびアクティブなコイルの数に対してバランスを取る必要があります。
スプリングインデックスは、平均コイル直径とワイヤー直径の比です。 4 ~ 12 の範囲にある必要があります。指数が低いと内部応力が増加し、コイル巻きが難しくなります。指数が高いと、スプリングが不安定になり、座屈しやすくなります。
はい。バネ定数はアクティブ コイルの 3 乗に反比例するため、アクティブ コイルを減らすとバネが硬くなります。ただし、コイルの合計と自由長を実用的な制限内に抑える必要もあります。
焼き戻しは、コイリングによって生じた残留応力を軽減します。ばねの寸法が安定し、疲労寿命が向上します。ほとんどの高性能スプリングでは、このステップを省略することはできません。
マシンが保持できる最も厳しい公差ではなく、関数が正当化できる最も厳しい公差を指定します。特定の高さでの荷重がより重要な場合は、自由長の代わりにバネ定数を許容します。
圧縮バネの設計は、計算と実際の生産とのバランスを考慮して行われます。紙の上で最もよく機能するバネが、必ずしも最も簡単に作ることができるとは限りません。材料、公差、機械の能力を最初から考慮しておくことで、よくある故障を回避し、耐用年数全体にわたって一貫した性能を発揮するスプリングを得ることができます。
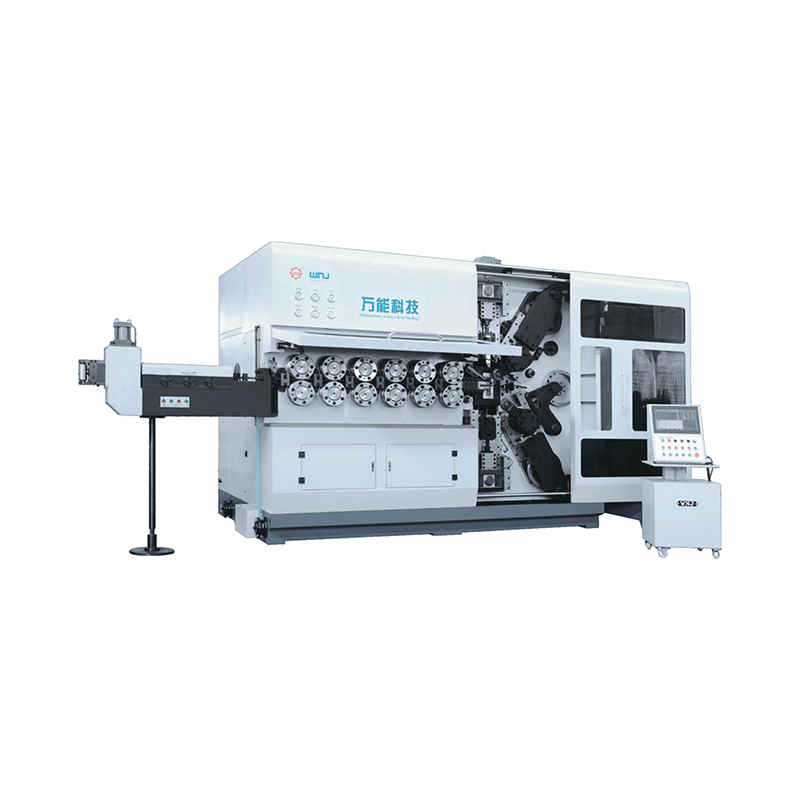
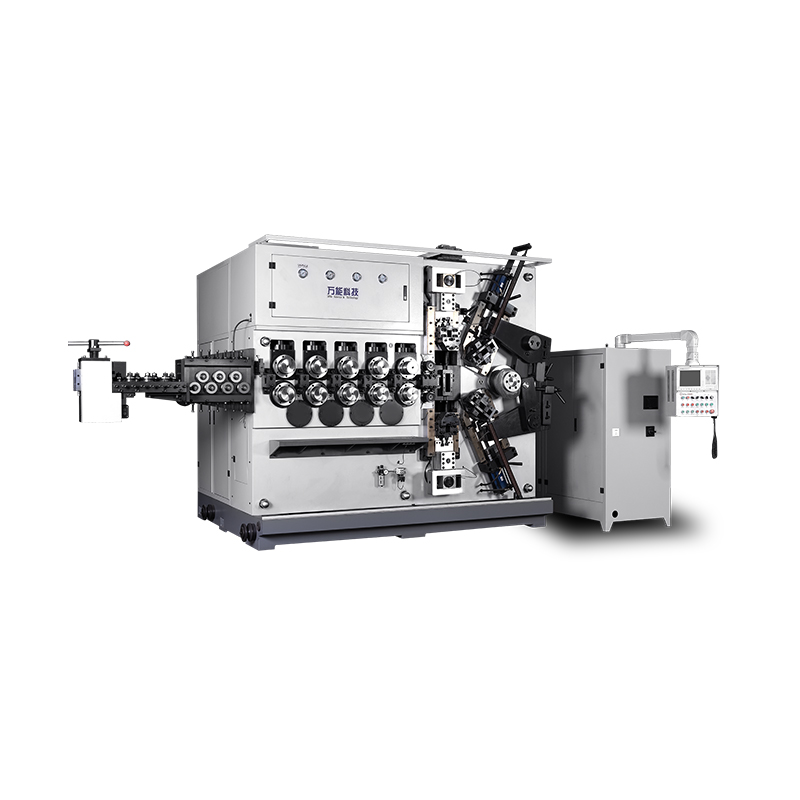
TK-13200、TK-7230 TK-13200、TK-7230 12軸CNCスプリングコイリングマシン ...
詳細を見る
TK-13200、TK-7230 TK-13200、TK-7230 12軸CNCスプリングコイリングマシン ...
詳細を見る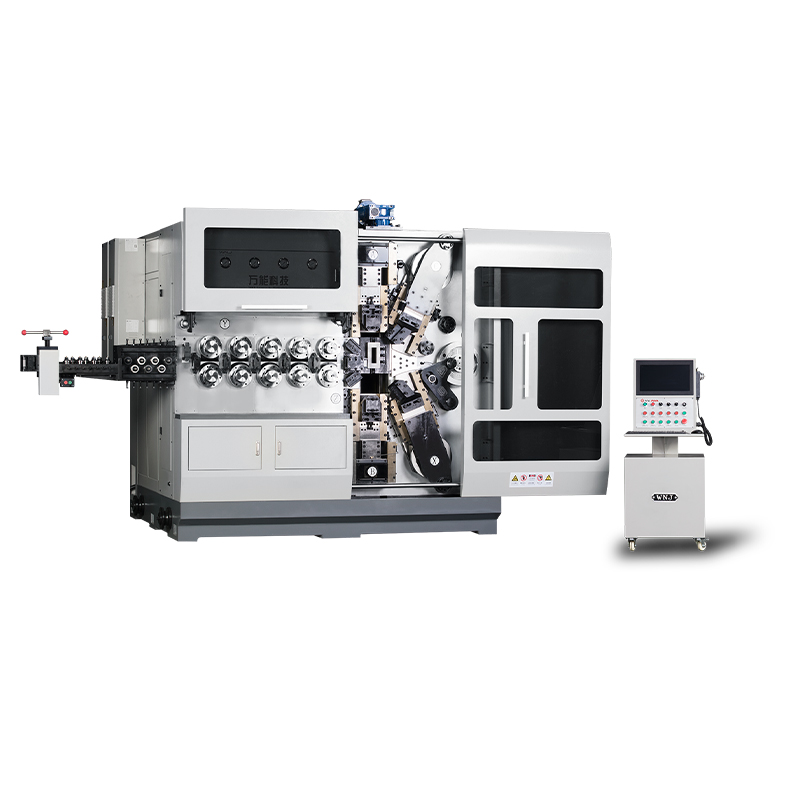
TK12120 TK-12120 12 軸 CNC スプリングコイリングマシン ...
詳細を見る