言語

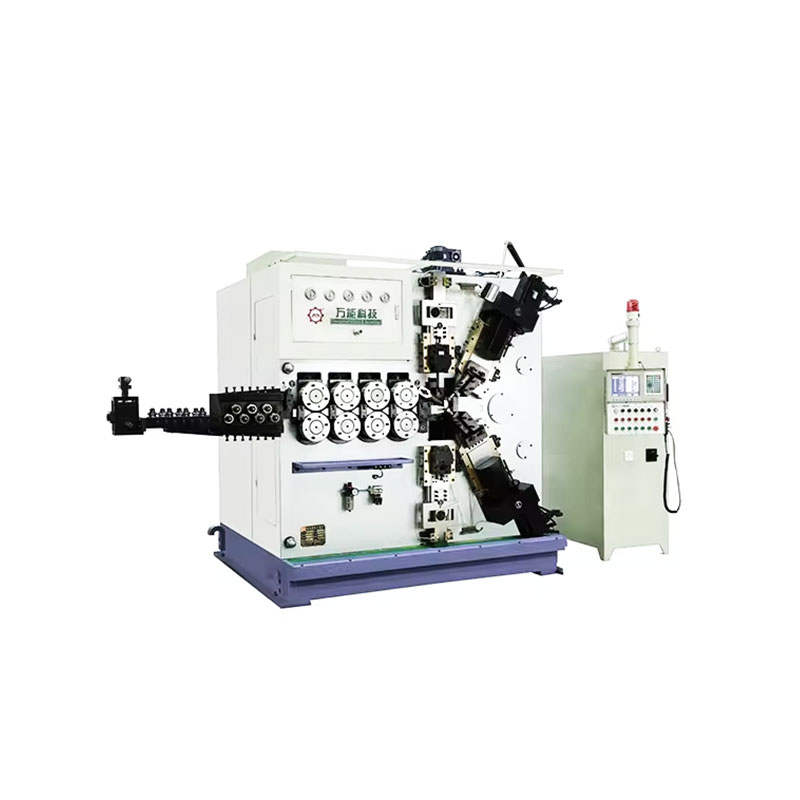
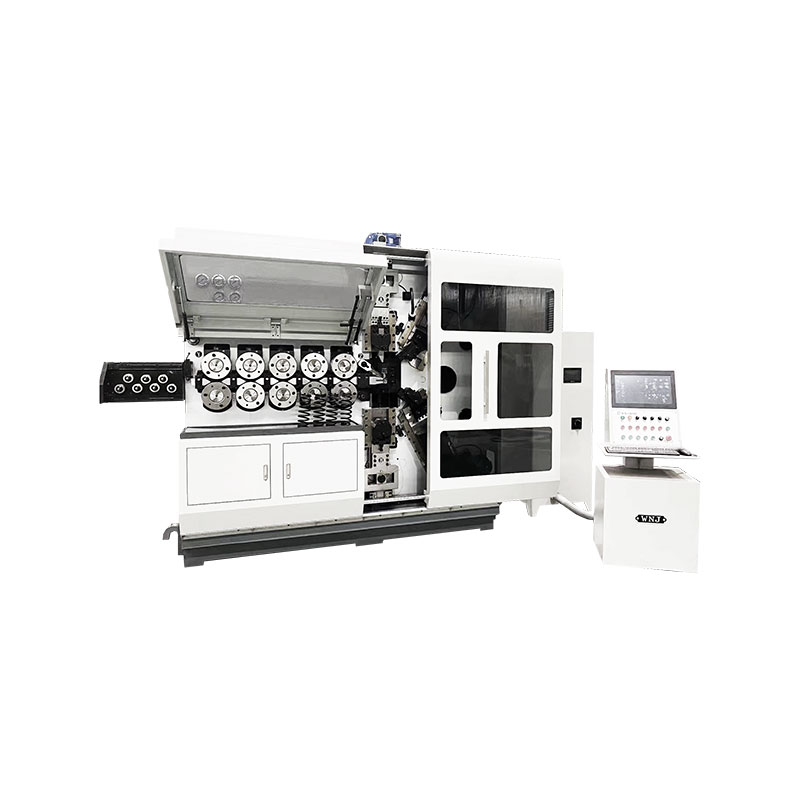
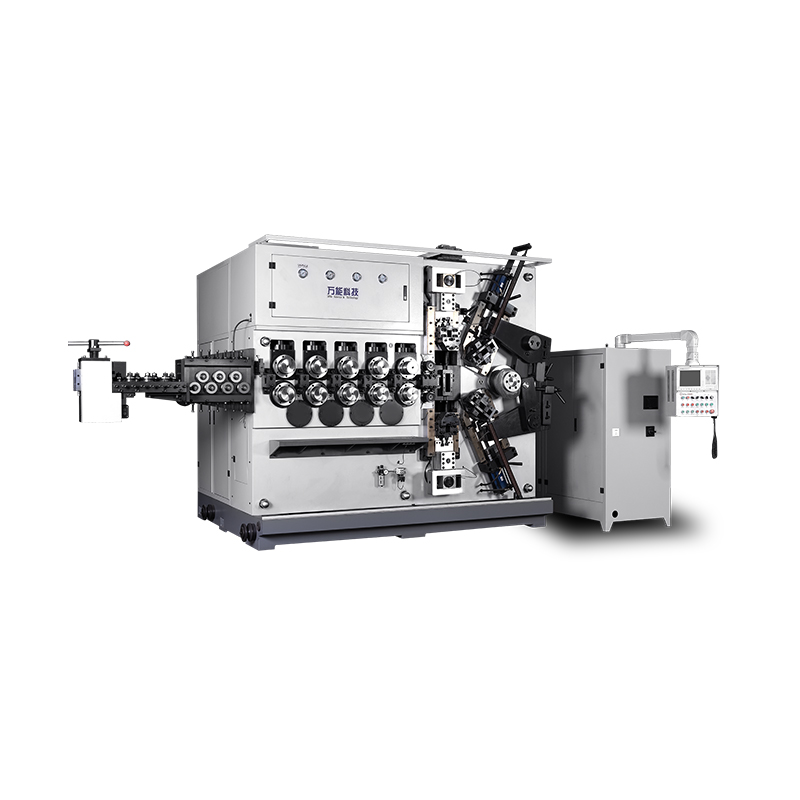
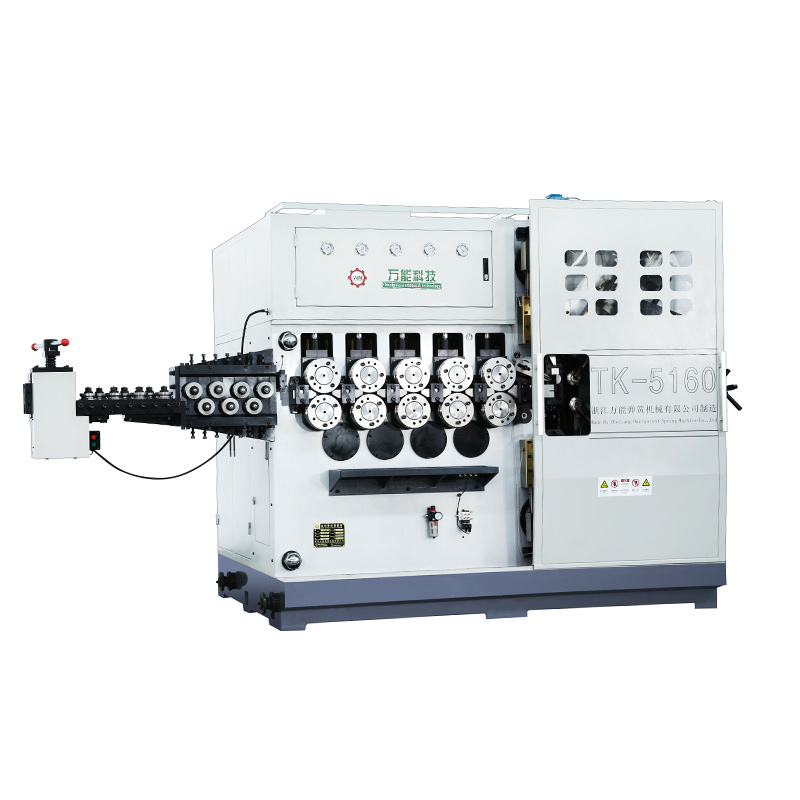
CNC スプリングコイリングマシンは、競争力を維持したいスプリングメーカーにとって最も重要な投資です。 カムやリミット スイッチに依存する機械式コイリング マシンとは異なり、CNC スプリング コイリング マシンは、同期されたサーボ軸を通じてワイヤの送り、コイリング ポイントの位置、ピッチ移動、および切断動作を制御します。その結果、再現可能なコイル形状、迅速なセットアップ変更、およびはるかに低い廃棄率が実現します。生産計画に公差が 0.05 mm 未満の圧縮バネ、引張バネ、またはねじりバネが含まれる場合、最新の CNC コイリング マシンはオプションではありません。それがベースラインです。このガイドでは、これらの機械がどのように動作するか、軸番号の実際の意味、どの仕様を比較する必要があるか、機械を実際の生産条件に適合させる方法について説明します。
動作原理は、ワイヤ矯正、ワイヤ送り、コイリング、ピッチ制御、切断の 5 つの段階に分かれています。ワイヤはスプールまたは電動ワイヤ供給ラックから引き出され、鋳造や湾曲を除去する一連の矯正ローラーを通過してから、供給ローラーに入ります。フィード ローラーはワイヤを巻き取り点またはマンドレルの周囲に押し付けます。ワイヤーが進むにつれて、コイルの巻き点の位置によってスプリングの外径が決まります。サーボ駆動のピッチツールがワイヤ経路に対して垂直に移動し、隣接するコイル間にギャップを作成します。プログラムされたコイル数に達すると、切断ブレードがスプリングを入力ワイヤから分離し、制御システムは直ちに次のサイクルを開始します。
CNC バージョンが機械式機械と根本的に異なる点は、すべての成形パラメータがプログラム可能な数値であることです。機械式コイラーでは、手動でロックナットを緩め、カムを動かすことで外径を変更します。 CNC 機械では、コントロール画面に外径を入力すると、サーボ軸が自動的に位置を決めます。ばね機械業界で公開されている生産データによると、この移行により、一般的な圧縮ばねのセットアップ時間は、機械機械では約 40 ~ 60 分でしたが、適切にプログラムされた CNC モデルでは約 5 ~ 10 分に短縮されます。以下の表は、製造現場で最も重要な要素に関して 2 つのマシン タイプを比較しています。
| 比較項目 | 機械式コイリングマシン | CNCスプリングコイリングマシン |
|---|---|---|
| スプリングタイプごとのセットアップ時間 | 30~60分 | 5~10分 |
| 寸法再現性 | オペレーターのスキルによる | 0.01~0.03mm以内で安定 |
| ツールの変更 | 複数のカムと物理的なストップ | プログラム変更といくつかのツール位置 |
| 複雑な形状を作り出す能力 | 非常に限られた | フック、ピグテール、ベンドの多軸成形 |
| データの記録と品質の追跡 | 利用できません | 制御システムに組み込まれています |
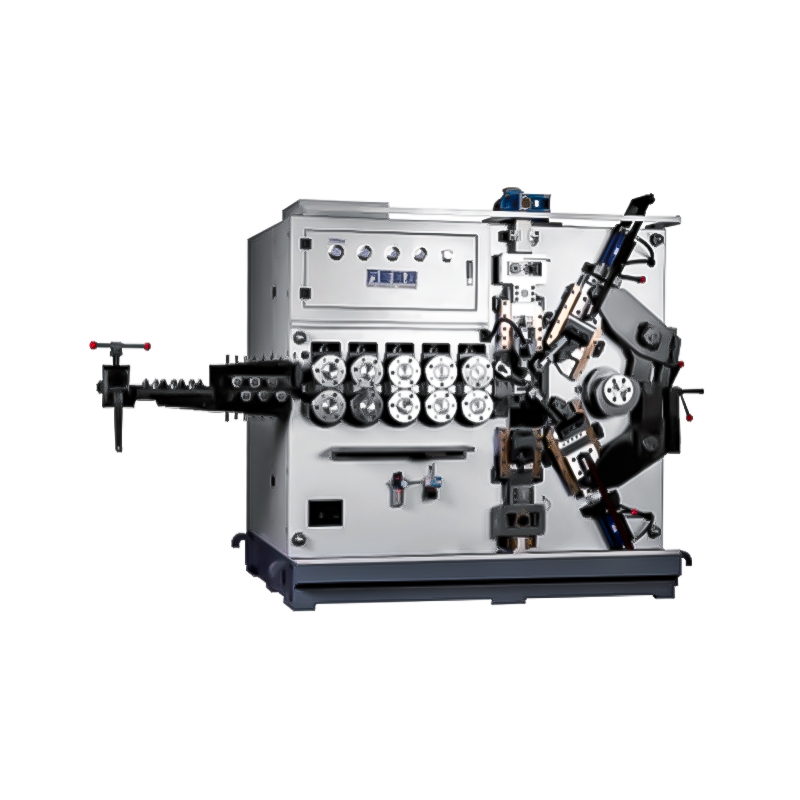
CNC スプリングコイリングマシンの軸の数によって、同時に実行できる独立した動作の数が決まります。あ 3軸加工機 通常、ワイヤの送り、巻き取りポイントまたはメインカム、およびピッチを制御します。この構成は、標準的な圧縮バネと引張バネの大部分をカバーします。あ 5軸加工機 ツール軸を追加すると、ピグテール端の曲げ、可変ピッチ部分の製造、公差の近いねじりバネ脚の形成など、より複雑な成形操作が可能になります。あ 6軸または7軸加工機 TK-760 クラスなどは、成形の自由度がさらに高く、スケールのより重い端の線径を処理できます。
同じ機械で異なるスプリング ファミリを製造する場合には、高軸機械も重要になります。たとえば、自動車用サスペンション スプリングと小型の精密引張スプリングの両方を製造するメーカーは、成形領域を物理的に再構築せずにさまざまな工具セットアップに対応するための追加の軸を必要とします。実際的なルールは単純です。軸を追加するたびにコストがかかり、プログラミングが複雑になるため、製品構成に必要な数以上の軸を購入しないでください。ただし、さまざまな注文を処理するジョブ ショップの場合は、5 軸以上の機械を使用すると、頻繁な工具交換のボトルネックを回避できます。
 TK-320B 3.0 mm ワイヤー用 3 軸 CNC スプリングコイリングマシン この 3 軸機械は、独立したピッチ制御、二言語インターフェイス、手動サンプル作成機能を備え、一般的な 0.5 ~ 3.0 mm ワイヤ範囲をカバーしており、余分な軸に浪費することなく中規模生産に適しています。 製品を見る→
バイヤーは価格とブランドに注目することが多いですが、実際の選択基準は技術的なものです。機械がお客様の生産に適合するかどうかを決定する 5 つの仕様は、線径範囲、スプリングの最大外径、送り速度、軸数、および制御システムの能力です。ワイヤー径の範囲が最初のフィルターです。0.5 ~ 3.0 mm のワイヤーに対応する機械では、6 mm のワイヤー スプリングを経済的に生産することはできません。ほとんどのメーカーのラインナップのモデル番号により、容量がすぐにわかります。たとえば、TK-320 モデルは 3.0 mm のワイヤ クラスを中心に構築されていますが、TK-760 モデルは 6.0 ~ 7.0 mm の範囲のより太いワイヤをターゲットとしています。
| 仕様 | 代表的な範囲 | なぜそれが重要なのか |
|---|---|---|
| 線径 | 0.3mm~6.0mm以上 | 製造できるスプリングのサイズを決定します |
| スプリング最大外径 | 10 mm ~ 80 mm(モデルに応じて) | 機械内の物理的な成形スペースが制限される |
| 送り速度 | 30~120m/分 | サイクルタイムとシフトごとの出力に直接影響します |
| 軸数 | 3~12軸 | 幾何学的成形の自由度と柔軟性を定義します |
| 制御システムの種類 | サーボドライバを搭載した産業用PC | プログラミングの容易さ、メモリ、診断機能に影響を与える |
制御システムも見逃せません。機械精度が高くても、制御インターフェースの設計が不十分なマシンでは、プログラミングに何時間もかかることになります。グラフィック スプリング パラメータ入力、各サーボ軸のリアルタイム モニタリング、多くのプログラム レシピの保存、標準 USB またはネットワーク データ転送をサポートする制御システムを探してください。これらの機能により、切り替え時間が直接短縮され、1 人のオペレータが 4 ~ 6 台の機械を現実的に監視できるようになります。
 TK-335 簡単制御の3軸CNCスプリングコイリングマシン TK-320Bと同じ3軸構成で効率的なプログラミングを実現し、グラフィックパラメータ入力や複数台監視による高速切替をサポートし、操作の簡素化を求める現場に最適です。 製品を見る→
CNC スプリングコイリングマシンは単独では機能しません。ワイヤ送給システムは一貫性の核心です。完璧に調整された機械であっても、ワイヤ送給部に滑りや振動が発生すると、ばねのピッチや外径が変動します。本格的なメーカーは、強化されたフィード ローラー、ワイヤー矯正装置、およびオプションで低張力下でワイヤーを機械に積極的にフィードする電動ワイヤーフィード ラックを供給しています。 SLB-2800タイプなどのワイヤ送給ラックを使用すると、ワイヤの絡みを防ぎ、メインフィードローラの負荷を軽減できるため、特に重いワイヤを使用する場合の安定性が向上します。
切断品質は、2 番目に多い欠陥の原因です。サーボシャーデバイスは、切断速度とタイミングがプログラム可能であるため、機械式切断カムよりもきれいな切断と優れたバネ端品質を実現します。閉じた端と研削された端を必要とするスプリングの場合、コイラー出力はスプリング グラインダーにスムーズに供給される必要があります。フック付き引張りばねの場合は、成形ツールと 5 軸以上の構成を備えたワイヤ曲げ機能が必要です。まずプロセスライン全体を計画し、それに合ったコイリングマシンを選択します。
精度は通常、位置決め分解能と再現性という 2 つの方法で表現されます。位置決め分解能は、各サーボ軸のプログラム可能な最小動作を指し、最近の中国やヨーロッパの機械では、多くの場合 0.01 mm 以上です。再現性とは、マシンが多くのサイクルにわたってどれだけ一貫して同じ位置に戻るかを指します。ばねの製造では、自由長や外径などのばねの仕様が軸の位置によって直接生成されるため、再現性がより重要な数値となります。メンテナンスの行き届いた CNC スプリングコイリングマシンは、安定した生産運転でスプリングの自由長を 0.1 mm 以内、外径を 0.03 mm 以内に保つことができます。
実際的な意味は、見積もりをリクエストする前に公差要件を定義する必要があるということです。スプリングが自動車のシートや医療機器用の場合、公差クラスはさらに厳しくなり、機械にはより剛性の高いフレーム、より優れたガイド レール、および高品質のサーボ モーターが必要になります。スプリングが一般的なハードウェア用の場合は、標準的な 3 軸マシンで十分である可能性があります。いくつかのサプライヤーに自社の機械がテスト スプリングで必要な公差を保持できるかどうかを確認することがリスクを排除する最善の方法であり、信頼できるメーカーであればサンプル テストの注文を受け入れます。
古い機械コイラーを CNC スプリングコイリングマシンに置き換えるビジネスケースは、通常、サイクルタイム、スクラップ率、人件費という 3 つの数字に基づいています。 CNC 機械は、特に小さな圧縮バネを形成する場合に、サーボ制御によってワイヤの動きが安定するため、より高い送り速度で動作できます。同じスプリング設計の機械と比較して、通常のサイクル タイムが 15 ~ 30% 短縮され、寸法ドリフトによるスクラップが実質的に排除されます。
複数のマシンの操作と素早い切り替えにより、省力化が実現します。 4 台の機械を稼働させる生産マネージャーは、ほとんどのシフトで機械ごとに 1 人のオペレーターを必要とします。プログラミングの変更はコントロール パネルで行われ、監視が継続的に行われることはほとんどないため、同じオペレーターが 5 台または 6 台の CNC マシンを管理できます。 CNC マシンに必要な物理的なカムの数が少なくなるため、工具コストの削減も加わり、中小規模のばね工場では投資回収期間は通常 18 ~ 30 か月になります。製造現場での機械の生産性の詳細な比較は、CNC と従来のスプリング製造方法の運用評価に示されています。 会社ニュースページ 、実際の制作例を文書化しています。
CNC スプリングコイリングマシンは信頼性がありますが、その精度はいくつかのメンテナンス規律に依存します。重要なチェックポイントは、フィード ローラー、ガイド レール、潤滑システム、サーボ モーター、および電気キャビネットです。フィードローラーは時間の経過とともに摩耗するため、平らな部分や溝の摩耗がないか毎月検査する必要があります。軸の位置決め精度を維持するには、ガイド レールにきれいな潤滑が必要です。プログラムレシピや校正パラメータが失われないように、制御システムは定期的にバックアップする必要があります。
これらの手順を省略しても、機械がすぐに壊れるわけではありませんが、徐々に寸法安定性が損なわれます。ピッチの不一致や外径の変動など、CNC コイラーの現場修理で最も一般的な問題は、電子制御システムではなく、フィード ローラーの摩耗やガイド レールの緩みが原因であることがほとんどです。したがって、適切なメンテナンスは出力品質への直接的な投資となります。
CNC スプリングコイリングマシンは、スプリングを使用するほぼすべての加工製品を供給します。量ベースで 3 つの最大のアプリケーション ブロックは、自動車およびモビリティ部品、電気工学、医療機器です。自動車分野では、サスペンション スプリング、バルブ スプリング、ブレーキ リターン スプリング、シート スプリングが非常に大量のバッチで生産されるため、CNC コイラーの切り替え速度と多軸能力が特に貴重になります。モビリティおよび自動車アプリケーション分野でも厳密なトレーサビリティが求められており、CNC マシンはバッチごとに生産パラメータを記録できるため、高品質の文書化がサポートされます。電気工学用途では、スイッチ、コネクタ、リレー用の小型精密スプリングが必要ですが、ワイヤの直径は通常 1.0 mm 未満であり、きれいな切断が不可欠です。
医療機器のスプリングはさらに精度が高く、バリのない端と正確な機械的特性が求められることがよくあります。これらの用途では、5 軸または 6/7 軸機械により、二次的な操作を行わずに複雑なエンドフックを製造するために必要な工具の動きが得られます。航空宇宙および電気通信分野にも同様の要件がありますが、バッチサイズが小さく、ワイヤ材料がより特殊です。ばね機械が車両生産ラインにどのように機能するかについて詳しくは、当社のアプリケーション概要をご覧ください。 モビリティと自動車産業 。 TK-760 6/7 軸コイラーなど、より大きなワイヤ容量を備えた機械は、産業機器サプライヤーに特有のより広い直径の広がりをカバーします。
 TK-760 太線用6/7軸CNCスプリングコイリングマシン 6.0 ~ 7.0 mm のワイヤをカバーする 6 軸または 7 軸を備えたこの機械は、複雑なエンドフックやさまざまなカット タイプに対応するため、精度と多用途性が要求される医療、航空宇宙、産業用スプリングに不可欠です。 製品を見る→
優れた CNC スプリングコイリングマシンを使用していても、機械、工具、ワイヤーの状態が変化すると、品質上の問題が発生する可能性があります。これらを解決するには、体系的なチェック順序が必要です。最初にワイヤの品質を確認し、次に機械のセットアップを検査し、最後にプログラムのパラメータを確認します。以下の表は、最も頻繁に報告される問題と、サービス エンジニアが使用する標準的な修正アプローチを示しています。
| 欠陥 | 最も考えられる原因 | 是正措置 |
|---|---|---|
| 外径が大きすぎる、または小さすぎる | コイリングポイントが磨耗しているか位置がずれている | コイルポイントを再取り付けし、テストスプリングの直径を確認します |
| ピッチはスプリングに沿って変化します | フィードローラーのスリップまたはピッチツールの摩耗 | フィードローラーを交換し、ピッチツール接触面をチェックしてください |
| ワイヤーが頻繁に切れる | 矯正装置の設定または材料の硬さが間違っている | ストレートナーの圧力を下げ、ワイヤーの引張強度を確認します |
| 切り口が曲がったり破れたりする | 切断刃が鈍い、またはシャータイミングが間違っている | 刃を研ぐか交換し、シャー軸のタイミングを調整する |
| セットアップ後の最初のピースが許容範囲外です | プログラムがワイヤーのスプリングバックに対して最適化されていない | 制御システムの補正値を調整する |
中心的な違いは、モーションがどのように生成され、制御されるかです。機械機械ではカム、ギア、リミット スイッチを使用するため、スプリングの設計を変更することは、物理的なカムとストップを変更することを意味します。 CNC マシンは各軸にサーボ モーターを使用し、すべての動作は数値プログラム値によって定義されます。これにより、切り替えが簡単になり、再現性が高まり、機械では不可能な複雑なバネ形状を作成できるようになります。
平らな閉端を持ち、特別なピグテールの曲がりがない真っ直ぐな圧縮スプリングの場合、3 軸加工機が経済的な選択肢となります。精密なエンドフック、可変コイル間隔、またはより複雑なカットアンドフォームシーケンスを備えたスプリングを作成する必要がある場合は、5 軸を選択してください。製品の組み合わせが広く、より重いワイヤ上でツールの位置決めの柔軟性を最大限に高めたい場合は、6 ~ 7 軸を選択します。
この機械は、利用可能な工具を使用してコイル状に巻いて切断できるあらゆるワイヤを加工できます。代表的な材質としては、オイルテンパーばね鋼、硬伸線炭素鋼線、ステンレス鋼線、リン青銅、ベリリウム銅、音楽線などがあります。主な制限は、機械のワイヤ径の範囲と材料の硬度です。一部の高強度合金ワイヤでは、適度な工具寿命を実現するために超硬フィード ローラーと工具が必要です。
同じワイヤ径と同様の工具位置を使用する設計の場合、切り替えは保存されたプログラムをロードして 2 つまたは 3 つの工具を配置するだけです。これには 5 ~ 15 分かかります。ワイヤの直径が変わったり、別の工具が必要な場合は、機械のアクセスに応じて 20 ~ 40 分かかります。これでも、新しいカムを取り付けて位置合わせする必要がある機械式マシンよりも大幅に高速です。
はい、正しい工具セットと十分な軸があれば可能です。圧縮スプリングには、コイリングポイント、センターピンまたはアーバー、およびピッチツールが必要です。引張りばねにはエンドフックを形成するための追加の工具が必要であるため、一般に 5 軸加工機が推奨されます。ストレートレッグのトーションスプリングにはレッグ曲げ工具が必要です。ワイヤ径の範囲が部品に適合する場合、1 台の 5 軸または 6/7 軸機械で 3 つのスプリング ファミリすべてをカバーできます。
フィードローラーを清潔に保ち、適切に押し付け、ワイヤーストレートナーが実際のワイヤー直径に合わせて設定されていることを確認し、ワイヤーが不均一に引っ張られるのを防ぐために適切に張力がかかったワイヤーフィードラックを使用してください。また、フィードローラーの溝も定期的にチェックしてください。溝が摩耗すると、有効送り径が変化し、長さの誤差が生じます。プログラムされた長さに対して各シフトの最初の部分を監視することで、スクラップになる前にドリフトを捕捉します。
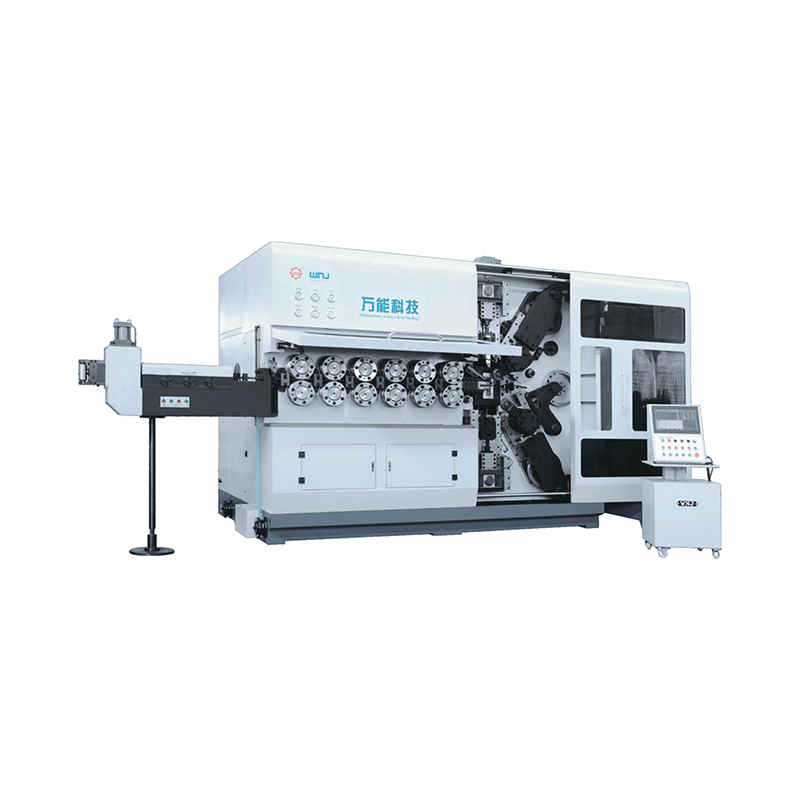
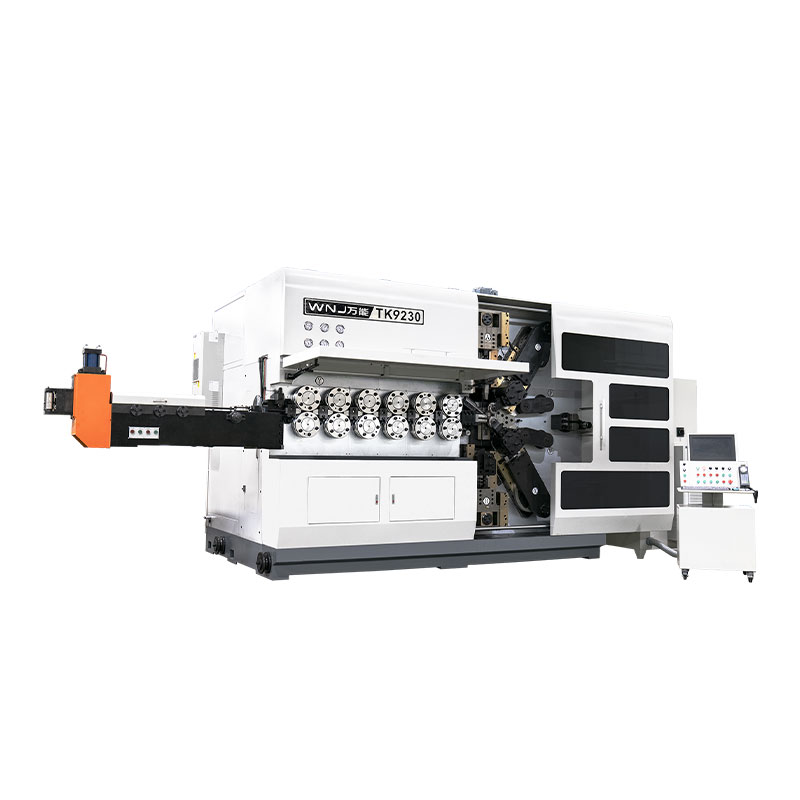
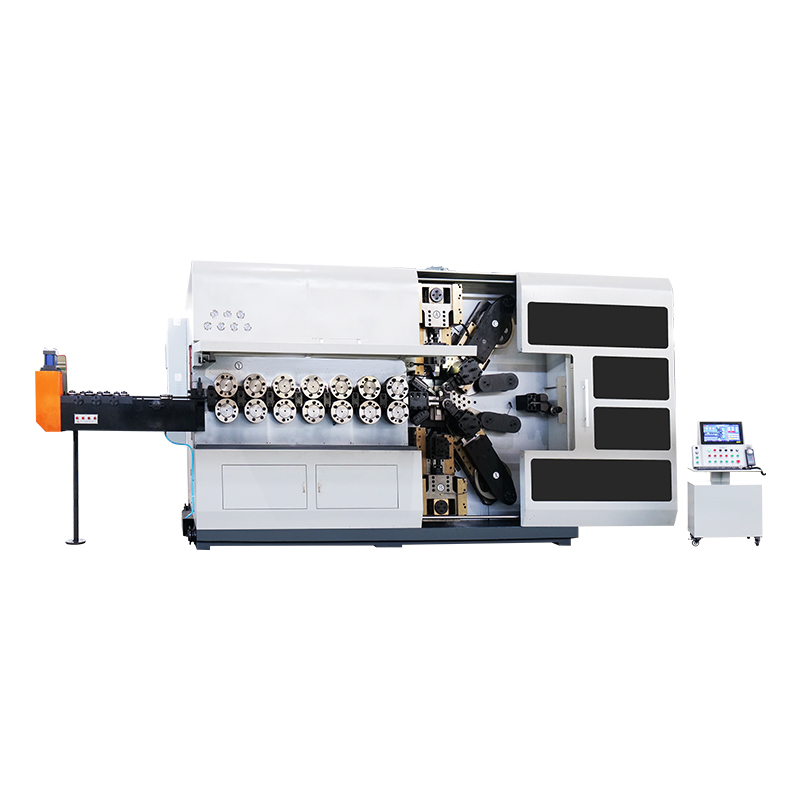
TK-13200、TK-7230 TK-13200、TK-7230 12軸CNCスプリングコイリングマシン ...
詳細を見る
TK-13200、TK-7230 TK-13200、TK-7230 12軸CNCスプリングコイリングマシン ...
詳細を見る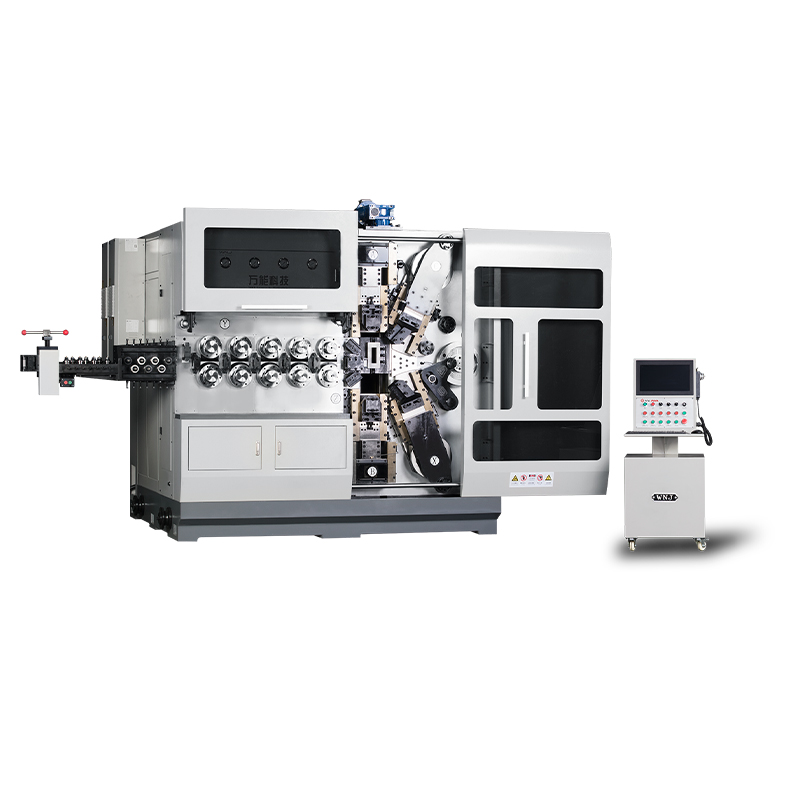
TK12120 TK-12120 12 軸 CNC スプリングコイリングマシン ...
詳細を見る